搪胶材质特性与低温注塑的热力学基础
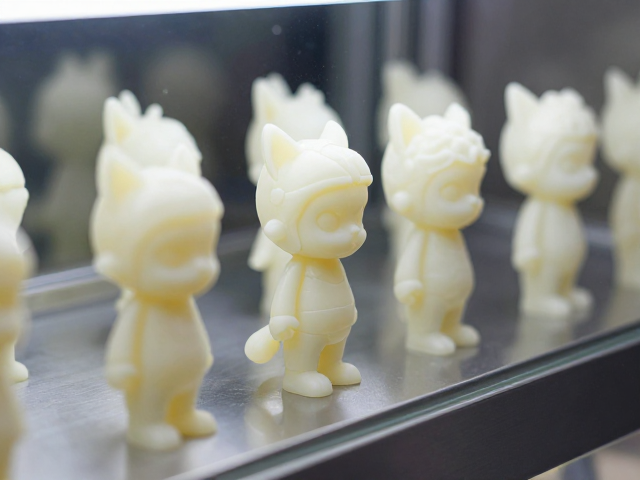
搪胶(Vinyl Rubber)作为一种高分子聚合物材料,在潮玩手办制造领域因其卓越的柔韧性和表面质感而占据重要地位。与传统的ABS或PVC硬塑料不同,搪胶材料在受热后会呈现特定的流变特性,这要求加工环境必须精确控制温度区间。低温注塑工艺的核心在于将模具温度维持在较低水平,通常控制在60℃至80℃之间,这一温度设定并非随意确定,而是基于搪胶树脂的结晶速率和固化动力学模型。在较低温度下,搪胶熔体的粘度变化更为平缓,能够更均匀地填充模具内部的细微纹理,从而减少因冷却过快导致的表面流痕或熔接痕,这对于追求极致细节的潮玩产品至关重要。
这种工艺路线的选择直接影响了最终产品的物理性能表现。低温环境使得搪胶分子链在固化过程中保持较好的无序状态,从而保留了材料本身的弹性模量,使成品在受到外力挤压时不易产生永久性形变或白化现象。在实际生产环节中,这一特性表现为产品表面具有类似橡胶的哑光质感,且触感温润。通过精确调控注塑压力与保压时间,工匠能够确保搪胶层与内部骨架或硬质塑料部件形成紧密且均匀的结合,避免了传统高温工艺中可能出现的气泡、空洞或分层问题,为后续的高光细节处理奠定了坚实的物理基础。
钢模精密加工与表面处理的工艺壁垒
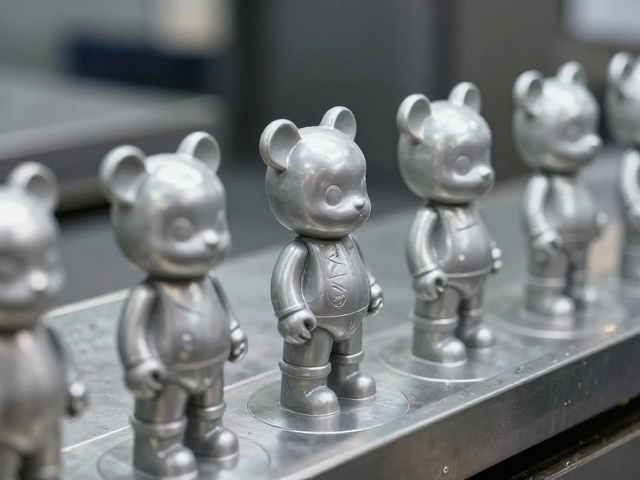
模具作为注塑成型的“母体”,其材质与加工精度直接决定了潮玩产品的细节还原度。在高端潮玩展示柜或高精度手办的制造中,钢材模具因其极高的硬度、耐磨性和散热稳定性成为首选。相较于铝模或树脂模,钢模能够承受更高的注塑压力,且在长期高频次生产中不易发生磨损变形,这对于需要保持毫米级精度的复杂结构件而言不可或缺。钢模的表面处理工艺尤为关键,通常需要经过精密的CNC雕刻、电火花加工(EDM)以及手工抛光等多道工序。特别是对于需要呈现高光效果的部件,模具型腔表面需经过镜面抛光处理,粗糙度值(Ra)通常需控制在0.01μm至0.02μm之间,以确保搪胶熔体能够完美复制模具表面的光泽度。
在模具设计阶段,流道系统与浇口位置的布局需要经过严密的模流分析模拟。钢模的内部冷却水道设计直接影响搪胶的固化效率和产品变形率。通过采用等温冷却技术,工程师能够确保模具各区域温度分布均匀,避免局部过热或过冷导致的收缩不均。此外,钢模的顶出系统经过精密计算,确保产品在脱模时受力均匀,防止因顶针位置不当导致搪胶表面留下痕迹或内部结构受损。这种对模具细节的极致追求,使得钢模能够在多次注塑循环中依然保持极高的尺寸稳定性,确保持续生产出符合高标准细节要求的搪胶产品。
低温注塑成型中的参数控制与细节呈现
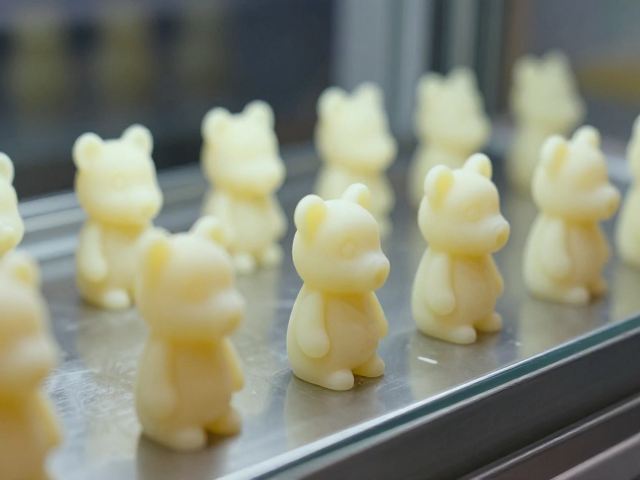
在钢模与搪胶材料确定后,注塑过程中的参数控制成为决定产品成败的关键环节。低温注塑并非简单的温度降低,而是一套严密的参数组合策略。注射速度需要经过精细调节,过快的注射速度可能导致搪胶熔体在模腔内产生剪切热,进而破坏材料的分子结构;而过慢的速度则可能导致冷料头问题,影响产品完整性。保压压力与时间的设定需与模具温度相匹配,以补偿搪胶在冷却过程中的体积收缩。通过实时监测注塑机内的压力曲线,操作人员能够动态调整参数,确保搪胶能够充分填充模具的各个角落,特别是对于潮玩产品中常见的镂空、薄壁或复杂曲面结构,低温注塑能够提供更稳定的成型效果,减少缩水和翘曲现象。
细节的呈现还体现在后处理工序中。成型后的搪胶产品通常需要进行去毛边、打磨和清洁处理。由于低温注塑成型的搪胶表面致密且硬度适中,打磨过程中不易产生过多的粉尘或表面损伤。对于需要高光展示的部分,部分工艺会采用局部喷涂或电镀技术进行二次加工,以增强视觉冲击力。这一过程要求极高的操作精度,以避免破坏搪胶原有的柔韧质感。通过低温注塑与钢模的完美结合,潮玩产品能够在保持内部结构稳定性的同时,在外表面呈现出细腻、均匀且具有高光泽度的视觉效果,满足高端市场对产品细节的严苛要求。