金属蚀刻片废件改造的工艺逻辑与材料特性
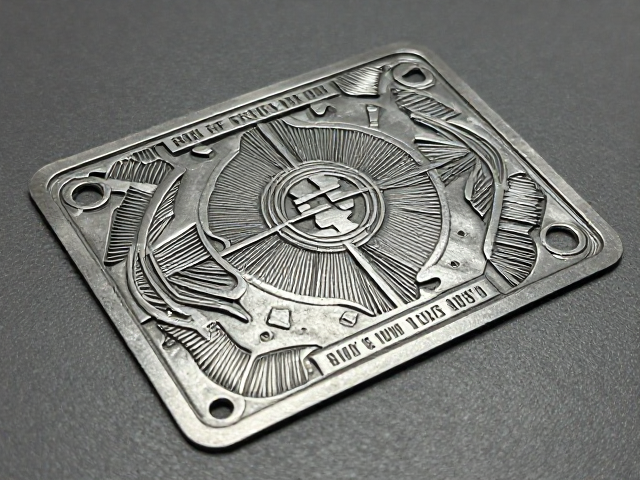
金属蚀刻技术利用化学溶液对金属材料进行选择性溶解,从而形成预定图案或结构,这一过程在精密制造领域具有极高的应用价值。废件改造的核心在于对剩余材料的应力状态评估与表面预处理,常见的基材如不锈钢、铜合金及铝合金,其晶体结构差异决定了蚀刻液的配比与反应速率。在实战操作中,技术人员需依据金属成分调整氢化钠、三氯化铁或酸性混合液的浓度,以确保蚀刻速率均匀且无过度侧蚀现象。这种基于材料本征属性的工艺控制,是保证后续改造部位结合力的先决条件。
腐蚀成型并非简单的去除多余材料,而是通过控制液滴扩散与反应时间,构建微米级的表面纹理或三维结构。废件通常带有原始加工痕迹或氧化层,直接进行二次蚀刻会导致结合力失效或图案畸变。因此,标准的作业流程包含超声波清洗、去油活化以及局部遮蔽保护等步骤。通过精确计算蚀刻深度与宽度比,可以在废件表面形成具有特定几何特征的锚点结构,这些微观结构能显著增加新材料沉积时的附着力,为后续的加固处理提供物理基础。
改造部位牢固性的关键控制参数
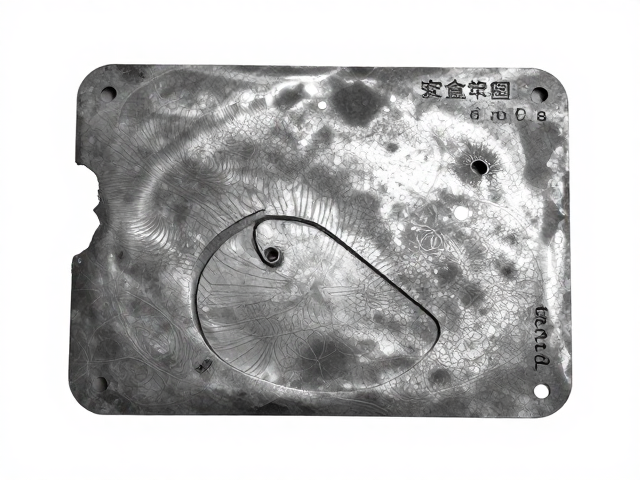
在评估改造部位的牢固性时,界面结合强度是核心指标,通常通过拉拔测试或剪切力测试进行量化验证。对于经过蚀刻处理的废件,其表面粗糙度(Ra值)直接影响机械咬合力,一般要求Ra值控制在规定范围内,以平衡附着力与应力集中风险。若表面过于光滑,新材料难以形成有效的微观嵌合;若粗糙度过大,则可能在蚀刻槽内产生气穴,导致填充不均,进而削弱整体结构的完整性。
焊接或粘接是提升改造部位牢固性的主要手段,但需根据基材特性选择合适的工艺路径。对于高碳钢或合金钢废件,激光熔覆或TIG焊接能实现冶金级别的结合,但需严格控制热输入,避免热影响区产生裂纹或变形。对于薄壁或非铁基金属,则更多采用高强度结构胶进行粘接,此时蚀刻形成的微纳结构能显著增强胶层的抗剥离能力。实战中,常通过X射线检测或超声波探伤来排查结合部的内部缺陷,确保改造区域无未熔合、气孔或夹渣等隐性质量问题。
实战练习中的常见问题与解决方案
在实际操作中,蚀刻不均是导致改造失败的主要诱因,其成因多源于溶液搅拌不充分或温度分布不均。当蚀刻液流动受阻时,局部反应物浓度降低,产物堆积,导致蚀刻速率下降,形成“蚀刻盲区”。为解决这一问题,需引入动态喷淋系统或机械搅拌装置,确保溶液在工件表面均匀覆盖。同时,实时监测溶液pH值与金属离子浓度,及时补充活性成分,维持反应体系的稳定性,从而获得一致的表面形貌。
另一个常见难题是改造部位与基体的应力匹配问题。由于蚀刻改变了材料表面的微观结构,残余应力分布发生改变,在受到外部载荷时容易在界面出产生应力集中,导致剥离或开裂。针对此问题,可采用梯度蚀刻策略,即在结合区域附近设置过渡带,使表面粗糙度平缓变化,缓解应力突变。此外,通过退火处理消除基体残余应力,再结合表面处理技术,可有效提升整体结构的耐久性,确保废件改造后的性能满足使用要求。