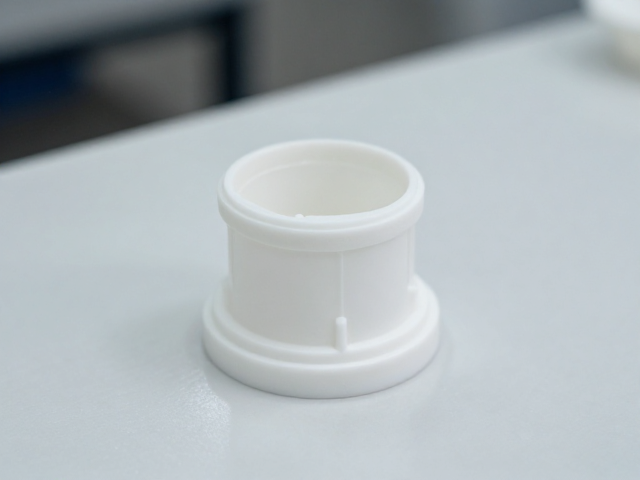
PVC高温注塑一体成型工艺的核心原理与温控逻辑
PVC(聚氯乙烯)在高温注塑过程中,材料的热稳定性与流动性是决定成品质量的关键变量。由于PVC对热敏感,加工温度通常需精确控制在160℃至190℃之间,这一区间能确保树脂颗粒充分熔融,同时避免因温度过高导致材料分解产生氯化氢气体,进而引发制品变色或产生气泡缺陷。注塑机的螺杆剪切作用需与加热圈温度形成协同,通过分段温控技术,从进料段到喷嘴段保持梯度升温,使物料均匀塑化,这是实现“一体成型”无接缝、高强度的基础条件。
模具设计与冷却系统同样影响着成型效果。对于复杂结构的PVC部件,模具流道的设计需保证熔体填充均匀,避免出现短射或熔接痕。冷却阶段需控制模具温度,通常保持在40℃至60℃,以防止PVC制品因冷却不均产生内应力,导致后续使用中发生翘曲或变形。精确的温控系统能显著提升批次间的稳定性,确保每一件产品都符合预设的尺寸公差,这是工业生产中维持良率的核心环节。
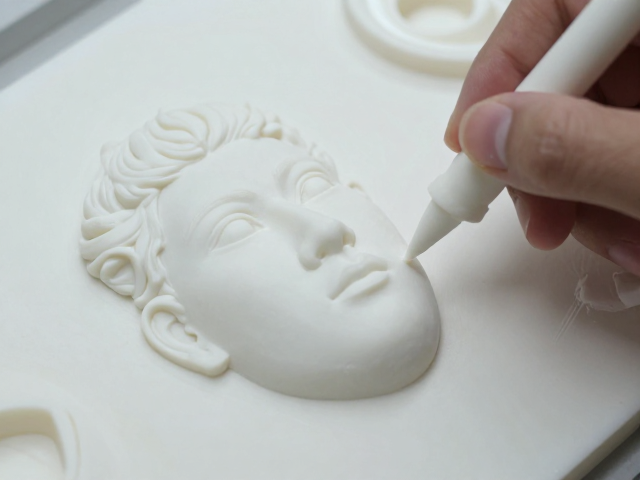
油泥雕刻在PVC模具开发中的定位与操作要点
油泥雕刻并非PVC注塑的直接成型步骤,而是模具原型制作或产品外观验证阶段的重要环节。在汽车内饰件、消费电子外壳等高端PVC制品的开发流程中,设计师常使用专用油泥进行等比例模型雕刻,以直观评估产品的曲面过渡、光影效果及人机交互细节。油泥具有良好的可塑性和修补性,雕刻师通过刮刀、铣削工具对油泥表面进行精细处理,模拟最终PVC注塑件的表面纹理和形态,为后续CNC加工模具或3D打印提供高精度的数据参考。
在雕刻过程中,保持油泥表面的致密与光滑至关重要。雕刻师需遵循“由大面到细节”的原则,先确定整体轮廓和主要特征线,再逐步处理局部曲面。工具的使用需轻柔且连贯,避免在油泥表面留下明显的刀痕或压痕,因为这些细微缺陷会直接反映在后续的模具型腔中,进而影响PVC注塑件的表面质量。此外,油泥模型需定期用专用溶剂擦拭以保持粘性适中,防止因表面硬化或开裂影响造型的准确性,确保设计意图能无损传递至模具制造环节。
轻拿轻放:PVC制品后处理中的应力管理与防护
PVC注塑件在脱模后仍处于一定的温度和应力状态,表面的微观结构尚未完全稳定。轻拿轻放的操作规范旨在减少机械冲击对制品造成的潜在损伤。PVC材料虽具有一定的韧性,但在低温环境下或经过长期紫外线照射后,其脆性会增加。粗暴的抓取或碰撞可能导致制品边缘产生微裂纹,或在内部形成肉眼不可见的应力集中点,这些隐患会在后续装配或使用过程中逐渐显现,导致产品失效。
实际操作中,应使用柔软的无纺布或专用手套接触制品表面,避免手部油脂污染或指甲划伤。对于带有复杂结构或薄壁特征的PVC部件,建议采用多点支撑的方式进行搬运,分散受力点,防止局部变形。在堆放和运输过程中,制品之间需设置隔离垫层,防止相互摩擦产生划痕或粘连。遵循严格的后处理操作规范,不仅能延长PVC制品的使用寿命,还能确保其在交付给客户时保持完美的外观状态,这是制造业中不可忽视的品质细节。