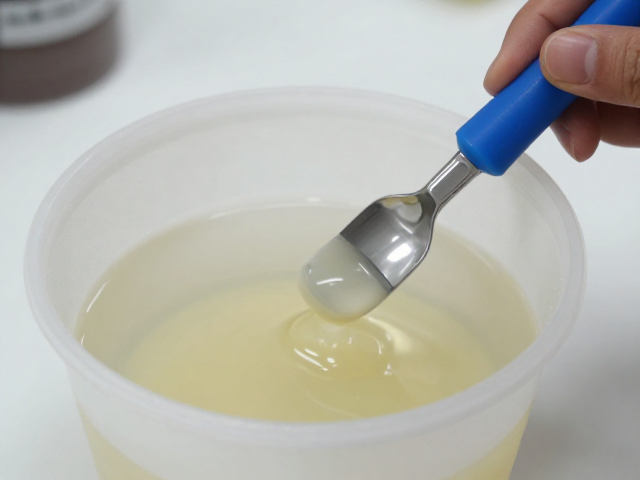
材料配比与基础环境控制
手作文创工作室在进行分层自流平滴胶浇注前,必须精确计算环氧树脂与固化剂的比例,通常标准的双组份树脂遵循1:1或2:1的重量比,而非体积比,这能最大程度减少因密度差异导致的固化不完全或发粘现象。使用高精度电子秤进行称重是核心步骤,任何经验的估算都可能导致化学键合失败,进而引发表面油斑或内部硬化不均。
环境温湿度对自流平效果有着决定性影响,最佳作业环境通常控制在温度20-25摄氏度,相对湿度低于60%。低温会显著延长固化时间,导致流平过程过长从而卷入灰尘;高温则加速反应,可能在树脂尚未完全流平前即开始凝固,形成橘皮纹。工作室需配备温湿度计实时监控,并在雨季或潮湿天气使用除湿机降低空气含水量,防止成品表面出现雾化白点。
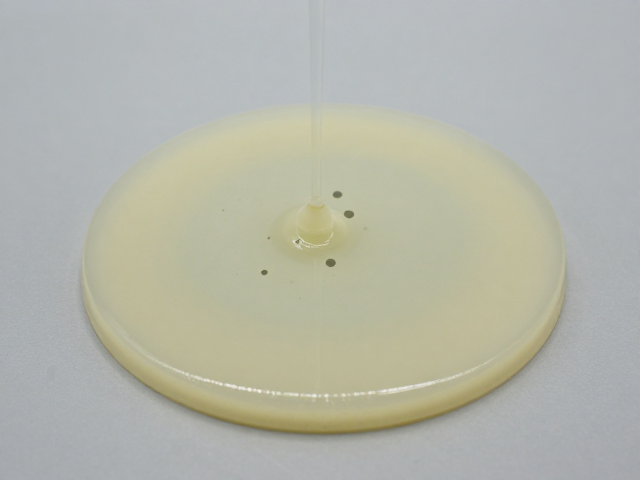
分层浇注与气泡去除机制
分层浇注的核心在于控制每一层的厚度与固化阶段,单层浇注厚度建议不超过3-5厘米,过厚的树脂层内部产生的热量无法及时散发(放热反应),极易导致开裂、变色或产生难以消除的气泡。每一层必须在前一层达到“指触干”状态,即表面轻微发粘但未形成硬膜时进行,此时层间附着力最佳,能形成无缝的整体结构。
脱泡是提升成品透明度和质感的关键环节,真空脱泡机能通过降低气压使树脂内部微小气泡膨胀并破裂排出,这是物理脱泡最有效的手段。若工作室不具备真空设备,可采用静置脱泡法,将混合好的树脂静置24-48小时,利用重力作用让气泡自然上浮至表面破裂,此法虽耗时较长,但对操作环境要求相对较低,且能避免机械搅拌再次卷入空气。
模具处理与表面缺陷预防
模具的选择与预处理直接影响成品的脱模成功率,硅胶模具因其优异的柔韧性和细节还原能力成为主流选择,但硅胶表面极易吸附油脂和灰尘。浇注前需使用专用脱模剂均匀喷涂,或使用稀释后的酒精擦拭模具内壁,确保无油污残留。对于复杂纹理的模具,可先用软毛刷清理缝隙中的杂质,防止气泡滞留形成针孔。
表面缺陷如气泡、划痕、雾面往往源于模具清洁不到位或浇注过程中的操作失误。若发现表面出现细小气泡,可使用热风枪或酒精灯快速扫过表面,利用瞬间高温降低树脂粘度并破坏气泡表面张力,使气泡破裂。操作时需保持火源与树脂表面保持10-15厘米距离,快速移动,避免局部过热导致树脂发黄或产生焦痕。
固化周期与后期打磨抛光
树脂的完全固化需要足够的时间,通常表干需4-8小时,但达到最高硬度和化学稳定性需7-14天,具体时间取决于树脂类型和环境温度。在完全固化前,切勿对作品进行剧烈触碰或打磨,否则会导致表面出现凹陷或拉丝。工作室应设立专门的固化区,避免震动和灰尘沉降,可使用防尘罩覆盖未完全固化的作品。
后期打磨是提升作品光泽度的必要步骤,需从低目数砂纸开始,依次使用300目、800目、1500目、2000目砂纸进行干湿打磨。每更换一次砂纸,需彻底清洁表面残留的树脂粉末,避免粗颗粒划伤已抛光面。打磨至预定目数后,使用抛光膏配合抛光轮或棉布进行精细抛光,可恢复树脂原有的高透明度和玻璃质感,消除细微划痕。