材料甄选与工具准备
制作单人单层基础立牌的核心在于支撑结构的稳定性与视觉表现的清晰度,因此材料选择需严格遵循物理承重与印刷精度的双重标准。常用的基材为2.5mm至3mm厚的PVC板或高密度雪弗板,这两种材料具备优异的刚性与耐候性,能有效防止立牌在长时间站立中发生弯曲或变形。表面覆膜通常采用哑光或亮光PET膜,哑光膜能有效减少环境光反射,提升人物面部细节的观感,而亮光膜则色彩饱和度更高,适合需要强烈视觉冲击力的场景。
工具清单需覆盖切割、打磨、组装及固定四个环节。高精度激光切割机或手工刻刀用于处理板材轮廓,其中激光切割边缘光滑无需二次打磨,而手工刻刀则更适合处理复杂的局部镂空细节。透明亚克力双面胶或强力无痕胶用于连接主体与底座,若追求极致稳固,可选用环氧树脂胶进行局部加固。此外,细砂纸(400-800目)用于处理切割后的毛边,确保手触不割手,水平尺则用于组装过程中校准垂直度,避免成品倾斜。
主体切割与局部镂空工艺
单人立牌的主体轮廓切割需严格依据设计稿的矢量文件进行,对于非标准几何边缘,激光切割能精准还原曲线,避免手工切割产生的锯齿效应。局部镂空是提升立牌精致度的关键步骤,常见于人物手指间、衣物褶皱处或背景装饰元素。实施镂空时,需先在PVC板背面进行定位标记,使用0.2mm厚的薄刀片或微型激光头进行精细操作。对于较宽的镂空区域,建议采用“先内切后外切”的策略,先处理内部封闭图形,再处理外部轮廓,以减少板材因应力释放产生的移位风险。
镂空后的边缘处理直接影响成品质感。激光切割产生的黑色焦化痕迹需通过细砂纸轻轻打磨去除,操作时力度需均匀,避免破坏板材表面覆膜。若使用手工刻刀,需保持刀片锋利,采用“浅切多次”的方式,每次切入深度控制在0.5mm以内,逐步加深至所需深度,这样能最大程度减少崩边现象。对于极细小的镂空连接点,需保留约1-2mm的安全间距,防止运输或清洁过程中因外力导致断裂,确保立牌在展示期间的结构完整性。
分层组装与结构加固
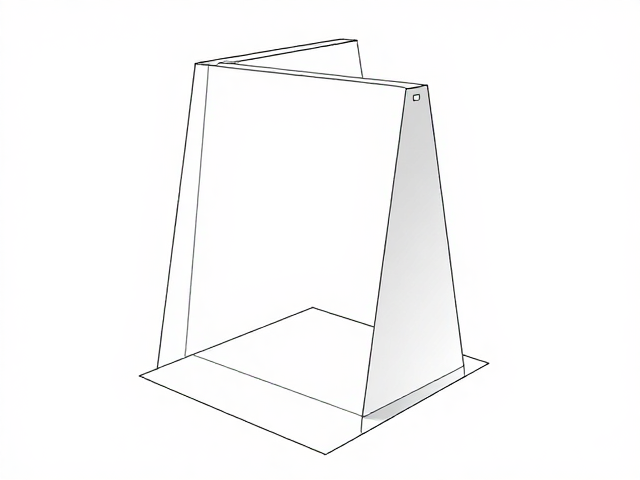
单层立牌虽无多层叠加,但主体与底座的连接需经过严密的计算与固定。底座通常采用与主体同材质的PVC板,宽度建议为主体宽度的1/3至1/2,以提供足够的力矩平衡。连接点设计需考虑受力分布,对于高度超过30cm的立牌,建议在主体背面底部增加横向加强筋,或采用L型金属支架与底座铆接,以应对地面震动或意外碰撞。透明亚克力双面胶的粘贴需遵循“点状分布”原则,在主体背面均匀分布8-10个胶点,每个胶点直径约5mm,确保受力均匀,避免局部应力集中导致胶层失效。
组装过程中的垂直度校准至关重要。将主体与底座初步粘合后,使用水平尺放置于主体背面,微调角度直至气泡居中。固定后需静置24小时,让胶层充分固化,期间避免移动或倾斜。若立牌高度超过50cm,建议在底座内部预埋金属螺纹杆,主体背面对应位置钻孔,通过螺丝旋紧固定,这种机械连接方式比纯胶粘接具有更高的抗扭转能力。所有外露螺丝头需使用同色修补漆或装饰帽覆盖,以保持视觉上的整洁与统一,避免金属光泽破坏整体艺术效果。
表面处理与展示维护
成品立牌的表面清洁与保护是延长使用寿命的关键步骤。组装完成后,使用超细纤维布轻轻擦拭表面,去除残留的胶渍或灰尘。若立牌长期置于户外或高光照环境,建议喷涂一层透明的哑光保护漆,形成隔离层,防止紫外线导致覆膜褪色或板材老化变黄。日常清洁时,严禁使用含有酒精、丙酮或强酸性溶剂的清洁剂,以免腐蚀表面覆膜或导致图案模糊。对于顽固污渍,可使用中性清洁剂稀释后,用软布轻拭,随后立即用干布擦干水分。
展示环境的选择直接影响立牌的稳定性与视觉效果。地面需平整坚硬,避免在地毯或不平地面长时间站立,以防底座变形或倾倒。室内展示时,应避免阳光直射或靠近热源,温度变化引起的热胀冷缩可能导致板材轻微弯曲。对于多人合影或频繁移动的场景,建议在底座底部增加防滑垫,增加摩擦力,防止意外滑动。每次移动立牌时,应双手托举主体中部与底座边缘,避免单手抓握导致连接处受力不均而松动,确保每一次展示都能保持最佳状态。