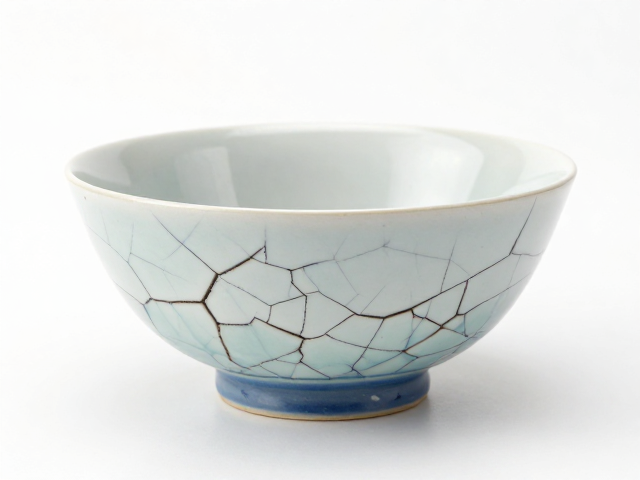
釉面印花的热应力形成机制
陶瓷碗在高温烧制过程中,釉面印花工艺涉及无机色料与玻璃相釉料的融合,这一过程伴随着显著的物理化学变化。当印花层与坯体或底层釉料的热膨胀系数存在差异时,冷却阶段产生的内应力若超过材料强度极限,微观裂纹便会悄然生成。这种应力集中通常发生在图案边缘或色料堆积较厚的区域,因为不同厚度的釉层在降温时收缩速率不一致,导致局部受力不均。
骤冷骤热是引发此类缺陷的核心诱因。快速降温使得釉面表面迅速固化,而内部仍处于高温松弛状态,这种温差梯度会在陶瓷体内部形成巨大的热冲击。一旦温度变化速率超出釉料本身的弹性形变范围,原本完整的玻璃态结构便会发生断裂。因此,理解热应力在釉层中的传递路径,是控制印花质量的基础,只有明确应力产生的物理根源,才能从工艺源头规避开裂风险。
烧成曲线中的温控策略优化
控制升温与降温的速率是平衡热应力的关键手段。在印花陶瓷碗的烧成过程中,建议采用分段控温法,特别是在300℃至600℃的低温氧化阶段,需保持缓慢升温,以彻底排除坯釉层中的气体和有机挥发物,避免气体膨胀导致釉面针孔或爆裂。进入高温烧成阶段后,升温速率可适度加快,但必须确保釉料完全熔融并形成致密的玻璃相,以增强釉层的机械强度。
降温阶段的程序设定更为精细。从最高烧成温度降至500℃左右时,应设置较长的保温或缓冷时段,让釉层内部的应力得以充分释放和重新分布。随后才可进入快速冷却区,但冷却速率需经过严格计算,确保釉面与坯体的冷却收缩同步。通过精确绘制温度-时间曲线,并根据具体釉料配方调整斜率,可以有效减少因温差过大导致的结构性损伤,使印花图案保持完整清晰。
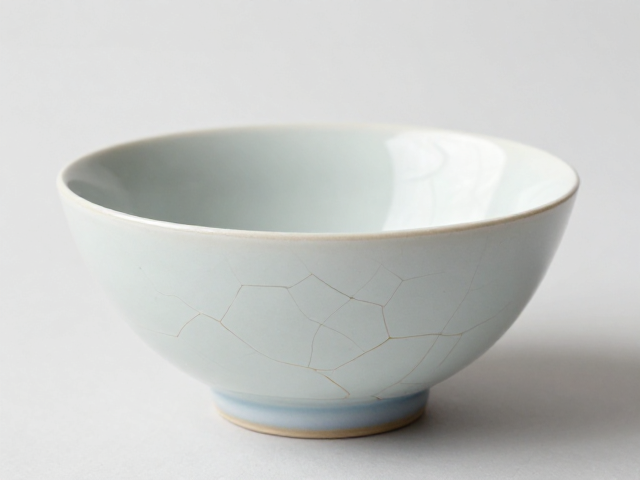
釉料配方与印花材料的匹配性
釉面印花开裂问题往往与材料间的相容性密切相关。不同成分的釉料具有特定的热膨胀系数,印花色料中的金属氧化物含量直接影响其熔融温度和流动性。若印花色料的热膨胀系数显著高于基底釉料,冷却时印花层收缩幅度更大,极易在釉面形成龟裂。因此,在开发新工艺时,需对色料与釉料的热膨胀性能进行匹配测试,确保两者在微观结构上能形成稳定的过渡层。
此外,釉层的厚度均匀性对应力分布具有显著影响。过厚的印花层会增加局部应力集中,而过薄则可能导致图案发色不均或附着力不足。通过调整釉浆粘度和喷涂或浸渍工艺参数,控制印花区域的釉层厚度在合理范围内,有助于分散热应力。同时,添加适量的助熔剂可以改善釉料的熔融特性,降低高温粘度,使釉面更加平整光滑,从而减少因表面缺陷引发的裂纹扩展。
成型工艺与坯体质量的从源控制
坯体的致密度和干燥程度是决定陶瓷碗能否承受高温烧制的先天条件。若坯体在成型过程中存在密度不均或内部孔隙,烧制时水分蒸发或气体排出不畅,会在坯体内部形成薄弱点,进而影响釉面的稳定性。因此,注浆或压延成型后需经过充分的干燥处理,确保坯体含水率降至安全标准以下,避免高温下水分急剧汽化导致釉面崩裂。
坯体的烧成收缩率也与釉面印花质量息息相关。不同原料配方的坯体在高温下收缩行为各异,若坯体收缩过大或与釉层收缩不协调,会在界面出生产生剪切应力。通过优化原料配比和成型压力,提高坯体的致密性和均匀性,可以减少烧成过程中的尺寸变化,为釉面印花提供稳定的基底。只有在坯体质量达标的前提下,后续的釉面印花工艺才能发挥最佳效果,从根本上降低开裂风险。