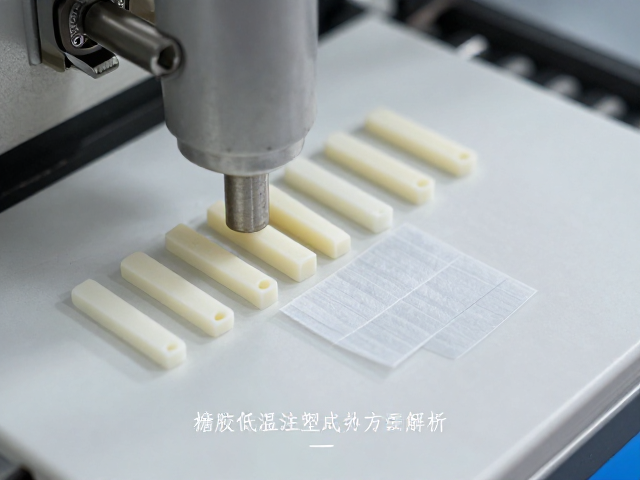
搪胶低温注塑成型的核心机理与工艺参数
搪胶工艺本质上是利用热塑性弹性体(TPE)或软质PVC材料,在低温环境下通过注塑或滚塑方式形成具有柔软触感的制品表面。相较于传统高温注塑,低温成型通常将模具温度控制在60℃至90℃之间,这一温度区间能显著降低高分子链段的运动能量,防止材料因过热发生降解或产生气泡。在注塑过程中,熔体温度需精确调控在180℃至220℃范围内,以确保材料具有良好的流动性,同时避免对内部硬质骨架造成热损伤。这种工艺特别适用于需要兼顾结构强度与表面柔软度的玩具、手柄包覆件及医疗辅助器具。
工艺过程中的冷却定型阶段至关重要,快速且均匀的冷却有助于减少制品内应力,防止后续出现翘曲或变形。通过优化注塑压力和保压时间,可以有效填充复杂曲面,确保搪胶层与内部基材的结合力。在实际生产中,模具表面的处理精度直接影响最终产品的外观质量,细微的纹理或光面效果需通过精密蚀纹或抛光实现。材料的结晶度控制也是关键,不同配方的TPE材料其结晶速率不同,需根据具体产品壁厚调整冷却周期,以平衡生产效率与产品稳定性。
水贴转印技术在搪胶表面的应用细节
水贴转印是一种将预印刷图案通过水溶性背纸转移至搪胶表面的装饰工艺,其核心在于油墨附着力与转印胶层的匹配。在搪胶件表面进行水贴前,通常需要进行清洁处理,去除脱模剂残留或灰尘,以确保转印膜能平整贴合。转印过程中,水温一般控制在20℃至30℃,浸泡时间需根据背纸溶解特性精确计算,过短会导致图案无法分离,过长则可能破坏油墨层。转印纸上的图案需完全覆盖目标区域,并在贴合后通过专用刮板排出气泡,确保图案与搪胶表面无缝隙贴合。
水贴转印后的固化与保护是决定耐久性的关键环节。转印完成后,制品需经过自然干燥或低温烘干,使转印胶层完全固化。为了提高图案的耐磨性和抗化学性,部分高端工艺会在水贴表面增加一层透明的保护漆,如UV光油或聚氨酯清漆。这种保护层不仅能增强图案的鲜艳度,还能防止日常使用中的摩擦脱落。水贴图案的分辨率通常可达1200dpi以上,能够呈现复杂的渐变色彩和精细线条,满足高美观度产品的需求。
批次抽检质量控制的关键指标与执行标准
在搪胶与水贴转印的生产链路中,批次抽检是确保产品一致性的核心环节。抽样方案通常依据GB/T 2828.1计数抽样检验程序进行,一般设定为正常检验二级水平,接收质量限(AQL)根据产品关键特性设定为0.65或1.0。抽检项目涵盖外观缺陷、尺寸精度、附着力测试及功能性检查。外观检查需在标准光源箱下进行,重点识别水贴气泡、翘边、色差及搪胶表面的缩水、流纹等缺陷。尺寸测量使用高精度卡尺或影像测量仪,确保关键配合尺寸符合图纸公差要求。
附着力测试是评估水贴与搪胶结合强度的重要手段,常用标准为3M 600或616胶带进行90度或180度剥离测试。合格标准通常要求图案无脱落、无裂纹,且胶层残留极少。此外,还需进行耐酒精擦拭测试和耐黄变测试,以验证产品在日常接触溶剂或长期光照下的稳定性。对于涉及儿童接触的玩具类产品,还需定期送检第三方实验室,验证重金属迁移量及邻苯二甲酸酯含量是否符合GB 6675或EN 71-3等安全标准。所有抽检数据需记录归档,形成可追溯的质量报告,以便在生产异常时快速定位问题根源。