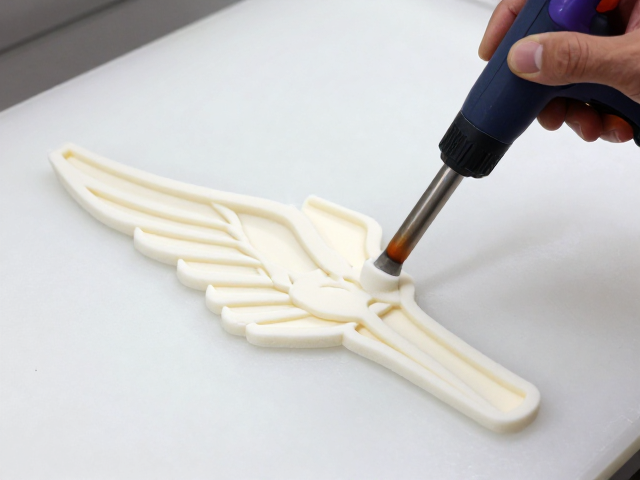
EVA泡沫热压裁切塑形工艺的核心原理与材料特性
EVA(乙烯-醋酸乙烯共聚物)因其优异的柔韧性、缓冲性能及热塑性特征,成为手工模型制作及道具制作中的主流基材。在热压裁切过程中,材料内部的分子链在受热状态下发生位移,使得原本坚硬的板材能够像记忆金属一样跟随模具或外力改变形态。这种物理特性使得通过加热软化后进行塑形成为可能,且冷却后能保持新的形状,这一过程构成了热压塑形的基础逻辑。
裁切环节通常使用精密刀片或激光切割机完成初步轮廓。激光切割能实现毫米级的精度,边缘呈现轻微熔融闭合状态,有助于后续防止分层。手工裁切则多采用高精度美工刀配合金属尺,关键在于保持刀刃锋利及切割角度垂直,以确保拼接时的接缝严密。材料厚度一般介于2mm至10mm之间,较厚的板材在塑形时需要更长的加热时间或更高的温度控制,以避免因受热不均导致内部应力残留,进而引发后期变形或开裂。
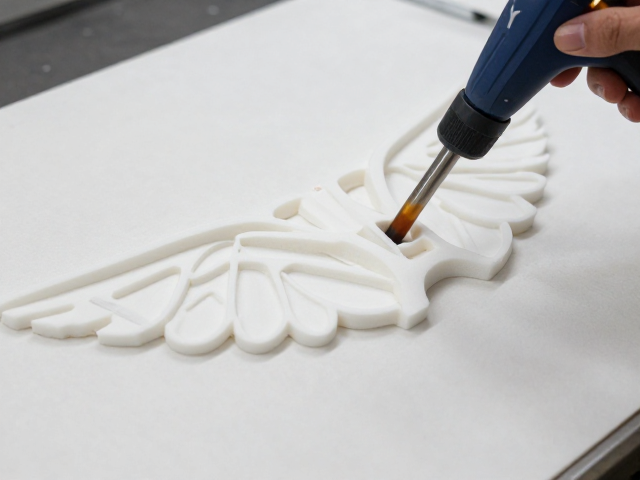
翅膀骨架搭建的结构力学与连接方式
翅膀骨架承担着整体造型的支撑与受力功能,其设计需严格遵循空气动力学直觉与视觉张力平衡。常见的骨架材料包括碳纤维管、铝管或硬质塑料棒,这些材料具备高强度重量比,能有效抵抗翼面展开时的风阻或重力下垂。骨架节点通常采用热熔胶、AB胶或环氧树脂进行固定,对于活动关节处,需预留微小间隙或使用柔性连接件,以模拟生物翅膀的自然摆动感。
骨架的编织方式直接影响翅膀的承重能力与形态稳定性。经典的“鱼骨式”或“平行式”骨架结构需确保主梁与次梁之间的夹角符合预设弧度。在连接过程中,骨架接点需进行加固处理,通常使用细纱布或专用结构胶包裹节点,形成刚性连接点。骨架铺设在EVA板材背面时,需预先在板材对应位置开槽或打磨,使骨架嵌入其中,从而在外观上保持翼面平整,同时在内部形成严密的支撑网络,防止翼面在受力时出现局部塌陷。
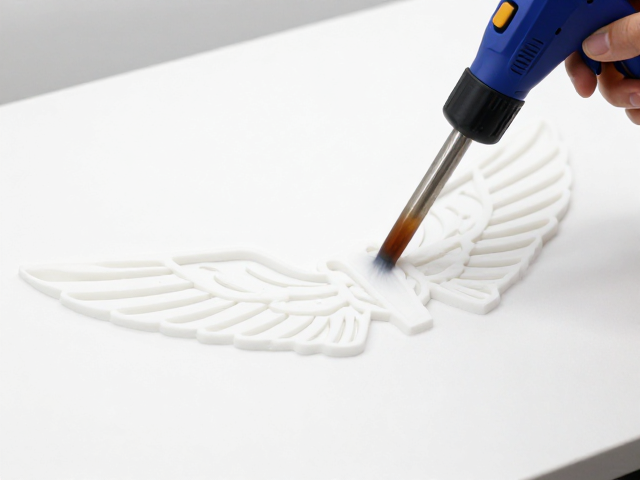
热风枪塑形操作技巧与温度控制细节
热风枪是EVA塑形过程中最核心的工具,其工作原理是通过高温气流快速提升材料表面温度,使其达到玻璃化转变温度以上,从而变得柔软可塑。操作时需保持热风枪与EVA表面距离在5-10厘米之间,并以画圈方式均匀移动,避免局部过热导致材料烧焦或熔化塌陷。不同厚度的EVA所需温度区间略有差异,一般建议预热温度控制在100-130摄氏度之间,具体需根据材料密度实时调整。
塑形动作需迅速且连贯,当EVA受热变软后,立即使用模具或手工工具进行弯曲、折叠或拉伸。对于翅膀的大弧度弯曲,可采用分段加热法,先对弯曲中心区域加热,再逐步向两端延伸,利用材料的延展性形成平滑曲线。在塑形过程中,需时刻观察材料色泽变化,若表面出现光泽度异常降低或冒烟,应立即停止加热,防止材料降解。塑形完成后,需迅速将材料置于冷却模具或自然冷却环境中,以固定形态,避免回弹。
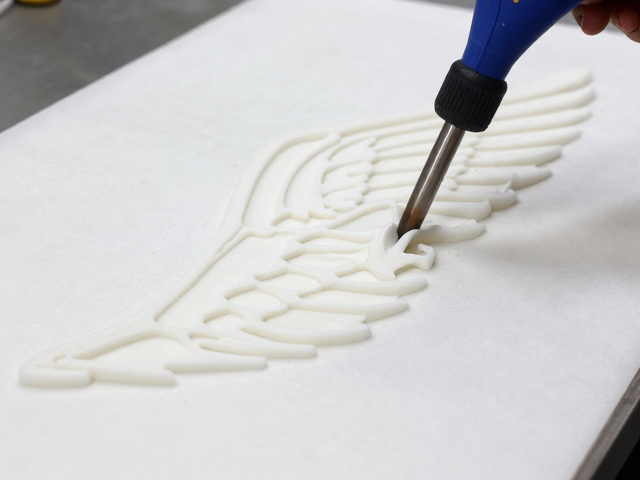
翼面覆膜与表面处理的无缝衔接技术
骨架与塑形后的EVA主体结合后,需进行严密的覆膜与封边处理,以提升成品的光泽度、耐用性及整体质感。常用覆膜材料包括PVC皮革、超纤皮或专用模型漆面。覆膜前,需在EVA表面涂抹专用胶水,均匀涂抹后等待片刻至胶水半干状态,再将覆膜材料贴合。对于翅膀边缘及骨架接缝处,需使用细砂纸轻微打磨,去除毛刺,确保覆膜材料能紧密贴合,避免出现气泡或褶皱。
表面处理阶段需注重细节修饰,特别是翅膀尖端、关节连接处等视觉焦点。可使用原子灰或专用填补膏对微小缝隙进行填补,干燥后打磨平整。涂装阶段建议采用分层喷涂法,先喷底漆增强附着力,再喷色漆确定主色调,喷清漆提升光泽与保护性。对于需要表现羽翼纹理的作品,可在涂装前使用蚀刻片或手工刻画工具在EVA表面压印羽毛纹理,增强视觉层次感。整个处理过程需保持工作环境无尘,避免灰尘颗粒附着影响最终成品质感。