AB胶滴胶工艺中的固化机理与环境影响控制
AB胶的核心在于环氧树脂与固化剂的化学反应,这一过程受环境温度影响极大。在标准室温25℃条件下,固化时间通常控制在3-4小时,若环境温度低于20℃,分子活性降低,反应周期可能延长至6小时以上,且容易因固化不完全导致表面发粘。反之,若环境温度超过30℃,反应速度过快,胶液内部产生的热量无法及时散发,极易引发气泡包裹或应力开裂。因此,操作环境的恒温控制是保证成品透明度和硬度的首要前提,建议使用温控箱或恒温房进行作业,将温度波动范围控制在±2℃以内。
湿度同样是决定滴胶质量的关键变量,高湿度环境下,空气中的水分子会与固化剂发生副反应,导致胶体表面出现雾状白点或浑浊现象。当相对湿度超过70%时,建议开启除湿设备,将工作区域湿度维持在40%-60%之间。此外,空气流动速度也会影响挥发物的扩散,轻微的气流有助于气泡逸出,但强风会加速表面结皮,阻碍深层气泡排出,因此需保持环境空气静谧且稳定,避免在通风口或空调直吹区域进行操作。
硅胶模具的分层处理与自流平浇注策略
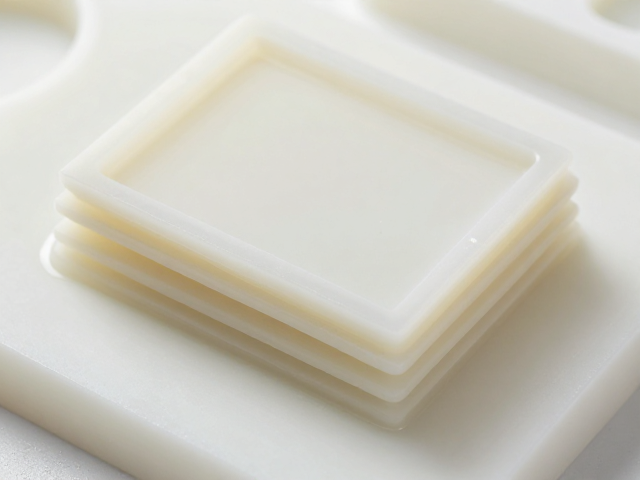
硅胶模具在使用前需进行严密的检查与预处理,确保模具内壁无破损、无残留物,并在模具表面均匀喷涂脱模剂,静置片刻让溶剂挥发,形成隔离层。分层浇注的核心在于控制每一层胶液的厚度与固化阶段。首层胶液建议厚度控制在2-5毫米,旨在覆盖模具底部细节并提供基础附着力。浇注时需将胶液从模具中心缓慢注入,利用重力自然铺展,避免直接冲击模具边缘导致气泡卷入。首层固化至表干状态,即手指轻触不粘手但仍具弹性时,进行下一层浇注,这一时机通常出现在首层固化1-2小时后,具体需根据胶液配方调整。
自流平技巧依赖于胶液的粘度管理与浇注手法。将AB胶按1:1或2:1的比例混合后,需进行至少3分钟的缓慢搅拌,确保颜色均匀且无条纹,随后静置消泡1-2分钟。浇注第二层或后续层时,可采用“画圈法”从模具中心向外缓慢倾倒,利用胶液自身的流动性覆盖整个表面。若胶液流动性不足,可适当提高环境温度至28-30℃以降低粘度,但需密切监控固化时间。对于大面积平面浇注,可使用刮板辅助铺平,但需确保刮板清洁且动作轻柔,避免引入新的气泡或破坏底层结构。
常见缺陷成因分析与避坑操作规范
气泡是滴胶工艺中最常见的缺陷,其产生多源于搅拌带入、模具未排气或胶液粘度过高。消除气泡的有效手段包括真空脱泡和静置消泡。在混合胶液后,务必放入真空机中抽真空,真空度建议保持在-0.08MPa至-0.1MPa,持续3-5分钟,直至胶液中无气泡冒出。若无真空设备,可将混合后的胶液静置,期间定期用牙签或细棒刺破表面气泡,并轻轻摇晃模具排出气泡。模具预热也是减少气泡的有效方法,将硅胶模具置于50-60℃烤箱中预热10分钟,再冷却至室温浇注,可降低胶液粘度并加速气泡逸出。
开裂与变形通常由内应力释放或固化不均引起。避免开裂需严格控制单次浇注厚度,单层厚度建议不超过10毫米,过厚会导致内外温差大,固化收缩不一致。若需制作厚件,务必采用多层浇注,每层固化后再进行下一层。变形问题常因脱模过早造成,必须确保胶液完全固化,即敲击声清脆、硬度达到最高值后再脱模。脱模时,应从模具边缘轻轻剥离,避免用力拉扯导致成品变形或断裂。若成品表面出现橘皮纹,可能是搅拌不均匀或胶液过期,需检查胶液保质期,确保在有效期内使用,并严格遵循搅拌时间与比例。