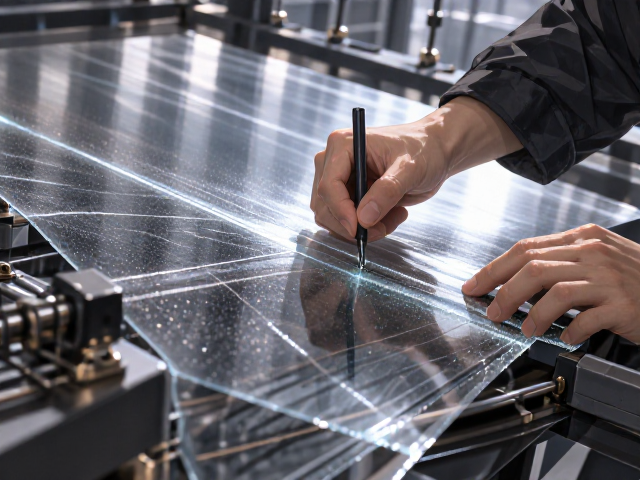
PET膜材碎玻璃闪光喷涂工艺的核心机理
在装饰性PET膜的生产体系中,引入碎玻璃或玻璃粉作为填充介质,能够显著提升涂层的折射率与表面质感。这一工艺的核心在于利用微米级玻璃颗粒在紫外光或自然光下的漫反射特性,构建出类似碎玻璃飞溅的立体视觉效果。喷涂过程中,基料树脂与玻璃填料的分散均匀度直接决定了最终产品的光学性能,过大的颗粒团聚会导致涂层表面粗糙不均,而过细的粉末则难以形成预期的闪光效果。因此,树脂基料的选择通常倾向于高透明度、高硬度的丙烯酸酯或聚氨酯体系,以确保玻璃颗粒能稳固嵌入且不影响基材的透光性与耐候性。
精准控制细线涂层溢边,是该工艺中技术难度最高的环节。细线涂层通常用于勾勒图案轮廓或分割色块,其边缘锐度直接影响整体设计的精致感。溢边现象多由涂料流平性失控、喷涂压力不稳或基材表面张力不均引起。在实际操作中,需对涂料的粘度进行严格标定,通常通过调节溶剂比例或添加流平剂来平衡流动性与附着力。喷涂时,喷枪与基材的距离、移动速度以及雾化压力需保持动态一致,任何微小的波动都可能导致涂料在细线边缘发生不可控的渗透或堆积,破坏线条的清晰度。
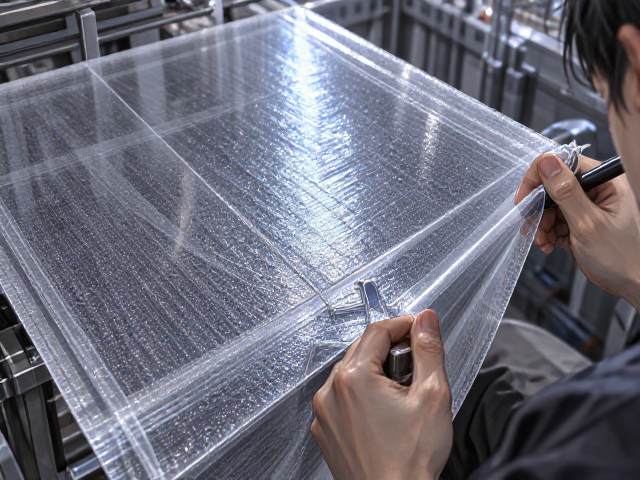
喷涂参数与环境控制的精细化调整
环境温湿度是影响PET膜喷涂质量的关键变量。高温低湿环境会加速溶剂挥发,导致涂料在到达基材前粘度急剧上升,极易在细线边缘形成“锯齿状”堆积或缩孔;相反,高湿环境则可能引起涂层表面发白或流挂。理想的喷涂车间通常需维持温度在20-25℃,相对湿度在40-60%之间。此外,洁净度管理不容忽视,空气中的尘埃颗粒若落在未干涂层表面,不仅会影响碎玻璃闪光的均匀分布,更可能在细线边缘形成粗糙的瑕疵点。因此,无尘室环境及高效的空气过滤系统是保障工艺稳定性的基础设施。
喷涂设备的参数设置需根据玻璃颗粒的粒径分布进行针对性优化。对于含有较大玻璃碎屑的浆料,喷枪口径需适当增大以避免堵塞,同时降低喷涂压力以减少颗粒对基材的冲击变形。对于细线涂层,则需采用高雾化压力的喷嘴,形成极其细腻的漆雾云,确保涂料能精准覆盖目标区域而不向四周扩散。动态调试过程中,建议采用阶梯式压力测试,从低压力开始逐步增加,观察漆雾形态及边缘成型情况,记录最佳压力区间。同时,喷枪的移动轨迹应保持直线且速度恒定,避免在细线起始和结束处因加减速产生涂料堆积。
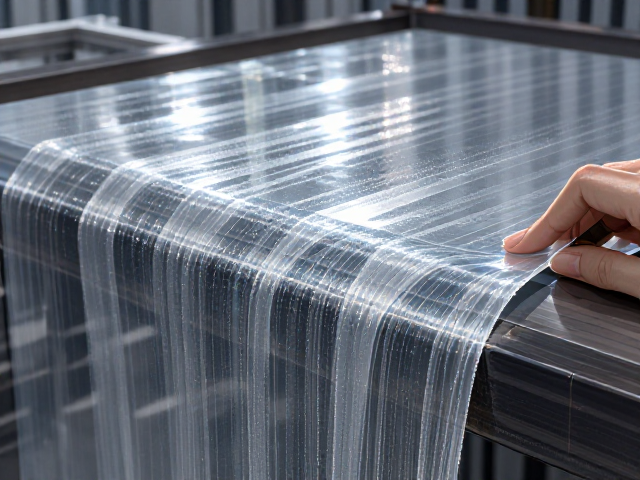
后处理工艺对边缘定型的影响
喷涂完成后的流平与固化过程对边缘定型具有决定性作用。在流平阶段,涂料内部的溶剂挥发与分子链重排需要一定的时间窗口。对于细线涂层,过长的流平时间可能导致边缘自然扩散变宽,而过短的流平则可能保留喷涂时的应力痕迹。通常采用分段式烘干工艺,前期低温慢烘以允许涂料充分流平并排出气泡,后期高温快烘以迅速定型边缘。红外烘干或UV固化技术的应用,能更精准地控制能量输入,减少热应力对边缘形态的干扰,确保细线在固化后保持锐利边界。
表面处理与检测环节是验证工艺稳定性的一步。在涂层完全固化后,需进行边缘锐度检测,通常使用高分辨率显微镜观察细线边缘的微观形态,评估是否存在锯齿、毛刺或扩散现象。同时,对碎玻璃闪光的均匀度进行目视或仪器检测,确保无局部堆积或稀疏区域。对于不合格品,需分析其成因,若是溢边严重,则需调整涂料流平性或喷涂压力;若是闪光不均,则需检查玻璃颗粒分散效果或喷涂均匀性。通过建立严密的数据反馈机制,持续优化工艺参数,是实现高精度细线涂层与稳定闪光效果的关键路径。