材料特性与预处理基础
EVA(乙烯-醋酸乙烯共聚物)因其优异的柔韧性、缓冲性能及易加工性,常被用于制作大型道具或需要极高贴合度的模型部件。这种材料在受热后会发生软化,冷却后定型,这一物理特性是热压塑形的核心原理。在进行任何加工前,必须确保EVA表面无油污、灰尘及氧化层,这些杂质会直接影响后续喷漆的附着力。建议使用异丙醇或专用清洁剂仔细擦拭待处理区域,确保基材处于绝对干燥且洁净的状态,这是避免后期涂层起泡或脱落的首要步骤。
针对不同厚度的EVA板材,热压时的温度控制存在显著差异。一般家用热熔胶枪或低温热风枪可应对3-5毫米的薄片,而超过10毫米的厚板则需要工业级热风枪配合温控仪进行均匀加热。加热过程中需保持热源与材料表面的距离恒定,避免局部过热导致材料熔化塌陷或产生气泡。观察材料状态至其表面呈现轻微光泽且触感柔软但不粘手时,即可进行塑形操作。
热压塑形与定型技巧
热压成型过程中,模具的选择至关重要。可以使用泡沫块、硅胶垫或定制的内模作为支撑结构。将加热软化的EVA迅速覆盖在模具上,利用手掌或专用压板施加均匀压力。对于复杂曲面,建议采用分段加热、分段加压的方式,逐步逼近目标形状,避免一次性过度拉伸导致材料变薄甚至破裂。定型时需保持压力直至材料完全冷却,这一过程通常需要几分钟,以确保分子结构重新稳定,防止回弹变形。
对于需要高精度边缘或锐利线条的部件,可在加热后使用金属刮刀或专用修边工具进行辅助定型。在材料尚有余温时,通过物理挤压形成所需的几何特征。若需制作多层叠加结构,需确保各层之间的结合面平整,必要时可在接触面涂抹少量专用粘合剂或进行轻微打磨以增加粗糙度,从而提升层间结合力。成型后的部件应静置冷却,避免立即移动或受力,以维持长期形状稳定性。
表面打磨与底漆处理
EVA表面多孔且吸油,直接喷漆极易导致漆面不均匀或渗透。打磨是提升附着力的关键步骤,建议使用600-800目砂纸进行干磨,去除表面因加热产生的油光和不平整痕迹。打磨时需保持力度均匀,避免过度磨损导致材料变形。对于粗糙度较高的EVA,可先使用细砂纸轻磨,再逐步过渡到更细目数的砂纸,直至表面触感平滑细腻。打磨后务必清除所有粉尘,可使用软毛刷或压缩空气清理缝隙。
底漆的选择直接影响最终漆面的效果。推荐使用水性丙烯酸底漆或专用模型补土,因其对EVA材料兼容性较好,且干燥速度快。喷涂底漆时,保持喷枪距离模型15-20厘米,采用薄喷多层的方式,每层之间间隔3-5分钟等待干燥。底漆不仅能提供附着层,还能填充EVA表面的微小孔隙,形成均匀的白色或灰色基底,便于后续色漆显色。若发现底漆渗透严重,可增加喷涂次数,确保基材完全封闭。
色漆喷涂与分层逻辑
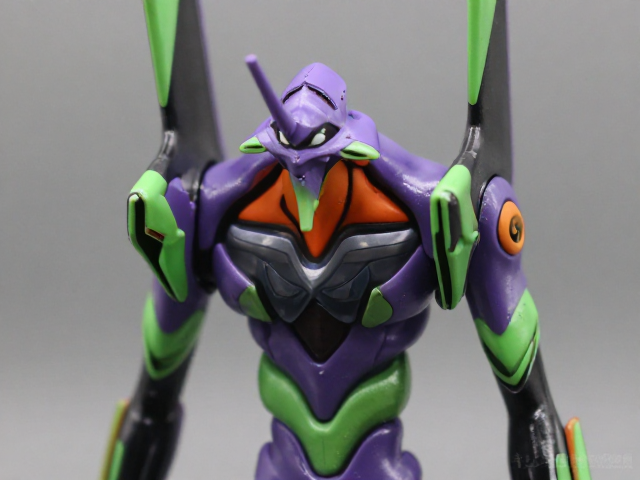
分层喷涂的核心在于控制每一层漆膜的厚度与干燥程度。使用水性模型漆时,建议将漆液稀释至适合喷涂的粘度,通常遵循“少食多餐”原则,即每次喷涂薄层,待其表干后再喷下一层。对于深色漆覆盖浅色底漆的情况,需特别注意漆液的透明度,必要时增加稀释比例以减少流挂风险。喷涂时应保持喷枪移动速度恒定,避免在局部停留过久导致漆液堆积。
色彩过渡与渐变效果可通过调整喷涂距离和移动幅度实现。在需要柔和过渡的区域,可在喷涂时逐渐减小喷枪与模型的距离,或加快手部移动速度,使漆雾分布更加均匀。对于需要锐利分界的图案,可使用遮蔽胶带或模板进行遮挡,确保边缘整洁。每完成一层关键色漆,需等待其完全干燥,可使用手指轻触漆面测试,若无粘性且无指纹印迹,即可进行下一层喷涂或封层处理。
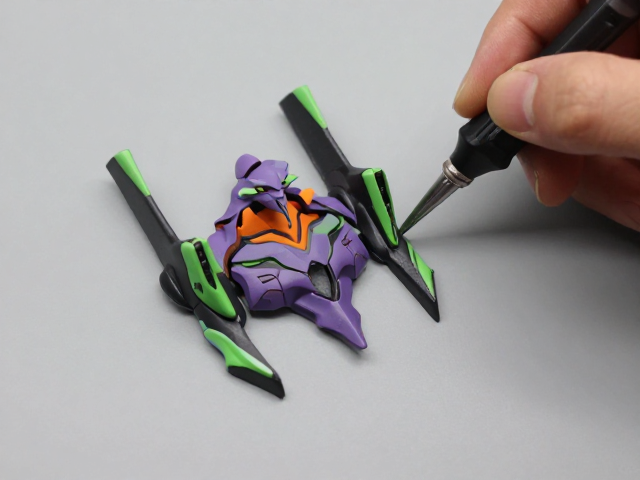
封层保护与细节修饰
封层漆能提升模型表面的光泽度或提供哑光效果,同时增强漆面的耐磨性和耐候性。根据设计需求,可选择高光清漆或哑光清漆进行保护。喷涂封层时,环境温度应保持在15-25摄氏度,湿度低于60%,以避免漆面出现雾状白化或流挂。封层漆需薄喷,通常1-2层即可达到理想效果。喷涂后需在通风良好处静置至少24小时,确保溶剂完全挥发,漆膜彻底固化。
细节修饰阶段可使用模型专用笔或极细笔刷进行局部修补或添加高光、阴影。在漆面完全固化后,可使用软布擦拭表面,去除可能存在的灰尘颗粒。对于需要展示内部结构或半透明效果的部件,可考虑使用透明树脂或专用填充剂进行局部处理,增强视觉层次感。所有加工完成后,应将模型存放在干燥、避光的环境中,避免高温直射导致EVA材料老化或漆面变色,确保长期保存效果。