材料选型与前期准备
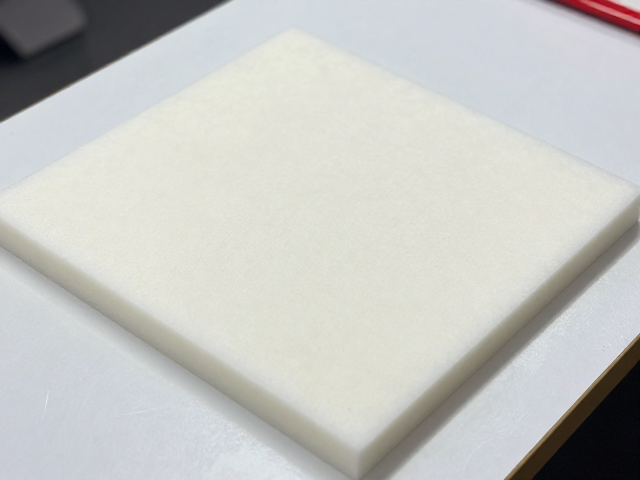
EVA泡棉作为漫展周边制作的核心基材,其密度和回弹性能直接决定了成品的质感与耐用度。市面上常见的密度区间在20D至60D之间,其中30D-40D密度兼顾了塑形稳定性与切割平整度,是制作徽章、立牌及小型手办配件的首选。在正式开工前,需确保工作环境整洁,避免灰尘附着影响热压效果,同时检查热压机温度传感器的校准情况,确保温控系统能精确响应设定值,这是保证批次间产品一致性的基础。
除了主材,辅助材料的搭配同样关键。离型纸或硅油纸是热压过程中防止泡棉粘连模具的保护层,其耐热性需高于加工温度至少20℃。此外,根据设计需求,可能需要引入热熔胶膜或双面胶作为层压介质,特别是在制作多层复合结构的周边产品时,胶膜的熔点需与EVA的热压温度匹配,以避免胶水溢出或粘合不牢。所有材料应提前进行小样测试,确认在特定温湿度环境下无变形或异味产生。
裁切成型与精度控制
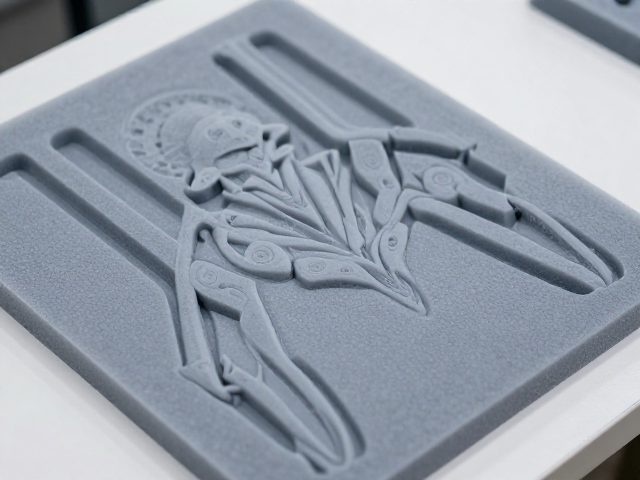
裁切环节决定了周边产品的轮廓精度,手工裁切适用于小批量或异形复杂图案,需使用高精度美工刀配合金属尺或激光雕刻机完成。激光裁切适合处理复杂线条和镂空设计,但需严格控制激光功率与速度,防止边缘焦黄或碳化,通常建议功率设定在15%-25%,速度保持在200-400mm/s,具体参数需根据EVA颜色和厚度实时微调。裁切后应及时清理边缘残留的碎屑,避免在后续热压步骤中造成表面瑕疵。
对于大批量生产,模切工艺能显著提升效率与一致性。定制钢刀模或橡胶模需根据设计图稿进行精密加工,模切压力需均匀分布,避免局部受力过大导致材料内部结构受损。裁切尺寸需预留0.5-1mm的热压收缩余量,因为EVA在受热加压后会发生轻微物理形变。裁切后的半成品应分类存放,避免不同批次或密度的材料混用,确保后续热压参数设置的准确性。
热压塑形与温度管理
热压是赋予EVA立体形态的核心步骤,温度控制是成败关键。一般EVA的热压温度区间在120℃-160℃之间,具体数值取决于泡棉类型和模具材质。金属模具导热快,适合快速定型,但需防止温度过高导致材料熔化;硅胶模具柔韧性好,适合复杂曲面,但需延长预热时间以确保整体受热均匀。在放入模具前,需对模具进行预热处理,消除冷启动带来的温差影响,通常预热时间为3-5分钟。
加压过程需遵循“慢升快降”或“恒压保温”的原则,初始加压速度不宜过快,以免材料未充分软化导致内部气泡或分层。保压时间通常为30-60秒,具体时长需根据产品厚度调整,厚件需延长保压时间以确保热量穿透,薄件则需缩短时间防止过度变形。热压过程中,离型纸需平整放置,避免褶皱导致产品表面出现压痕。热压结束后,需待模具自然冷却至60℃以下方可取出成品,防止高温下材料回弹导致尺寸偏差。
后处理与品质检验
热压成型后的周边产品需经过细致的后处理才能达到上架标准。首先检查边缘是否有毛刺或溢胶,使用细砂纸或专用修边刀进行手工修整,确保触感光滑。对于表面有轻微压痕或瑕疵的产品,可进行二次低温烘烤或抛光处理,但需严格控制温度,避免材料老化。修整过程中需注意保护产品表面的印刷图案或涂层,防止因摩擦导致图案磨损。
品质检验需涵盖尺寸精度、外观缺陷及结构强度三个维度。使用游标卡尺测量关键尺寸,误差控制在±0.5mm以内;外观检查需在标准光源下观察,确保无气泡、裂纹、色差及明显压痕;结构强度测试可通过轻压或弯折测试,验证材料是否因热压过度而变脆或分层。检验合格的成品应立即装入防尘袋,避免灰尘污染,并存放于阴凉干燥出,防止长期高温环境导致材料性能衰减。