从IP设定草图到注塑成型的前置规划
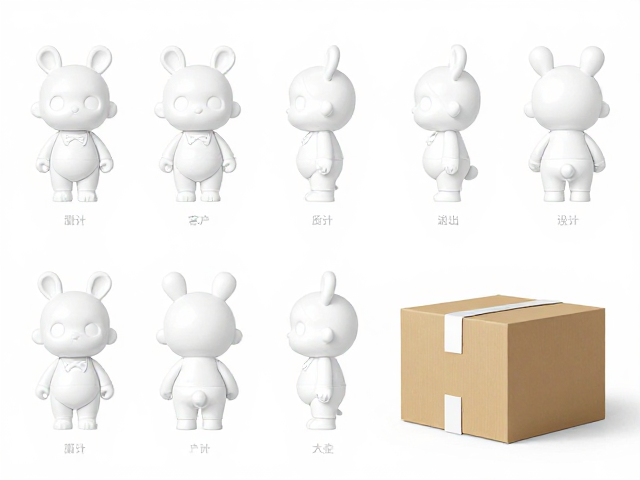
搪胶玩偶的生产起点并非模具钢块,而是严密的IP形象拆解与三维建模。在草图阶段,设计师需明确玩偶的动态比例、五官特征以及肢体关节的可动范围,这些细节直接决定了后续注塑腔体的复杂程度。对于需要多色拼接或复杂结构的IP形象,技术人员需提前规划分模线的位置,确保注塑时熔融胶料能均匀填充各个角落,避免出现缺料或气泡等常见缺陷。这一阶段的数字化建模数据会直接传输至CNC加工中心,用于雕刻高精度钢模,因此模型的拓扑结构必须经过严密的流道模拟分析,以保证成型效率。
低温注塑工艺的核心在于对PVC胶料配方的精准控制,这与传统高温注塑存在显著差异。低温注塑通常将加工温度控制在较低区间,以减少胶料在高温环境下的降解风险,从而保持玩偶表面的色泽鲜艳度与触感细腻度。胶料中的增塑剂比例、稳定剂含量以及填料类型,会直接影响成品的硬度、耐黄变性能以及环保指标。生产前需对胶料进行严格的粘度测试,确保其在低温下仍能保持良好的流动性,能够完美复刻IP草图中的细微纹理,如头发丝的发梢或衣物褶皱的深浅。
低温注塑成型过程中的工艺控制要点
注塑机的温控系统是决定搪胶玩偶品质的关键环节,模具温度通常需保持在60℃至90℃之间,具体数值会根据胶料配方和玩偶厚度进行微调。在注射过程中,注射压力需经过精密计算,过高的压力会导致胶料溢出形成毛边,甚至损伤精密模具;过低的压力则会造成填充不全,导致玩偶肢体残缺。保压时间的设定同样至关重要,它影响着胶料在模具内的冷却收缩率,合理的保压能确保玩偶尺寸的稳定,减少因收缩不均导致的变形或内部应力集中,从而降低后续组装时的断裂风险。
冷却定型阶段需采用循环水或油路对模具进行高效散热,以缩短生产周期并提高良品率。在冷却过程中,模具内的胶料逐渐固化,此时需监控模具表面的温度变化,防止局部过热或过冷导致表面光泽度不均。对于具有复杂内部结构的玩偶,可能需要设置多个冷却回路,以确保各部位冷却速率一致。成型后的玩偶需经过短暂的脱模等待期,避免强行脱模造成表面划伤或结构损坏。这一阶段的工艺稳定性直接决定了批量生产的一致性,任何微小的温度波动都可能影响最终产品的外观质量。
表面处理与组装环节的精细化操作
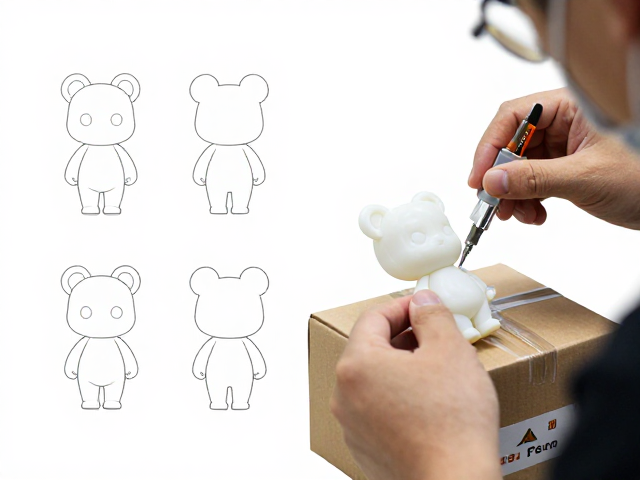
注塑成型后的玩偶需经过精细的表面处理,以去除注塑过程中可能产生的轻微瑕疵或毛边。常见的处理方式包括手工打磨、喷砂或局部补色,这些步骤旨在提升玩偶表面的光滑度,使其更符合IP设定的视觉标准。对于需要喷涂图案或Logo的玩偶,需使用专用水性油墨或环保漆料,通过丝印或移印技术附着于表面。喷涂过程中需严格控制漆膜厚度,避免流挂或遮盖过度影响底层纹理。每完成一道工序,均需进行严格的目检,确保无气泡、无杂质、无色差,符合既定的外观质量标准。
组装环节是将各个注塑部件组合成完整玩偶的过程,涉及头身连接、四肢固定以及内部骨架的安装。对于可动关节玩偶,需精确计算关节配合间隙,确保活动顺畅且不松动。连接部位常采用超声波焊接或专用胶水固定,需确保粘合牢固且无明显溢胶痕迹。内部骨架的植入需符合人体工学或IP设定的动态特征,保证玩偶在站立或摆姿时的稳定性。组装完成后,需进行功能测试,如关节灵活性、负重能力等,确保产品在使用过程中不会出现结构性损坏。这一过程的标准化操作是保证产品一致性的核心。
成品检测与包装运输的全链路规范
成品检验涵盖外观检查、尺寸测量、物理性能测试等多个维度。外观检查需使用标准光源箱,对比色卡确认颜色一致性,检查表面是否有划痕、污渍或变形。尺寸测量使用高精度卡尺,核对关键部位尺寸是否符合图纸要求。物理性能测试包括拉力测试、跌落测试、耐黄变测试等,以验证产品的耐用性和安全性。例如,拉力测试需模拟正常使用场景,对关节连接处施加一定拉力,确保其能承受规定范围的应力而不断裂。所有测试数据需记录归档,作为质量追溯的依据,确保每批次产品均符合出厂标准。
包装与运输环节需注重保护产品免受物理损伤和环境影响。玩偶通常采用内袋密封,防止灰尘和湿气侵入,再装入定制彩盒或白盒,盒内设置缓冲垫以固定玩偶位置,防止运输途中晃动造成碰撞。外箱采用高强度瓦楞纸箱,标注清晰的标识和搬运指示,如“向上”、“防潮”、“易碎品”等。仓储环境需保持干燥、通风,避免高温或潮湿导致胶料老化或包装变形。物流运输过程中,需监控温湿度变化,确保产品在交付前保持最佳状态。严密的包装与物流管理,是确保IP玩偶以完美形态到达终端用户手中的一道防线。