陶瓷高温釉面印花工艺的核心流程解析
陶瓷高温釉面印花并非简单的表面装饰,而是一套严密的物理与化学结合过程。该工艺通常采用专用的高温墨水,通过高精度喷印设备将图案直接附着于经过素烧或一次烧成的陶瓷坯体表面。墨水中含有在高温环境下能稳定存在的金属氧化物及玻璃相成分,当窑炉温度升至1200℃至1350℃区间时,釉料中的成分发生熔融反应,与坯体表面紧密结合,形成坚硬且耐久的装饰层。这一过程对温度曲线的控制极为敏感,任何微小的波动都可能导致色彩偏差或釉面缺陷。
工艺实施的关键在于印花前的预处理与墨水配方的匹配。坯体表面需保持平整、干燥且无油污,以确保墨水附着力。现代自动化生产线常采用数码打印技术,配合釉下彩或釉中彩墨水,能够实现高分辨率的图像还原。在烧成阶段,升温速率需严格遵循预设曲线,使墨水中的粘结剂充分挥发,同时让颜料颗粒均匀分散在熔融的釉层中。这种工艺不仅色彩丰富、层次分明,更因颜料被玻璃相包裹,具备优异的耐磨性和抗腐蚀性,符合现代家居建材的高标准要求。
企业联名款设计中的热应力管理策略
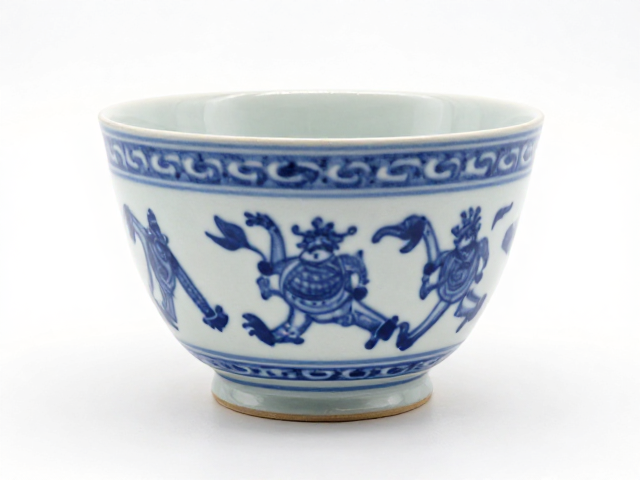
联名款陶瓷产品常因设计复杂、图案密集,在烧成过程中面临更大的热应力风险。骤冷骤热是导致釉面开裂、剥落或产生“惊风”现象的主要原因。当产品从高温窑炉中取出进入冷却区时,如果环境温度变化剧烈,陶瓷内部不同部位因厚度、釉层厚度或图案颜料含量的差异,导致冷却速率不一致,从而在材料内部产生巨大的内应力。这种应力若超过陶瓷材料的抗拉强度,便会直接导致成品报废。
为避免此类问题,企业需在设计阶段介入工艺评估。设计团队需与技术人员共同分析图案分布,避免在局部区域使用过厚的颜料堆积或大面积深色覆盖,因为这会改变该区域的热膨胀系数。在烧成工艺设定上,冷却阶段应采用阶梯式降温或缓冷工艺,特别是在300℃至600℃的相变温度区间,需显著降低降温速率,使陶瓷内部应力得到充分释放。此外,选用热膨胀系数与坯体匹配的釉料配方,也是从材料层面降低热应力风险的有效手段。
联名设计与工艺落地的协同优化方案
成功的联名款设计不仅是视觉艺术的呈现,更是材料科学与工程技术的结合。在图案设计初期,应考虑到高温烧成对色彩的表现特性。某些有机染料或低温颜料无法承受高温,必须选用耐温金属氧化物色料。设计师需提前获取色料在高温下的呈色数据,确保设计稿的色彩意图在烧成后能准确还原。同时,图案的线条粗细、色块面积需符合喷印与烧成的工艺极限,过细的线条可能在熔融过程中模糊,过大的色块可能因收缩率不同导致变形。
生产过程中的数据监控与反馈机制是保障联名款质量的关键。通过在线监测窑炉温度曲线,记录每一批次产品的烧成数据,并与成品率进行关联分析,可以快速定位工艺偏差。对于高难度的联名款,建议进行小批量试烧,观察釉面流平、色彩发色及坯体变形情况,及时调整墨水用量、喷印精度或烧成曲线。这种基于数据驱动的迭代优化,能有效降低量产风险,确保联名产品在艺术表现与物理性能上达到平衡。