金属蚀刻片的腐蚀成型核心工艺解析
金属蚀刻成型依赖于化学试剂对金属基材的选择性溶解,这一过程通常使用三氯化铁、盐酸或硝酸等酸性溶液作为主要蚀刻剂。对于不锈钢、铜、铝等不同材质的工件,蚀刻液的配比和反应温度会直接影响蚀刻的深度与侧壁角度。例如,304不锈钢在常温下使用三氯化铁溶液进行蚀刻时,通常需要控制溶液比重在1.2-1.3 g/cm³之间,以确保蚀刻速率稳定且表面粗糙度适中。
工艺中的关键变量包括蚀刻时间、搅拌频率以及溶液温度。过快的蚀刻速率容易导致表面产生针孔或凹陷,影响最终成品的平整度;而过慢则会增加生产成本并可能因溶液老化导致蚀刻不均。实际操作中,通过超声波辅助或机械搅拌保持溶液流动,能有效排除反应产生的气泡,防止“气泡效应”造成的局部未蚀刻或蚀刻不均现象,从而保证图案边缘的清晰度。
表面平整化处理与去毛刺技巧
蚀刻完成后,金属表面往往残留有氧化层、油污以及因化学反应生成的盐类沉积物,这些杂质会严重影响后续处理效果。清洗工序需采用多级水洗配合中性清洗剂,必要时引入弱碱液中和残留酸分。对于高精度要求的蚀刻片,超声波清洗是去除微观缝隙中顽固污渍的有效手段,清洗后必须立即进行纯水漂洗并迅速烘干,避免水渍残留形成二次污染。
针对蚀刻边缘可能产生的微小毛刺或不平整现象,物理抛光与化学抛光是常用的平整化处理手段。物理方法包括使用软质砂轮或抛光轮进行轻度打磨,重点在于控制力度,避免改变工件整体尺寸精度。化学抛光则利用磷酸与硫酸的混合溶液,在特定温度下对金属表面进行微小平整,该方法能有效去除微观裂纹和毛刺,使表面光泽度提升,同时保持蚀刻图案的立体感。
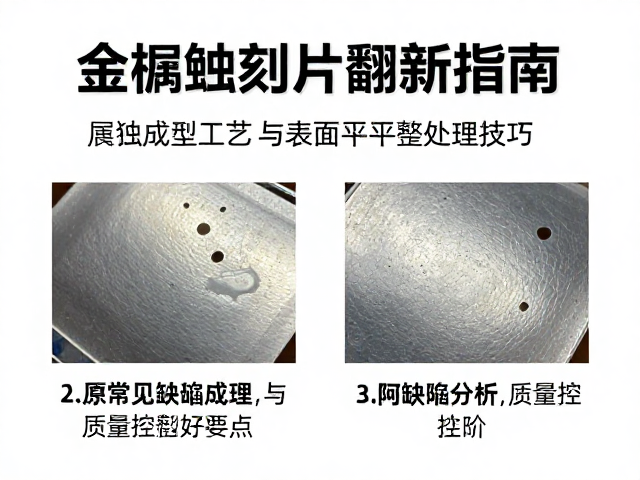
常见缺陷分析与质量控制要点
在金属蚀刻及翻新过程中,常见的缺陷包括蚀刻深度不一、图案边缘模糊、表面变色及残留锈迹。深度不一通常源于溶液浓度分布不均或工件摆放位置不当导致局部流速差异。解决此类问题需优化槽体设计,增加循环过滤系统,确保蚀刻液在槽体内均匀分布,并在蚀刻过程中定期检测溶液浓度,及时补充新鲜蚀刻剂以维持反应活性。
图案边缘模糊多由过蚀刻或掩膜脱落引起。过蚀刻表现为图案线条变细或背景过度下沉,需精确计算蚀刻时间,并设置定时停机检查机制。掩膜脱落则与表面处理前的除油除锈效果及掩膜贴合质量有关。在涂覆感光胶或贴覆保护膜前,必须确保金属表面绝对清洁干燥,贴合后需进行充分的曝光固化,以增强掩膜与基材的结合力,防止在蚀刻过程中发生剥离或渗液。
环保处理与安全防护规范
金属蚀刻产生的废液含有重金属离子及强酸成分,直接排放会对环境造成严重污染。处理废液需经过中和沉淀、重金属分离等工序,达到国家《电镀污染物排放标准》(GB 39468-2020)规定限值后方可排放或委托专业机构处理。实际操作中,可设置多级沉淀池,先通过调节pH值使重金属氢氧化物沉淀,再经过滤去除固体杂质,实现废液的初步净化。
作业人员的安全防护同样至关重要。蚀刻车间需配备强制通风排气设施,降低空气中酸性雾气的浓度。操作人员必须穿戴耐酸手套、防护眼镜及防毒面具,避免皮肤直接接触蚀刻液或吸入有害气体。工作区域应设置紧急冲洗设施,如洗眼器和淋浴装置,以便在发生意外接触时能立即进行冲洗降温,降低化学灼伤风险。