比例与视觉张力的平衡逻辑
1/10比例在角色手办领域代表着一种独特的视觉语言,它介于传统等身比例与微缩模型之间,通常高度在15至18厘米左右。这个尺寸区间能够保留角色面部表情的细腻刻画,同时通过服装褶皱和肢体动态展现足够的细节密度。对于固定姿势的模型而言,这种比例要求底座或支撑结构必须经过严密的力学计算,因为较小的体积意味着重心分布更加集中,任何细微的重心偏移都可能导致模型在静态展示中产生视觉上的不稳定感。
视觉张力在此比例下主要体现在动态平衡的构建上。由于无法像等身像那样利用庞大的体量来压住整体气场,1/10模型往往需要依赖肢体的延伸感来拓展视觉边界。例如,手臂的摆动幅度、腿部的跨步距离以及武器的指向,都需要在有限的空间内形成对角线或三角形构图。这种构图方式不仅是为了美观,更是为了在物理结构上分散受力点,使得固定姿势下的关节连接处能承受长期展示的压力,避免因重力集中导致的断裂风险。
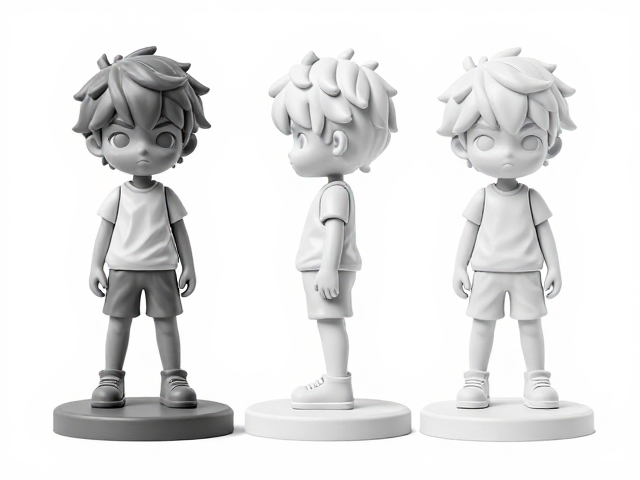
阴影刻线工艺的深层解析
阴影刻线并非简单的线条描绘,而是一种利用光影错觉增强立体感的表面处理技术。在1/10比例下,由于零件尺寸较小,传统的雕刻阴影容易显得生硬或断裂,因此现代工艺多采用“微雕结合涂装”的手法。工匠会在模型表面预设极浅的凹槽,这些凹槽的深度通常控制在0.1至0.3毫米之间,随后通过多层透明色罩染,使光线在凹槽边缘发生漫反射,从而在视觉上形成自然的阴影过渡。这种工艺对涂装师的技法要求极高,需要精准控制漆面的透明度与厚度。
该工艺的核心在于对“光路”的预判。在实际制作中,设计师会模拟标准展示环境下的主光源角度,通常设定为45度侧逆光。基于这一光源角度,阴影刻线的位置必须严格对应肌肉走向和布料褶皱的凹陷处。如果刻线位置偏差,即使线条本身流畅,在光照下也会产生错误的体积感,导致角色看起来扁平或结构混乱。因此,高质量的阴影刻线作品,其每一道线条的深浅、宽窄都经过严密的光学计算,确保在单一主光源下能呈现出符合解剖结构的立体效果。
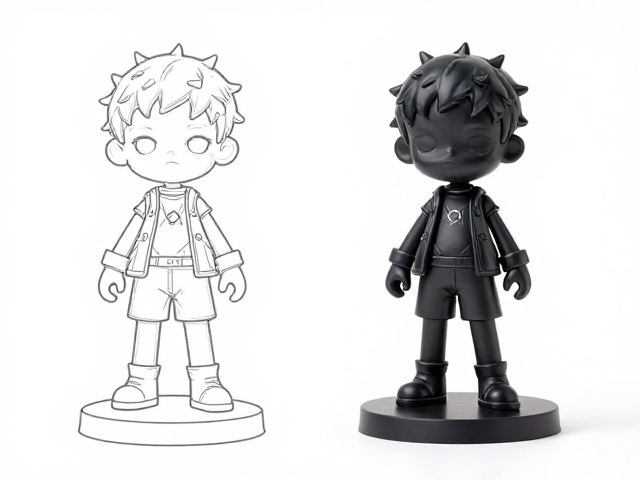
材质选择与表面处理的从属关系
1/10比例手办的主流材质多为PVC与ABS树脂混合,其中PVC负责主体躯干以提供柔韧度,ABS则用于关节连接和受力部件以保证强度。阴影刻线工艺的效果会因材质表面的光泽度产生显著差异。哑光材质能更好地吸收光线,使刻线形成的阴影更加深沉、清晰,适合表现写实风格或厚重布料;而高光材质则容易在刻线处产生反光亮点,削弱阴影效果,通常需要通过后期消光喷漆进行表面处理,以统一整体视觉质感。
表面处理还包括对涂装层耐久性的考量。阴影刻线部分的涂装通常较薄,若使用过硬的溶剂型涂料,可能会渗透至刻线底部,导致边缘模糊,破坏阴影的锐利度。因此,水性丙烯酸漆或专用的模型漆成为更优选择,它们干燥后形成的漆膜细腻且附着力适中。此外,为了防止长期展示中漆面氧化或褪色影响阴影效果,部分高端作品会在涂装完成后施加一层极薄的保护清漆,这层清漆需具备防紫外线特性,以维持阴影刻线在长时间光照下的色彩稳定性。
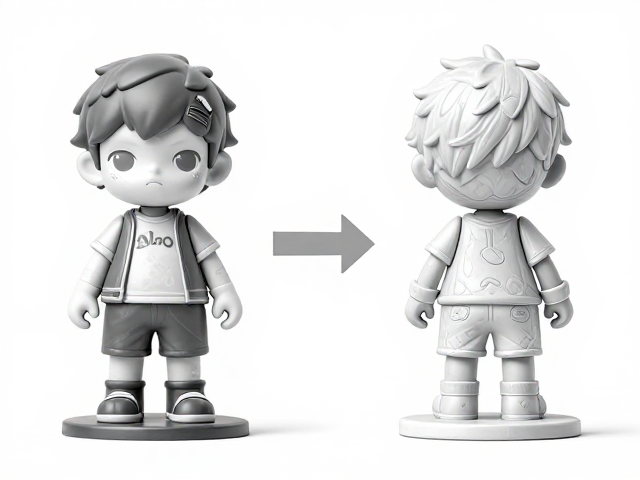
选购时的细节甄别方法
在挑选1/10比例固定姿势手办时,观察阴影刻线的连续性是判断工艺水准的关键指标。合格的作品在关键受力点和视觉焦点处,刻线应当连贯流畅,不得出现断点、溢出或严重的色差。特别是面部五官周围的阴影刻线,应严格遵循肌肉结构,鼻梁、颧骨下方的阴影过渡需自然柔和,不得有明显的涂抹痕迹或颗粒感。若刻线边缘出现毛刺或漆面堆积,则表明模具精度不足或涂装工艺粗糙。
底座与主体的连接处也是重点检查区域。固定姿势手办的底座通常承担部分结构支撑功能,高质量的产品在底座与脚部接触处设有严密的隐藏式卡扣或粘合结构,确保整体稳固。同时,需检查漆面在复杂曲面处的表现,阴影刻线在圆柱形或球形表面(如手臂、大腿)上应保持宽度一致,不得因曲面变化而出现扭曲或断裂。此外,查看产品说明书或官方资料中关于材质与工艺的描述,虽不提及具体品牌优劣,但真实可查的工艺说明能辅助判断其技术路线是否符合行业标准。