石膏注浆成型与自然风干的工艺耦合机制
石膏注浆成型依赖于半水石膏与水混合后发生的水化结晶反应,这一过程决定了制品最终的微观结构强度。在注浆阶段,多孔模具(通常为石膏模或硅胶模)通过毛细管作用吸附浆料中的水分,使得石膏颗粒在模具内壁逐渐沉积形成致密的坯体。这一脱水与结晶同步进行的物理化学过程,对浆料的流动性、石膏粉的水膏比以及模具的吸水性有着严密的匹配要求,任何环节的失衡都可能导致坯体疏松或变形。
自然风干则是替代高温窑烧的关键后处理步骤,其核心在于控制水分从坯体内部向表面迁移的速率。在自然环境中,环境湿度、温度及空气流速共同影响着干燥曲线。过快干燥会导致表面结壳,内部水分无法排出从而引发开裂;而过慢干燥则可能延长生产周期,增加受潮风险。因此,保持通风均匀且温湿度相对稳定的干燥空间,是确保石膏制品在脱水过程中体积收缩均匀、减少内应力集中的必要前提。
Logo压印的力学控制与成型精度解析
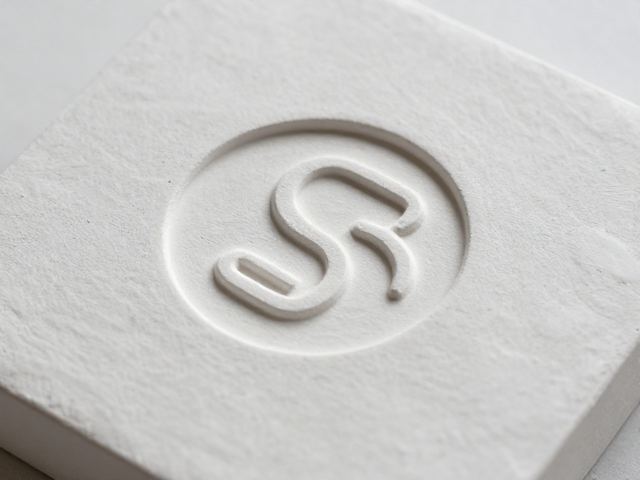
Logo压印并非简单的表面装饰,而是发生在石膏浆料处于塑性阶段的关键成型动作。压印时机直接决定了图案的清晰度与立体感,通常在浆料表面失去流动性但尚未完全硬化,即“初凝期”前进行最为适宜。操作时需使用硬度适中且表面光滑的压印模具,施加垂直且均匀的压力,使石膏颗粒紧密排列,避免因压力不均导致图案边缘模糊或内部出现隐性裂纹。
压印模具的材质选择与表面处理对成品细节有着显著影响。金属模具导热快,可能加速局部凝固,而硅胶或硬质塑料模具则能提供更好的贴合度。在实际操作中,模具表面常需涂抹极薄的隔离剂(如肥皂水或专用脱模液),以防止模具与湿石膏粘连,确保压印图案在脱模或后续处理中能完整保留。此外,压印深度需经过计算,过深易导致结构薄弱,过浅则在后期打磨中难以显现,通常控制在0.5至2毫米之间以平衡视觉效果与结构强度。
表面轻刷除尘的微观清洁与表面完整性维护
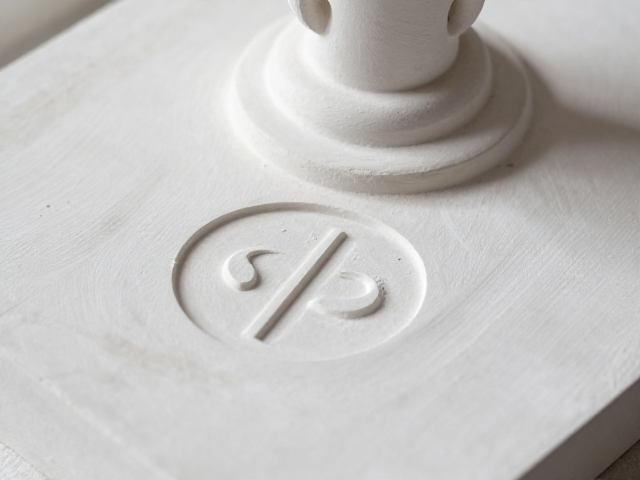
石膏制品在自然风干过程中,表面会因水分蒸发和空气尘埃沉降形成微量的粉尘层,这些粉尘若未经处理直接进入后续工序,会严重影响表面光洁度。轻刷除尘旨在在不破坏坯体表层强度的前提下,清除附着在微孔中的松散颗粒。操作时需选用超细纤维刷或天然软毛刷,刷毛需经过严格筛选,确保无掉毛现象,且刷头柔软度需经过测试,以应对不同密度石膏表面的清洁需求。
除尘动作的核心在于“轻”与“匀”,刷动轨迹应遵循单向或螺旋状轻柔扫过,避免来回摩擦导致表面划痕或粉尘嵌入微孔。对于高精度压印的Logo区域,需采用更细小的刷头或压缩空气辅助吹扫,重点清理图案凹槽内的积尘,以还原压印的立体层次。此步骤通常在坯体完全干燥定形后进行,若在半干状态下操作,需格外注意控制力度,防止因石膏强度不足而导致表面起砂或图案边缘破损,确保最终成品的表面质感细腻且无瑕疵。