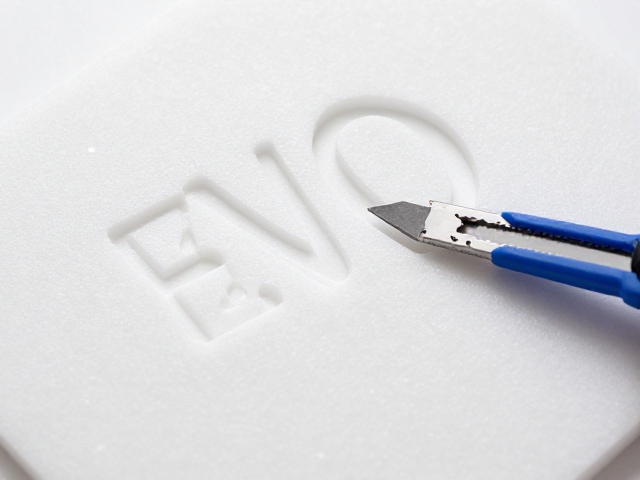
材料特性与热压定型原理
EVA(乙烯-醋酸乙烯共聚物)泡沫因其优异的缓冲性、柔韧性和可塑性,成为模型制作和工业包装中的重要基材。这种材料在常温下保持一定的硬度,但在受热后分子链活动加剧,表现出类似橡胶的高弹性与可压缩性。热压工艺的核心在于利用温度控制材料的物理状态,使其在模具或外力作用下改变原有形态,随后通过冷却固化锁定新形状。这一过程不同于简单的切割,它改变了材料的内部应力结构,使得复刻出的部件能够保持稳定的几何特征,不易因时间推移而回弹或变形。
在实际操作中,温度的控制是决定成品还原度的关键变量。不同配方的EVA泡沫,其醋酸乙烯含量不同,导致其软化点和热压窗口存在差异。通常,家用或小型工作室使用的热风枪或加热板需维持在60至90摄氏度之间,这个区间足以让材料软化而不致分解或产生有害气体。当材料达到预定温度后,施加均匀的压力,材料会填充模具细节或贴合预定轮廓。此时的物理变化是暂时性的,必须配合后续的冷却步骤,通常使用冷水喷淋或自然冷却,以加速分子链重新排列并固定,从而确保复刻部件在取出后能保持高精度的几何形态。
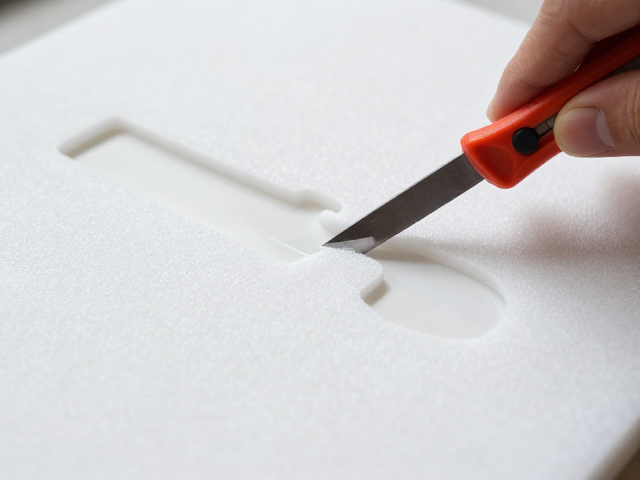
美工刀裁切的精准控制技巧
尽管热压提供了形状的基础,但边缘的锐利度和细节的还原往往依赖于后续的修整,而美工刀是执行这一精细工作的核心工具。使用美工刀进行裁切并非简单的直线推拉,而是需要根据EVA泡沫的厚度和硬度调整刀片角度与进刀深度。对于高还原度的复刻,通常采用“浅层多次”的原则,即每次切入材料约1-2毫米,通过多次叠加切削来逼近最终线条。这种手法能有效避免一次性切入过深导致的材料撕裂或边缘毛糙,特别是在处理复杂曲线或微小结构时,刀尖的角度控制直接决定了边缘的平滑程度。
刀片的锋利度与更换频率对裁切质量有着显著影响。钝化的刀片会在EVA表面产生挤压而非切割,导致边缘出现白色压痕或纤维状残留,严重影响视觉上的精致感。因此,在连续作业中,需定期检查刀片刃口,一旦感觉阻力增大或切口不顺畅,应立即折断钝化的部分或更换新刀片。此外,切割过程中保持手部稳定至关重要,对于长直边,可借助金属尺或直板作为导向;对于不规则曲线,则需依靠手腕的微小转动配合刀尖引导,确保切割路径严格遵循设计图纸或原型特征,从而实现从粗坯到精修的有效过渡。
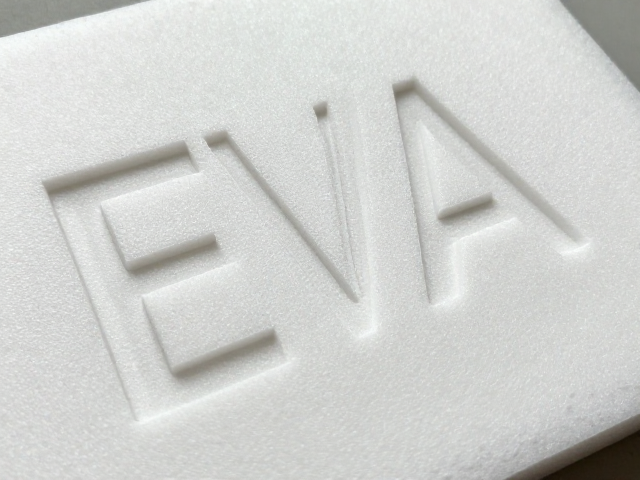
细节处理与表面质感还原
高还原度复刻不仅关乎整体轮廓,更在于表面纹理与微小结构的表现。EVA泡沫表面容易因切割产生不规则的孔隙或毛边,这些瑕疵在近距离观察时会极大削弱作品的真实感。为了获得平滑且具质感的表面,在裁切完成后,常需使用细砂纸(如600-1000目)对边缘进行轻微打磨。打磨时应注意力度均匀,仅去除切割留下的毛刺,避免过度打磨导致尺寸偏差。对于需要表现粗糙质感或模拟皮革、岩石纹理的部分,可在热压前通过在EVA表面覆盖具有相应纹理的布料或压花纸,再进行热压处理,使纹理直接嵌入材料表面,再经美工刀精细修整边缘,实现纹理与形状的无缝衔接。
对于多层EVA叠加或拼接的结构,接缝处的处理是提升整体完成度的难点。单纯依靠粘合剂往往会导致接缝处凸起或开裂,影响视觉连贯性。一种有效的方法是利用热压后的材料特性,在接缝出进行局部加热软化,再用钝头工具(如圆头镊子或专用塑形棒)将接缝处材料向内压实,使两层材料在微观层面融合。随后,使用锋利的美工刀以极小的角度(接近15-30度)斜切接缝边缘,去除多余材料,使接缝呈现自然的渐变过渡。这种物理融合与精细修整相结合的方式,能够显著降低接缝的视觉存在感,使复刻部件在形态和质感上更接近原始设计或真实物体。