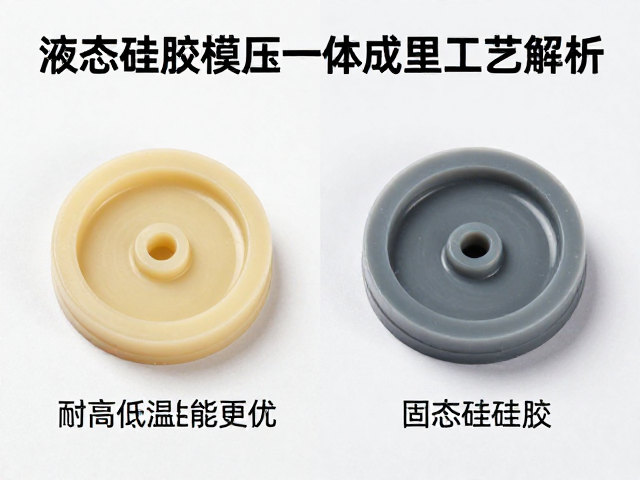
液态硅胶与固态硅胶的材料特性差异
液态硅胶(LSR)与固态硅胶在分子结构及加工流变特性上存在显著差异,这种底层物理属性的不同直接决定了两者在成型工艺中的表现。液态硅胶由乙烯基聚硅氧烷、含氢硅油、铂催化剂及抑制剂组成,呈双组分液态,具有低粘度、高流动性,能够在低压注塑过程中完美填充复杂模具的细微结构。相比之下,固态硅胶以生胶形式存在,需经过密炼、压延、裁断等预处理工序,其粘度极高,加工过程中需要巨大的机械压力才能使其流动并充满模腔,这限制了其在精密微型件制造中的应用场景。
在耐高低温性能方面,液态硅胶凭借其高度均匀的分子链分布和优异的交联密度,展现出更稳定的热力学性能。在极端低温环境下,液态硅胶的玻璃化转变温度(Tg)通常低于-50℃,仍能保持出色的弹性与柔韧性,不易发生脆裂;而在高温环境下,其长期耐受温度可达200℃以上,短期可承受250℃的热冲击,且无明显分解或变黄现象。固态硅胶虽然也具备基础的耐温能力,但在极寒条件下容易变硬发脆,在持续高温下则可能出现硬度上升、压缩永久变形率增加的问题,导致密封或缓冲性能下降。
模压一体成型工艺的核心流程解析
液态硅胶的模压一体成型工艺通常采用注射成型技术,该过程高度自动化且对环境洁净度要求较高。原料通过精密计量泵按严格比例混合后,经由加热管线输送至模具型腔。模具内部设有严密的温度控制系统,通常分为加料室、混合室和成型室,通过精确控温确保硅胶在注射过程中保持最佳粘度。注射完成后,模具闭合并在高温高压下进行硫化反应,这一过程将液态分子转化为具有三维网状结构的固态弹性体,实现从液态到固态的物理转变,整个过程无需后续修剪毛边,实现了真正的“一体成型”。
相较于固态硅胶需要预先制备胶料、裁切后放入模具再进行热压硫化,液态硅胶工艺省去了大量前置处理步骤,大幅缩短了生产周期。由于液态硅胶在注射过程中会自动包裹嵌件,因此在制造带有金属嵌件或复杂内部结构的部件时,能够形成极强的分子间结合力,避免了固态硅胶因贴合不紧密导致的分层或脱胶风险。这种工艺特点使得液态硅胶在制造医疗导管、心脏瓣膜、高精度密封圈等对结构完整性要求极高的产品时,具有不可替代的优势。
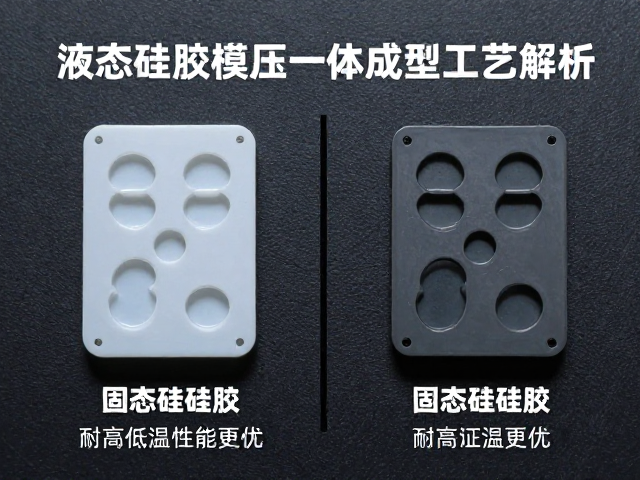
耐高低温性能在极端场景下的实证表现
在航空航天及新能源汽车领域的实际应用中,液态硅胶的耐温稳定性得到了充分验证。以某主流新能源汽车电池包密封组件为例,该部件需在-40℃至150℃的宽温域中长期工作。测试数据显示,使用液态硅胶模压成型的密封件,在经过5000次冷热循环(从-40℃升至150℃,每次保持2小时)后,其压缩永久变形率仅为12%,而同等工况下使用的高品质固态硅胶密封件,变形率普遍超过25%,导致密封失效风险显著增加。这一数据差异主要源于液态硅胶更稳定的硅氧烷主键结构,其在温度剧烈变化时不易产生内应力集中。
在医疗灭菌场景中,液态硅胶同样表现出优异的热稳定性。医疗器械常需经过高温高压蒸汽灭菌或环氧乙烷灭菌处理。实验表明,液态硅胶部件在121℃蒸汽灭菌环境下连续处理100次后,其拉伸强度和断裂伸长率变化率小于5%,颜色无明显变化,保持了良好的生物相容性和物理性能。反观部分低端固态硅胶产品,在经历多次高温灭菌后,表面容易出现发粘、硬化或析出小分子副产物,这不仅影响了产品的使用寿命,也可能带来潜在的生物安全性隐患。因此,在需要频繁高温消毒或长期暴露于高温环境的场景中,液态硅胶模压件更具可靠性。
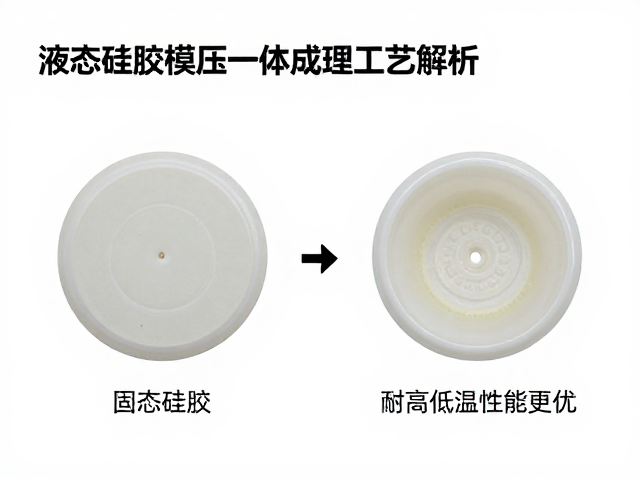
工艺优势带来的长期可靠性提升
液态硅胶模压一体成型工艺通过减少人工干预和二次加工环节,显著提升了产品的长期可靠性。由于注射成型过程在封闭系统中进行,有效避免了灰尘、杂质及操作人员接触带来的污染,这对于医疗植入物和食品接触级产品至关重要。同时,液态硅胶的高流动性确保了产品内部无气泡、无空洞,结构致密均匀,这种微观结构的完整性直接转化为宏观上的耐老化性能。在紫外光、臭氧等恶劣环境因素作用下,液态硅胶的抗黄变能力优于大多数固态硅胶,能够维持更长时间的外观稳定性和物理性能。
此外,液态硅胶与金属、塑料等异质材料的热膨胀系数差异较小,这在多材料复合结构中尤为重要。当产品经历温度剧变时,不同材料间的应力传递更为平滑,降低了因热应力导致界面开裂的风险。例如,在智能穿戴设备的水密性封装中,液态硅胶能够紧密贴合金属框架,即使在用户从寒冷的室外进入温暖的室内,温度骤变也不会导致硅胶与金属之间出现缝隙,从而确保持续的水密性和防尘性能。这种基于材料本性和工艺特性带来的稳定性,使得液态硅胶成为高可靠性电子封装和精密医疗器件的首选材料。