EVA泡沫热压裁切塑形工艺的核心原理
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能、柔韧度及可塑性,成为模型制作与包装防护的首选基材。热压裁切技术利用高温高压环境改变EVA分子链结构,使其在冷却定型后保持预设形态。这一过程并非简单的加热软化,而是通过精确控制温度曲线与压力分布,让材料内部产生微观层面的交联与重组,从而获得比传统切割更高的结构稳定性。在实际操作中,加热至120-150摄氏度的模具或加热板能使EVA迅速达到最佳成型窗口,此时的材料既具备足够的流动性以填充模具细节,又保留了足够的内聚力以防止变形。
裁切环节需配合热压工艺同步进行,传统冷切容易导致边缘毛糙或分层,而热切刀通过自身发热直接熔断切口,能获得光滑平整的断面。对于复杂曲面或异形结构,通常采用先热压定型、后激光或热刀精修的两步法。激光切割能够处理微米级的细节,但需注意功率密度,过高的能量会导致材料碳化发黑,影响后续涂装或粘合效果。通过调整激光功率与切割速度,可以控制切缝宽度在0.1-0.3毫米之间,这种精度对于需要精密拼接的大型结构件至关重要。
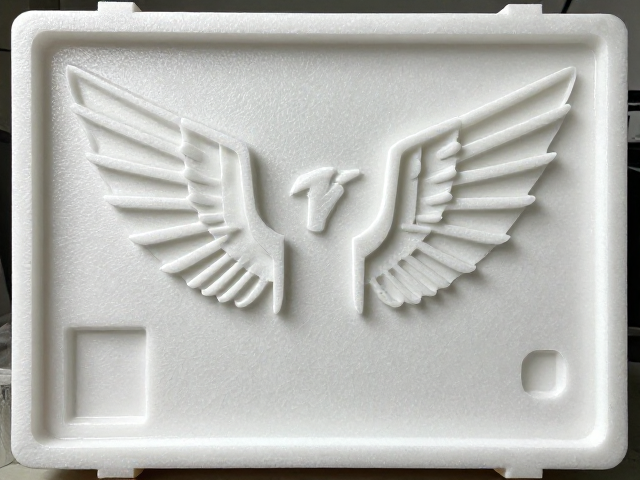
运输箱加固的结构设计与材料选择
运输箱的加固核心在于分散外力冲击与防止结构塌陷。基础框架通常采用高密度EVA板(密度30-50kg/m³)作为主要受力部件,其抗压强度远高于普通泡沫。在箱体转角与受力集中区域,需增加双层或多层叠加结构,并通过热熔胶或专用EVA粘合剂进行粘接。粘合过程中,建议使用加热棒对粘合面进行预热,去除表面氧化层并激活粘合剂活性,冷却后粘接强度可提升30%以上。对于需要承受较大载荷的底部支撑,可嵌入轻质金属管或碳纤维杆作为内骨架,外部包裹EVA进行缓冲,这种复合结构能显著降低整体重量同时提升刚性。
箱体内部的减震设计需考虑物品的重心分布与震动频率。采用模块化内衬设计,利用不同硬度的EVA块(如25kg/m³与40kg/m³混合使用)填充空隙,形成多级减震系统。在箱体盖合处,设计燕尾槽或卡扣结构,配合高强度织带或尼龙搭扣固定,避免运输途中因颠簸导致箱体意外开启。对于超大尺寸运输箱,建议在箱体外部加装铝合金型材边框,型材与EVA箱体通过螺栓紧固,连接处加装橡胶垫片以吸收震动,这种刚柔并济的结构能有效应对长途物流中的堆码挤压与意外跌落。
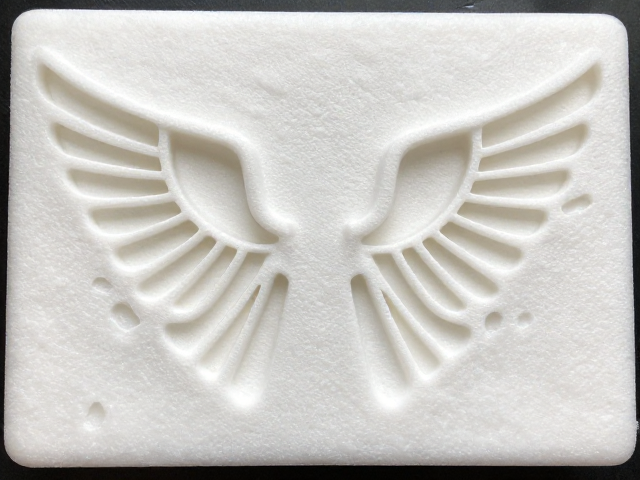
翅膀骨架的制作与连接逻辑
翅膀骨架的制作需严格遵循空气动力学受力特点,主梁承受主要弯矩,次梁负责维持翼型并分散载荷。材料优选3mm-5mm厚的实心EVA棒或层压EVA板,通过热风枪局部加热后弯曲成型,冷却后固定。连接点是骨架最脆弱的环节,需采用“包裹+嵌入”的双重加固法。在节点处,使用细孔EVA海绵包裹连接部位,再缠绕高强度玻璃纤维胶带或碳纤维带,用环氧树脂或聚氨酯胶密封。这种多层复合连接方式能有效防止应力集中导致的断裂,同时保持结构的轻量化。
骨架与翼面的连接需保证角度精确且牢固。翼面通常由多块EVA板拼接而成,拼接缝需打砂处理以增加附着力,使用快干型EVA专用胶进行粘接,粘接后需用夹具固定2-4小时以确保完全固化。骨架与翼面的结合处,建议设计加强筋或三角支撑结构,将垂直载荷转化为沿骨架方向的轴向载荷,从而降低连接点的剪切应力。对于大型翅膀,还需考虑整体平衡,可通过在骨架内部填充轻质泡沫或调整骨架厚度分布,使重心落在指定位置,确保悬挂或展示时的稳定性。
表面处理与最终定型
经过热压裁切与组装的EVA制品表面可能存在细微划痕或粘合剂溢出,需进行精细修整。使用细砂纸(400-800目)对表面进行打磨,注意保持受力均匀,避免局部凹陷。打磨后,使用湿布擦拭去除粉尘,确保表面清洁干燥。若需进行喷漆或贴皮,需先涂刷专用底漆,EVA表面多孔,底漆能封闭孔隙,防止面漆过度渗透导致材料变形或起泡。底漆干燥后,进行面漆喷涂,建议采用薄涂多遍的方式,每遍间隔15-30分钟,以获得均匀细腻的漆膜。
最终定型阶段需关注环境温湿度对材料的影响。EVA具有热记忆特性,高温环境下可能发生缓慢变形。因此,成品应存放在阴凉干燥处,避免阳光直射。对于需要长期保持形态的结构件,可在内部关键部位注入少量发泡胶进行内部支撑,进一步消除空腔效应,提升整体刚性。经过上述工艺处理,EVA制品在保持轻量化与缓冲性能的同时,获得了优异的结构强度与外观质感,能够满足模型展示、道具制作及高端包装的严苛要求。