搪胶低温注塑成型的核心工艺解析
搪胶工艺通常指将PVC糊状树脂注入模具,通过加热旋转使树脂均匀附着在模具内壁形成中空制品,而低温注塑成型则是在这一基础上,针对TPE、TPU等热塑性弹性体或改性塑料进行的精密加工。与传统高温注塑相比,低温注塑(通常指料筒温度控制在120-160℃之间,视具体材料而定)能显著降低材料降解风险,减少内应力,特别适用于表面易受损、结构复杂或需要与搪胶件进行二次成型结合的部件。这种工艺对模具温度控制要求极高,通常模具温度需维持在40-60℃,以确保熔体流动性的稳定和表面光泽度的均匀。
在实际生产环节中,低温注塑的关键在于注塑参数的的精准设定。注射速度需经过严密的计算,过快会导致熔体破裂或困气,过慢则可能造成熔接线明显或填充不足。保压压力和时间直接影响制品的尺寸精度和收缩率,对于搪胶与注塑结合部,适当的保压能增强界面结合力,防止分层。此外,冷却时间的设定需兼顾生产效率与变形控制,过短的冷却时间会导致制品脱模后变形,过长的冷却时间则降低产能。通过模流分析软件优化浇口位置和流道设计,可以有效消除熔接痕和气泡,提升成品良率。
水贴转印技术的应用与操作流程
水贴转印是一种利用特殊印刷技术将图案转移到物体表面的工艺,其核心材料为印有图案的水溶性薄膜。制作水贴时,通常使用高精度印刷机将图案印刷在涂布了特殊离型剂的水溶纸或薄膜上,随后进行覆膜处理以增强图案的附着力和耐水性。水贴纸在水中的浸泡时间需精确控制,一般为10-30秒,具体取决于纸张厚度和胶水特性,待离型剂完全溶解后,图案薄膜即可像“第二层皮肤”一样滑移至目标表面。这一技术广泛应用于模型制作、汽车改装件标识以及电子产品的外观装饰,能够实现复杂图案和渐变色的完美呈现。
水贴施工过程中的细节处理决定了最终效果的优劣。在将水贴移至目标表面后,需使用软布或专用刮板轻轻按压,排出与水贴之间的水分和气泡,确保图案与基材紧密贴合。对于具有复杂曲面的物体,需采用软化剂或酒精辅助,使水贴薄膜更好地顺应曲面变化,避免起皱或断裂。干燥过程中,需避免阳光直射或高温烘烤,以防图案变色或脱胶。完成贴附后,通常需等待数小时至一天让胶水完全固化,随后喷涂保护漆,以增强图案的耐磨性和耐候性,防止在使用过程中因摩擦或环境因素导致图案脱落或模糊。
搪胶与注塑结合的技术难点与解决方案
将搪胶件与注塑件结合时,界面结合力是核心技术难点。由于搪胶材料多为PVC体系,而注塑材料多为TPE或ABS等,两者在化学性质和表面能上存在差异,直接注塑容易导致结合不牢或分层。为解决这一问题,通常需要在搪胶件表面进行预处理,如火焰处理、电晕处理或喷涂专用底漆,以增加表面粗糙度和极性,提高注塑材料的附着力。此外,设计合理的卡扣结构或增加定位柱,通过机械锁紧力辅助化学结合,能显著提升结合强度。
注塑过程中的温度梯度控制对结合质量至关重要。注塑时,模具温度需高于搪胶件的玻璃化转变温度,使搪胶表面轻微软化,促进注塑材料与搪胶表面的分子间扩散和纠缠。同时,注塑材料的选择需考虑与搪胶的相容性,某些改性TPE材料专为与PVC结合设计,具有优异的粘接性能。在成型过程中,需精确控制注射压力和速度,避免过高的压力导致搪胶件变形或位移,同时确保熔体能充分填充结合区域。通过优化模具结构,如增加排气槽,排除结合区域的空气,防止因困气导致的结合不良。
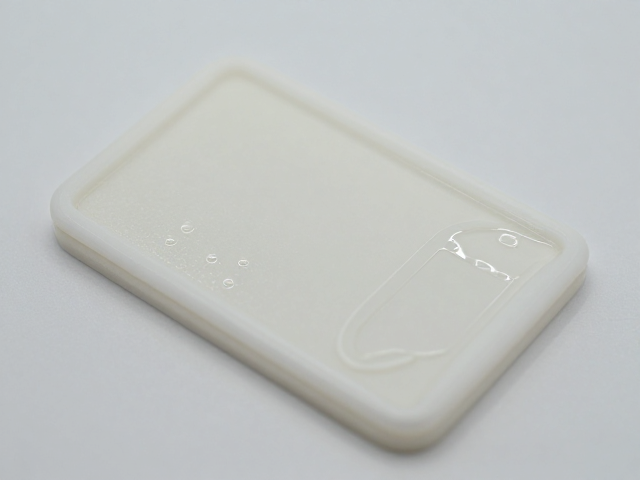
水贴转印在注塑件上的应用技巧
将水贴应用于注塑件时,基材的表面处理直接影响转印效果。注塑件表面通常较为光滑,且可能残留脱模剂,这会阻碍水贴胶层的附着。因此,在转印前需对注塑件表面进行彻底清洁,使用异丙醇或专用清洁剂去除油污和脱模剂残留。对于高光表面的注塑件,可适当进行哑光处理或轻微打磨,增加表面微观粗糙度,提高水贴的附着力。此外,注塑件的温度也会影响水贴的贴合效果,过高的表面温度可能导致水贴胶层过快溶解或失效,因此需在常温环境下进行操作。
水贴图案的裁剪与定位需要极高的精细度。在裁剪时,需预留适当的边缘余量,以便在贴合过程中调整位置。对于复杂图案,可先在注塑件表面放置一层透明转移膜,再将水贴图案转移至转移膜上,将转移膜连同图案一起贴合至注塑件,这种方法能有效避免图案移位或破损。在贴合过程中,需特别注意图案的平整度,使用软质刮板从中心向四周轻轻刮压,确保图案与注塑件表面无气泡、无褶皱。对于曲面注塑件,需采用分段贴合法,先固定图案中心,再逐步向边缘延伸,利用软化剂辅助图案顺应曲面变化。