色母配比与基础树脂的标准化控制
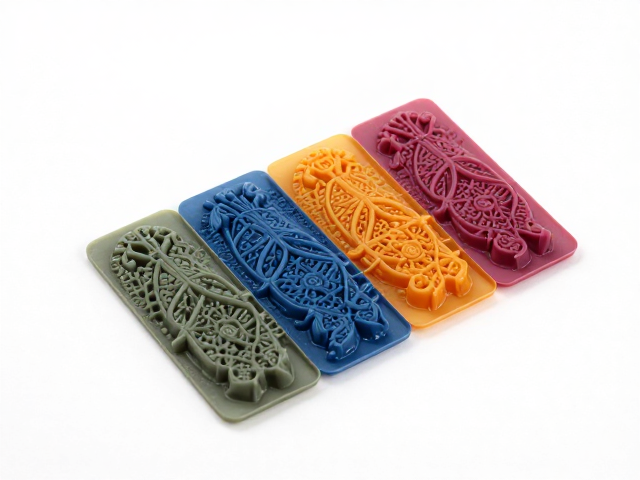
液态硅胶(LSI)在模压过程中对色彩材料的分散性极为敏感,颜色一致性的核心基石在于色母粒与硅胶基料的精确配比。不同批次的硅胶原料可能存在微小的粘度差异,若色母添加比例未根据实时粘度进行动态微调,极易导致最终制品出现色差。行业通用的做法是建立严密的配方数据库,将色母中的高浓度颜料载体与硅胶基料的相容性进行严格测试,确保在混合阶段达到分子级别的均匀分散。通常,高色浓度的色母需经过预分散处理,通过双螺杆挤出机或专用混合设备制成均匀的色胶条,而非直接添加粉末,这能大幅降低局部浓度过高引发的色斑风险。
为了进一步锁定基础色调,生产前必须进行严密的来料检验。硅胶原料的纯度、杂质含量以及色母的批次稳定性会直接影响最终显色效果。许多高端生产线要求色母供应商提供严格的批次间色差报告(Delta E值控制在1.0以内),并在使用前对每批次色母进行小样试模。通过对比标准色板,微调色母与硅胶的比例,消除因原材料波动带来的初始偏差。这种从源头对材料一致性的把控,是确保后续大批量生产颜色稳定的先决条件,任何跳过此步骤直接进入大规模模压的做法,往往会导致严重的批量性色差事故。
模温均匀性与硫化工艺的精准调控
模压过程中的温度场分布直接决定了硅胶交联反应的速率,进而影响颜色的呈现深度。液态硅胶在硫化过程中,温度的波动会导致聚合物链结构变化的细微差异,这种微观结构的变化会改变光线在材料内部的散射和吸收特性,从而肉眼可见地表现为颜色深浅不一。因此,模具的加热系统必须具备极高的均匀性,通常采用油温机或电加热板配合精密的温控仪,确保模具型腔各部位温差控制在±1℃以内。对于大型或结构复杂的痛包配件,还需通过模温计多点检测,验证热流分布,消除冷点和热点。
硫化时间的控制同样至关重要。过短的硫化时间会导致交联不完全,材料表面可能呈现出发白或色泽不均的现象;而过长的硫化时间则可能引起材料轻微降解,导致颜色变暗或发黄。在实际生产中,需根据硅胶的具体配方和模具厚度,通过DSC(差示扫描量热法)等科学手段确定最佳的硫化曲线。生产过程中,需实时监控模具闭合压力和升温曲线,确保每一模次的硫化条件严格一致。此外,模具表面的光洁度处理也会影响光线反射,保持模具表面经过精密抛光且无脱模剂残留,能显著提升颜色表现的均匀度和质感。
脱模处理与后处理工艺的稳定性
脱模环节是极易引入人为误差的步骤。若脱模剂喷涂不均匀或过量,残留的脱模剂会在硅胶表面形成一层薄膜,阻挡光线直射,导致成品看起来颜色发乌或局部发白。因此,建议采用水性脱模剂或无残留脱模技术,并通过自动化喷涂设备控制喷涂量,确保模具表面形成极薄的、均匀的隔离层。在脱模过程中,需避免使用金属工具强行撬动,以免损伤制品表面结构,造成光线散射不均,进而影响视觉上的颜色一致性。
后处理工艺,特别是清洗和固化,会进一步影响最终成品的颜色表现。液态硅胶在模压后可能残留未完全反应的低分子物质,若清洗不彻底,这些残留物可能随时间迁移至表面,改变颜色。使用去离子水进行彻底清洗,并经过高温烘烤去除表面水分和挥发性物质,是必要的步骤。部分高要求场景下,还需进行二次固化或表面处理,以稳定颜色。此外,存储环境的温湿度控制也不容忽视,高温高湿环境可能导致硅胶表面吸附水汽或发生缓慢氧化,长期来看会影响颜色稳定性。因此,成品需在恒温恒湿环境中静置一定时间,待性能稳定后方可进行后续组装或包装。