材料特性与前期准备
EVA(乙烯-醋酸乙烯共聚物)因其优异的缓冲性能、柔韧度及易加工性,成为模型制作与原型设计中的常用材料。在进行基础裁切前,需根据项目需求选择合适的密度与硬度,常见规格涵盖10度至50度等不同硬度等级,密度范围通常在20kg/m³至60kg/m³之间。准备工具包括高精度美工刀、金属直尺、切割垫以及粘合剂,确保工作台面平整且清洁,以避免裁切过程中因震动或不平导致边缘毛糙。
材料预处理是提升成品质量的关键步骤。若EVA板材表面存在保护膜或灰尘,需使用无绒软布轻轻擦拭,确保粘合面洁净。对于较厚的板材,建议先进行划线定位,使用金属直尺固定位置,再用美工刀进行多次浅层切割,而非试图一次性切透,这样能有效防止切口不齐或材料崩边。切割时保持刀片锋利,钝化的刀片会增加阻力,导致切口出现锯齿状痕迹,影响后续拼接的紧密度。
热压塑形工艺解析
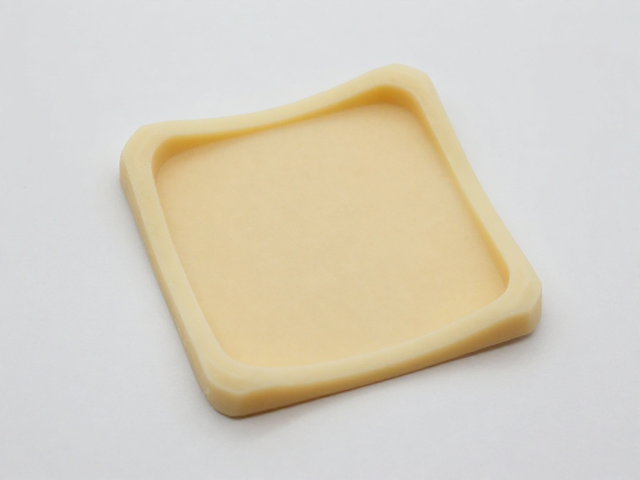
热压塑形利用EVA材料的热敏特性,通过加热使其软化并改变形状。常用的加热设备包括热风枪、烤箱或专用热压机。操作时需将EVA板材置于热源下,均匀受热至材料变软但未熔融状态,此时温度通常控制在100℃至130℃之间,具体数值需根据材料厚度和配方微调。加热过程中需不断移动热源,避免局部过热导致材料变形或产生气泡。
塑形过程中,可使用模具或手工辅助定型。对于复杂曲面,可采用多层叠加加热后逐步按压的方式,使材料贴合模具形状。冷却阶段至关重要,需保持材料在模具中直至完全冷却定型,以防止回弹。对于需要精确尺寸的热压件,建议在冷却后进行二次修整,去除因热胀冷缩产生的微小变形,确保结构件的配合精度。
便携可拆卸结构设计
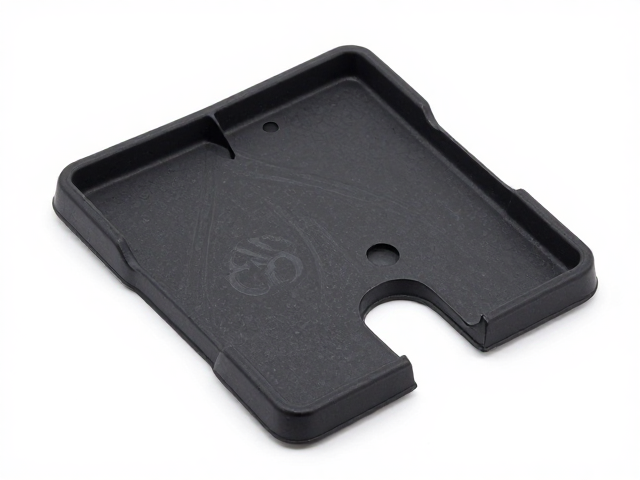
便携可拆卸结构的核心在于连接件的可靠设计与应力分布的合理性。常见结构形式包括卡扣式、插接式及螺栓固定式。卡扣设计需考虑材料的弹性模量,确保卡扣在多次拆装后仍能保持足够的夹持力而不发生塑性变形。插接结构则需精确计算公差,通常间隙控制在0.1mm至0.3mm之间,以平衡装配顺畅性与结构稳固性。
在结构细节处理上,可增加定位销或加强筋来提升整体稳定性。定位销可采用金属或硬质塑料材质,嵌入EVA主体中,提供精确的旋转或滑动基准。加强筋的设计需遵循力学原理,避免在受力集中区域设置薄弱点。此外,接触面可增加防滑纹理或硅胶垫层,以增强连接处的摩擦力,防止因震动或外力导致结构松动,提升便携使用中的安全性与便捷性。
表面处理与后期处理
EVA材料表面多孔,直接粘合或涂装可能导致胶水渗透不均或涂层附着力不足。表面处理通常包括打磨、底涂及上色。使用细砂纸(如400目至800目)对表面进行轻微打磨,去除毛刺并增加表面粗糙度,有助于提高粘合剂的附着力。打磨后需清理粉尘,确保表面洁净干燥。
涂装阶段可选用水性漆或专用EVA涂料。水性漆需分层喷涂,每层之间预留干燥时间,避免涂层过厚导致开裂或起泡。对于需要高耐磨性的部位,可考虑使用环氧树脂进行封层处理,提升表面硬度与耐刮擦性能。后期处理还包括对连接部位的检查,确保无胶水溢出或结构松动,必要时使用细砂纸对溢胶处进行修整,保持外观整洁。