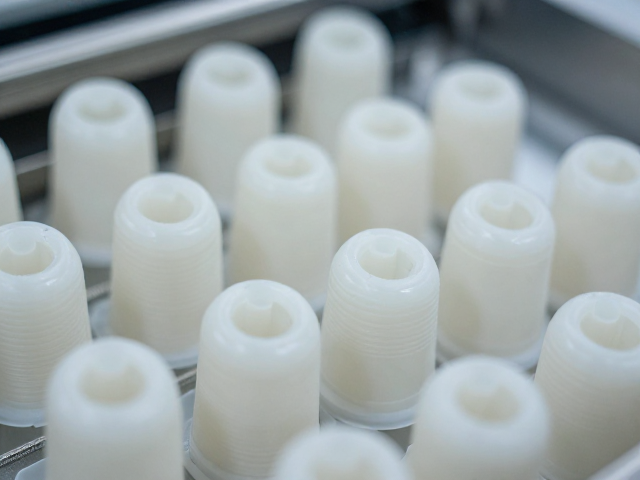
PVC高温注塑一体成型的工艺机理与材料特性
聚氯乙烯(PVC)材料在经历高温注塑过程中,其分子链结构会发生显著的热降解反应,这一过程会释放出氯化氢气体,进而导致制品表面出现气泡、银纹或色泽不均等缺陷。为了获得高致密度且无内部缺陷的一体成型件,工艺控制的核心在于精确管理熔体温度与注射压力,确保树脂充分塑化同时抑制分解。工业实践中,通常采用改性硬质PVC或专用注塑级PVC树脂,通过添加热稳定剂如钙锌稳定剂来延缓降解过程,这使得材料在180℃至200℃的常规加工区间内能保持较好的流动性与结构完整性。
一体成型技术相较于传统的粘接或组装方式,彻底消除了接缝处的应力集中点,提升了整体结构的力学性能与密封性。在模具设计中,流道系统的布局直接影响熔体的填充均匀性,合理的多点进胶或潜伏式浇口设计能够减少熔接痕,这对于外观要求较高的PVC部件至关重要。此外,模具温度的控制也是关键变量,较高的模温有助于消除内应力,防止制品在脱模后因应力释放而产生翘曲变形,从而保证尺寸精度符合精密制造的标准要求。
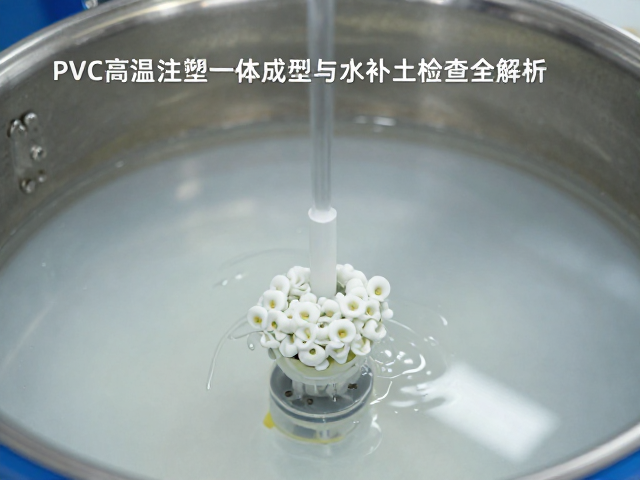
真空脱泡技术在消除内部缺陷中的关键作用
注塑过程中卷入的空气和树脂中携带的水分是形成内部气泡的主要根源,真空脱泡技术通过在注射前对熔体施加负压环境,有效降低了气体在树脂中的溶解度并促使其逸出。在实际生产线上,配备真空上料机或注塑机自带的真空抽气装置,可将料筒内的空气抽出至指定负压值(通常为-0.08MPa至-0.1MPa),这一步骤能显著减少制品内部的微孔率。对于透明度要求高或需要进行表面喷涂的PVC部件,真空脱泡几乎是不可或缺的预处理工序,因为它直接决定了最终产品的光学性能和表面附着力。
脱泡效果会随树脂的粘度特性及加工温度动态变化,过高的温度可能导致树脂粘度降低,反而加剧气体逸出后的再卷入风险,因此需要结合具体的物料牌号设定最佳的真空保持时间与注射速度。部分高精度成型工艺中,还会采用多级真空脱泡策略,即在塑化阶段进行一次真空处理,在注射阶段进行二次真空辅助,以应对复杂结构件中的深层气泡问题。通过监测脱泡后的制品密度变化或进行切片显微观察,可以量化评估脱泡效果,确保每一批次产品的内部结构均一稳定。
水补土检查在表面缺陷检测中的应用逻辑
水补土,即水性原子灰或专用填补剂,在PVC注塑件的后处理中扮演着查漏补缺的角色,主要用于填充细微的缩水纹、浅层划痕或因模具排气不良导致的表面凹陷。在自动化检测流程中,经过初步打磨的制品表面会被均匀喷涂或刮涂一层薄厚适中的水补土,干燥后通过目视检查或专业光源下的漫反射观察,任何未被填补的微小缺陷会在补土层表面形成可见的凹陷或颜色差异,从而暴露出行车轨迹上的瑕疵。这种方法成本低廉且操作简便,是中小批量生产中验证模具表面状态和工艺稳定性的有效手段。
水补土检查并非简单的表面修饰,而是对注塑工艺参数(如保压压力、冷却时间)和模具光洁度的间接反馈机制。如果某类缺陷在补土后依然无法平整,往往意味着该处存在深层的气穴或流动停滞区,这需要工程师回溯至注塑阶段调整浇口位置或优化冷却水路分布。值得注意的是,水补土层的厚度需严格控制,过厚可能导致后续涂装附着力下降,过薄则无法有效显现缺陷,因此行业通用的操作规范通常要求补土后厚度保持在0.1mm至0.3mm之间,以确保检测的灵敏性与后续工序的兼容性。