Q版立绘的分层逻辑与底层绘制规范
Q版立绘的核心在于比例重构与视觉重心的集中,绘制前需确立头身比,通常采用2-3头身的比例,以突出头部的大圆脸和夸张的五官特征。底层绘制阶段,线条必须干净利落,避免过多的杂线干扰后续上色与分层。在建立图层时,建议将头发、皮肤、服装、配饰严格区分,每个部件独立成层,这样在后续进行滴胶封装时,能更精准地控制树脂流动的路径,防止不同色块之间出现意外的混色或溢出。
底层线稿完成后,平涂底色是确立画面基调的关键步骤。使用低饱和度的色彩进行大面积铺色,注意光影关系的初步设定,即便Q版风格偏向扁平,也要通过明暗交界线的明确来塑造体积感。在此阶段,需特别注意头发与衣物的高光预留位置,因为滴胶工艺具有天然的通透感和光泽度,底色的深浅会影响最终成品的视觉厚度,过深的底色在覆盖厚胶后可能会显得沉闷,因此建议底色保持清爽明亮,为后续局部浮雕工艺留出足够的视觉缓冲空间。
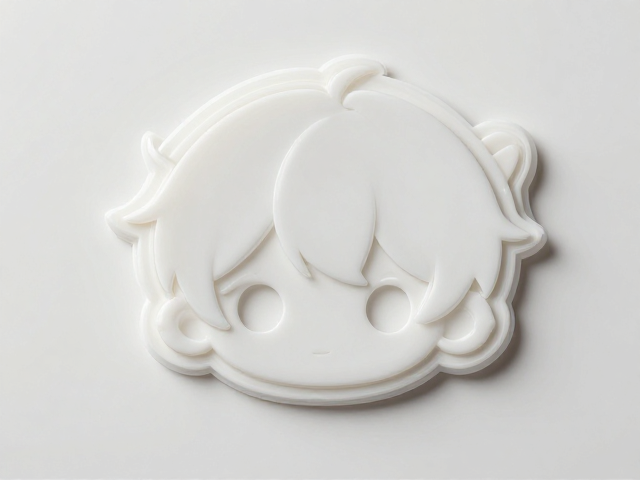
局部浮雕工艺的材质选择与堆叠技巧
局部浮雕工艺旨在通过立体材料的堆叠,打破二维画面的平面感,常用的材料为UV胶或环氧树脂,其中UV胶固化速度快,适合处理细小复杂的局部,如眼睛高光、纽扣或装饰亮片。操作时需使用0.1mm-0.5mm粗细的勾线笔或牙签,蘸取适量胶水,精准覆盖在需要突出的部位。胶水量需严格控制,过多会导致流淌破坏边缘线条,过少则无法形成预期的凸起高度。对于眼睛部位,通常采用点涂法,先铺底层,固化后再叠加第二层,以打造晶莹剔透的立体眼神。
在堆叠过程中,必须等待每一层胶水完全固化后再进行下一层操作,尤其是使用环氧树脂时,固化时间较长,需严格计算等待周期,避免因未干透叠加导致内部产生气泡或浑浊。对于大面积的衣物装饰或徽章,可采用“围边后填充”的手法,先用细胶条勾勒出边界,再注入主体胶水,利用胶水的表面张力自然形成圆润的隆起效果。这种分层堆叠不仅增加了画面的层次感,还利用了胶体的折射率,使局部细节在光线下产生迷人的光影变化,显著提升立绘的精致度。
分层自流平滴胶的涂覆与流平控制
自流平滴胶是覆盖整个立绘表面,形成玻璃般光滑保护层的关键步骤,其核心在于胶体的流动性控制与气泡排除。选用高透明、无黄变的AB水或高品质UV滴胶,按比例精确混合后,务必进行长时间的搅拌与静置消泡。涂覆前,确保底层画作表面无灰尘、无油污,可使用除尘纸进行最终清洁。将胶水倒在立绘中心位置,利用胶体自身的重力自然向四周扩散,对于较大尺寸的立绘,可采用刮板辅助边缘,但需避免刮入空气。
流平过程中,环境温度与湿度对最终效果影响显著。理想的操作环境温度为20-25℃,相对湿度低于60%,高温会导致胶水固化过快产生橘皮纹,低温则延长流平时间。若发现气泡残留,可使用热风枪或打火机在距离表面10-20厘米处快速掠过,利用热力破坏气泡表面张力使其破裂,但需严格控制距离与时间,避免过热导致胶体发黄或画作受损。待胶体自然流平并完全固化后,边缘可能会形成不规则的胶痕,需用细砂纸蘸水轻轻打磨平整,再抛光处理,最终呈现出如镜面般无瑕的立体质感。
细节修饰与成品封装处理
局部浮雕与整体滴胶完成后,需对边缘及特殊细节进行修饰。检查浮雕部位与平面胶层之间是否有明显的断层或气泡,如有,可用微量胶水进行填补并重新固化。对于眼睛、嘴巴等表情关键部位,可在滴胶固化后,使用极细的勾线笔蘸取黑色或深色颜料,对五官轮廓进行二次加深,增强视觉冲击力,因为胶体覆盖后,原始线稿的细节可能会变得柔和,二次加深能找回锐利的视觉焦点。
成品封装与保存需注重防黄变与防划伤。虽然优质滴胶具备抗紫外线能力,但长期暴露在强光下仍可能加速老化,建议成品置于避光处展示。若需长期保存,可加装亚克力相框或专用展示盒,避免灰尘附着和物理碰撞。对于带有复杂立体结构的Q版立绘,搬运时需格外小心,避免重力压迫导致浮雕部位变形或脱落。通过严密的分层绘制、精准的浮雕堆叠以及严丝合缝的自流平覆盖,Q版立绘得以从平面插画转化为具有收藏价值的立体艺术品。