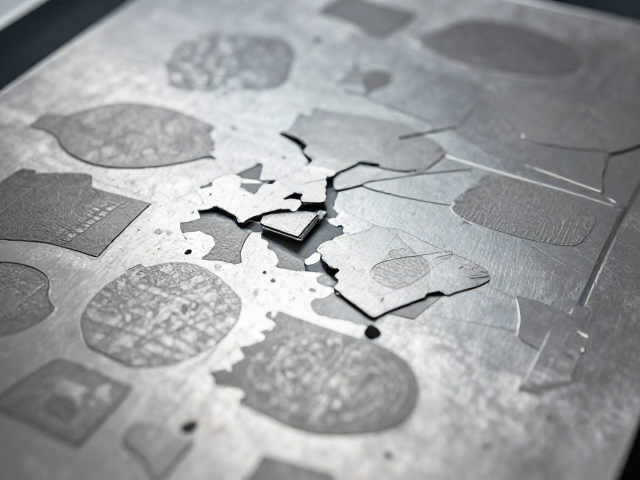
金属蚀刻片精密成型的核心技术路径
金属蚀刻成型主要依赖于光刻掩膜版与化学腐蚀液的相互作用,这一过程能够实现传统机械加工难以达度的微米级精度。在准备阶段,高纯度金属基材如不锈钢、磷青铜或铍铜需要经过严格的表面清洁与活化处理,以去除氧化层并提高感光胶的附着力。随后,双面涂覆光敏树脂或涂上感光油墨,并通过高精度曝光机进行紫外光照射,未曝光区域在显影液中溶解,从而在金属表面形成预期的微细沟槽图案。
蚀刻过程通常采用多层喷涂或浸没式腐蚀工艺,腐蚀液的成分、温度及流速控制直接决定了蚀刻速率与侧壁垂直度。对于高精度要求的零部件,常采用多次短时蚀刻后清洗干燥的循环工艺,以平衡正面蚀刻与背面渗透,确保零件厚度均匀。成型后的去膜与清洗步骤至关重要,需彻底清除残留的感光层,避免影响后续工序或最终产品的表面质量,此时零件已具备预期的三维微观结构特征。
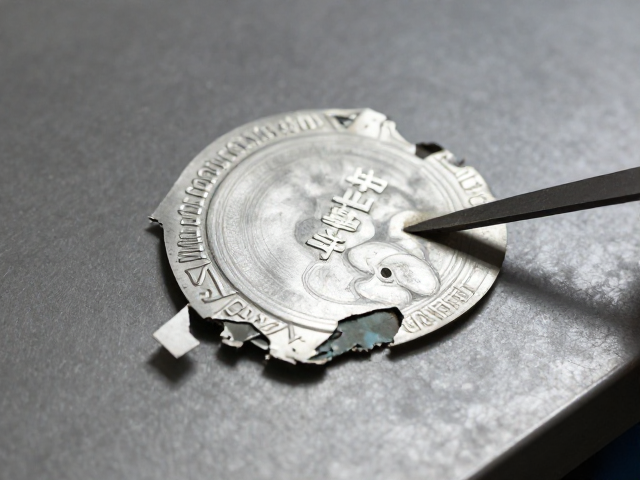
紫外线固化技术在修复工艺中的应用逻辑
在精密金属部件受损后,紫外线固化技术提供了一种非热源的快速修复方案,特别适用于需要保持基材尺寸稳定性且不耐高温的场景。修复材料通常由高反应活性的低粘度预聚物、功能性单体以及光引发剂组成,这些材料在液态下具有优异的流动性,能充分填充金属表面的微裂纹或磨损缺口。固化过程中,紫外线光源激发光引发剂产生自由基,引发分子链快速聚合交联,形成致密且高强度的三维网络结构。
该工艺的优势在于固化时间极短,通常在秒级或分钟级内完成,大幅提升了生产效率并降低了热应力对基材的影响。通过调整紫外线波长与强度,可以精确控制固化深度与交联密度,使修复层与金属基体形成严密的物理结合甚至化学键合。此外,固化后的材料具备优异的耐化学腐蚀性和耐磨性,能够恢复受损部位的原始力学性能,同时保持表面的光洁度与尺寸精度,满足精密装配要求。
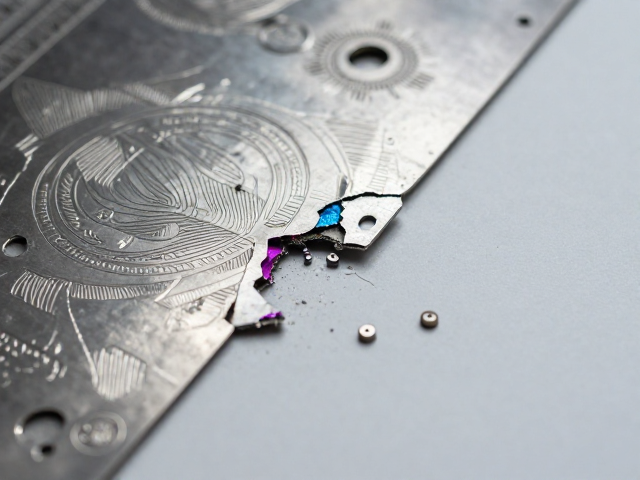
破损修复的标准化操作流程与质量控制
实施修复前,需对受损零件进行严密的形貌检测与缺陷分析,确定裂纹深度、磨损面积及基材状况,据此制定个性化的修复方案。清洁是修复成功的关键前提,通常采用超声波清洗结合专用溶剂去除油污、氧化物及杂质,确保基材表面达到规定的洁净度等级。随后,根据缺陷特征选择合适的填充材料并进行精准涂覆,对于深孔或复杂结构,需借助毛细作用或加压灌注确保材料无气泡填充。
固化阶段需使用特定波长的紫外光源进行分段照射,以平衡固化速度与内应力释放。固化完成后,需进行严格的后处理与质量检测,包括外观检查、尺寸测量及力学性能测试。通过显微镜观察修复层与基体的结合界面,确认无裂纹、脱层现象;使用三坐标测量机验证修复后的几何尺寸是否符合公差要求;必要时进行盐雾试验或耐磨性测试,以评估长期服役的可靠性,确保修复后的零件满足原始设计标准。
工艺参数优化与常见问题解决方案
蚀刻速率与均匀性受多种因素影响,需通过实验确定最佳工艺窗口。腐蚀液的浓度、温度以及搅拌速度直接影响蚀刻速率,通常需建立严密的在线监控系统,实时调整参数以应对环境波动。对于薄壁或高精度零件,可采用掩膜保护技术,对不需要蚀刻的区域进行遮蔽,防止过腐蚀导致的尺寸超差。此外,蚀刻后的去毛刺与边缘修整也是关键步骤,需通过机械研磨或化学抛光消除锐边,防止应力集中。
在紫外线固化修复中,常见的问题包括固化不完全、收缩应力过大或附着力不足。解决这些问题的关键在于优化光引发剂类型与含量,以及调整预聚物与单体的配比。对于厚壁修复,可采用分段固化策略,先进行低强度预固化以固定形状,再进行高强度终固化以获得最终性能。同时,基材表面的预处理如喷砂或等离子处理可显著提升修复层的附着力,减少因内应力导致的剥离风险,确保修复效果的长期稳定性。