高温环境下的材料稳定性与注塑参数控制
PVC树脂在经历高温注塑一体成型过程中,分子链的热运动加剧,若温度控制失之毫厘,极易导致材料降解或产生内应力。透明树脂件对热历史的敏感性极高,通常注塑机筒温度需严格维持在160℃至180℃区间,这一区间能确保聚氯乙烯颗粒充分熔融且不发生明显的黄变或碳化。料筒后区温度偏低可防止物料预热过早熔融堵塞进料口,而前区及喷嘴温度则直接决定熔体的流动性与透明度,过高的温度会引发树脂分解产生气泡,破坏成品的光学性能。
保压阶段的压力设定与冷却时间共同决定了制品的密度与尺寸稳定性。对于高透明度的PVC件,保压压力通常需要在40-60MPa的范围内精细调节,以补偿材料冷却时的体积收缩,防止出现缩痕或空洞。冷却时间并非越短越好,必须保证制品在模具内充分定型,脱模时的温度应低于60℃,以避免因余热未散导致制品在后续工序中发生翘曲或变形。这种对热力学过程的精准把控,是奠定透明件内在质量的基础。
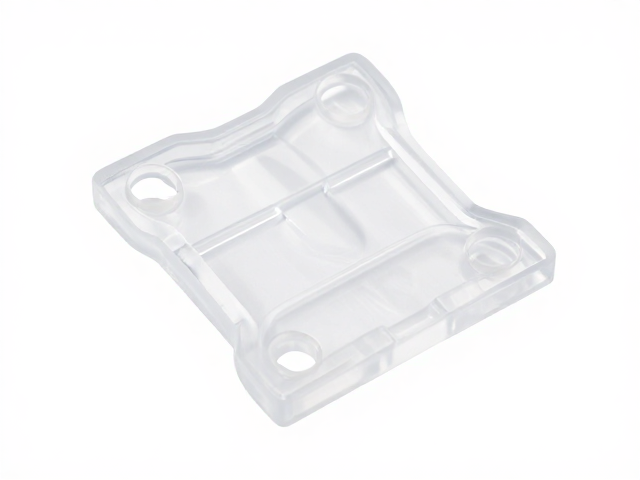
精密模具设计与流道平衡优化
模具型腔表面的光洁度直接影响透明件的外观质感与脱模效果。高光镜面处理的模仁通常采用S136或NAK80等钢材,经过精密抛光至镜面无痕状态,以减少光线在表面的散射,提升透光率。浇口设计是流道平衡的核心,对于大型或结构复杂的透明件,通常采用点浇口或潜伏式浇口,以最小化浇口痕迹并减少剪切应力。浇口位置需经过严密的模流分析确定,确保熔体能够均匀填充各个角落,避免出现熔接线,因为熔接线不仅削弱力学性能,更会在透明背景下形成明显的瑕疵。
冷却系统的布局对消除翘曲变形至关重要。遵循随形冷却原理,冷却水道应尽量靠近型腔表面,并保持与型腔间距均匀。对于PVC材料,其导热系数相对较低,因此需要更高效的冷却策略来缩短成型周期并保证尺寸精度。合理的冷却回路设计能确保模具各区域温差控制在±2℃以内,从而减少因冷却不均导致的内应力分布不均。此外,顶出系统的等距分布与缓冲设计能确保制品平稳脱模,避免顶针痕过深或表面划伤,为后续的轻拿轻放工艺提供合格的半成品基础。
成型后的内应力消除与表面处理
注塑成型后的透明件内部往往残留着较高的分子取向应力,这种应力在环境变化或受力时极易引发开裂或雾度增加。退火处理是消除内应力的关键步骤,通常将制品置于恒温烘箱中,温度设定在比玻璃化转变温度低10-20℃的环境,保温一定时间后缓慢冷却。这一过程促使分子链重新排列,释放内应力,显著提升制品的尺寸稳定性和光学均匀性。对于高精度要求的透明件,退火后的尺寸变化需经过严格测量,确保其在公差范围内。
表面清洁与防护是防止运输与装配过程中损伤的重要环节。成型后的制品需经过无尘室环境下的超声波清洗或等离子清洗,去除表面残留的脱模剂微粒及油污,这些污染物在后续加工或使用中可能成为应力集中点或影响粘接效果。清洗后应立即进行包装,包装材料需选用防静电、无酸性的PE袋或珍珠棉,避免与粗糙表面直接接触。任何接触表面的操作都应佩戴洁净手套,防止指纹或汗渍腐蚀PVC表面,确保产品在进入仓储或物流环节前保持最佳的物理状态。
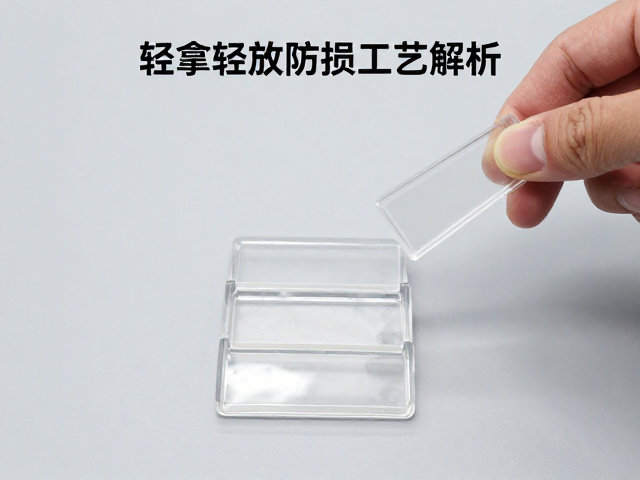
标准化操作规范与轻拿轻放执行细节
轻拿轻放并非抽象概念,而是体现在每一个接触动作的力学控制中。PVC透明件虽具备一定韧性,但其边缘和薄壁区域对冲击载荷极为敏感。操作人员在进行取件、分拣及装箱时,必须遵循“双手托持、受力均匀、垂直移动”的原则,严禁单手抓捏或抛掷。使用专用吸盘夹具或软质硅胶夹具进行自动化或半自动化搬运时,吸力需经过校准,既要保证吸附牢固,又要避免因负压过大导致制品变形或表面压痕。
包装环节的缓冲设计是落实轻拿轻放的防线。内包装需采用定制的分格盒或蜂窝纸隔板,确保每个制品独立固定,互不接触。外箱需具备足够的抗压强度,并在堆码时保持重心平稳。在物流搬运过程中,叉车操作需平稳起步和制动,避免急停急转导致的惯性冲击。建立严格的SOP(标准作业程序),对操作人员进行防损培训,明确不同规格制品的受力极限和操作禁忌,从人为操作层面杜绝因野蛮装卸造成的隐性损伤,确保产品以最佳状态交付。