搪胶低温注塑成型的材料特性与工艺原理
搪胶工艺通常涉及将PVC糊状树脂与增塑剂、稳定剂等辅料混合后,通过烘烤或旋转成型技术附着在金属骨架表面。相比之下,低温注塑成型技术主要应用于热塑性弹性体(TPE)或软质PVC材料,其核心在于将注塑温度控制在材料降解点以下,通常维持在150℃至190℃区间,以保留材料的弹性模量和表面触感。这种工艺能够显著降低成型过程中的热应力,避免内部气泡产生,从而提升成品的光泽度与尺寸稳定性。在自动化生产线上,注塑机通过精密的温控系统实时监测模具温度,确保材料在模具腔体内均匀流动并固化,这一过程对环境温度和原料含水率有着严格的管控要求。
该工艺在消费电子外壳、玩具配件及汽车内饰件中有着广泛的应用基础。由于低温注塑能够直接成型出具有柔软触感的部件,它逐渐替代了传统的表面喷涂或包覆工艺,简化了生产链路。在实际操作中,模具设计需考虑流道的平衡性,以防止因熔体流动不均导致的缺料或飞边现象。材料供应商通常会提供详细的加工窗口建议,涵盖注射速度、保压压力及冷却时间等关键参数,这些数据直接决定了最终产品的机械强度与外观质量。通过优化注塑周期,生产企业能够有效降低能耗,提升整体生产效率。
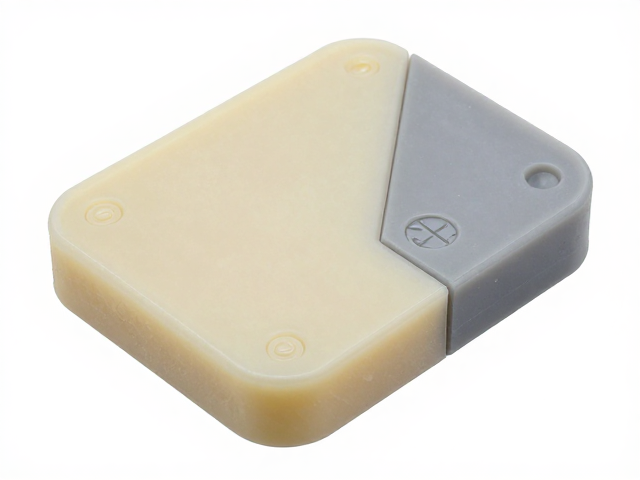
异材质拼接的热力学匹配与结构设计
异材质拼接面临的主要挑战在于不同材料间的热膨胀系数差异以及界面结合力的稳定性。在搪胶与硬质塑料(如ABS、PC)或金属部件的结合中,界面处常因温度变化产生应力集中,导致脱层或开裂。为解决这一问题,结构设计阶段需引入过渡区域或卡扣结构,通过几何形状的变化分散应力。例如,在模具设计中设置周向锁紧槽或微纹理表面,可以增加物理咬合力。同时,选择具有良好相容性的粘接剂或采用共注射成型技术,即在注塑过程中使两种材料在分子层面产生一定程度的互穿网络,从而提升结合强度。
工艺参数的协同控制对拼接质量起着决定性作用。注塑时的熔体温度需高于基材的玻璃化转变温度,以确保材料能够充分浸润结合面,但不得超过搪胶材料的分解温度。保压阶段的压力设定需兼顾填充效果与界面结合,过高的压力可能导致溢料,而过低的压力则无法形成严密的界面密封。此外,后处理工艺中的时效处理或退火步骤有助于消除内部残余应力,提高拼接结构的长期稳定性。实际生产中,工程师常通过剪切测试和剥离测试来验证拼接效果,确保产品在正常使用环境下不会出现界面失效。
防伪标签的微观印刷与识别技术
防伪标签技术正逐步向微观结构印刷与数字化识别方向演进。传统油墨印刷难以应对高仿制风险,因此激光微孔、全息衍射及可变数据二维码等技术被广泛采用。激光微孔技术利用高能激光束在标签表面形成肉眼难以察觉的微观孔洞阵列,这些孔洞排列遵循特定算法生成的加密逻辑,需借助专用读取设备才能解码信息。全息衍射技术则通过记录光波干涉条纹,形成随视角变化呈现动态图像的效果,其制作过程涉及高精度光刻与压印工艺,难以通过常规复印设备复制。
数字化识别技术为防伪提供了额外的验证维度。通过在标签中嵌入RFID芯片或高复杂度二维码,产品可与后端数据库建立唯一关联。读取设备扫描标签后,系统即时比对数据哈希值,确认产品身份及流通路径。这种技术不仅用于防伪,还可追踪生产批次、原材料来源等关键信息。在实际应用中,防伪标签的基材需具备耐光、耐温、耐溶剂的特性,以确保在长期储存和使用过程中信息不丢失。材料表面的微结构设计与油墨的光学特性需经过严密的光学仿真测试,以平衡视觉效果与识别可靠性。
工艺控制与质量检测标准
生产工艺的稳定性依赖于严密的过程控制体系。从原料预处理到注塑成型,每一环节均需设定关键控制点(CCP)。原料需经过干燥处理,去除水分对成型质量的影响。注塑过程中,螺杆转速、背压、注射速度等参数需保持恒定,以避免批次间的质量波动。模具温度控制采用模温机进行精确调节,确保成型周期的一致性。在线检测设备如视觉识别系统可实时监控产品表面缺陷,如流纹、熔接痕等,并及时反馈至控制系统进行调整。
质量检测标准涵盖外观、尺寸、机械性能等多个维度。外观检查通常依据AQL(可接受质量水平)抽样标准,评估产品表面瑕疵的数量与严重程度。尺寸测量使用高精度三坐标测量机或光学投影仪,验证关键配合部位的公差范围。机械性能测试包括拉伸强度、冲击强度及耐老化测试,以评估产品在实际使用环境中的耐用性。对于异材质拼接件,还需进行跌落测试、扭转测试等模拟实验,验证结构完整性。检测数据需记录归档,形成可追溯的质量报告,为工艺优化提供数据支持。