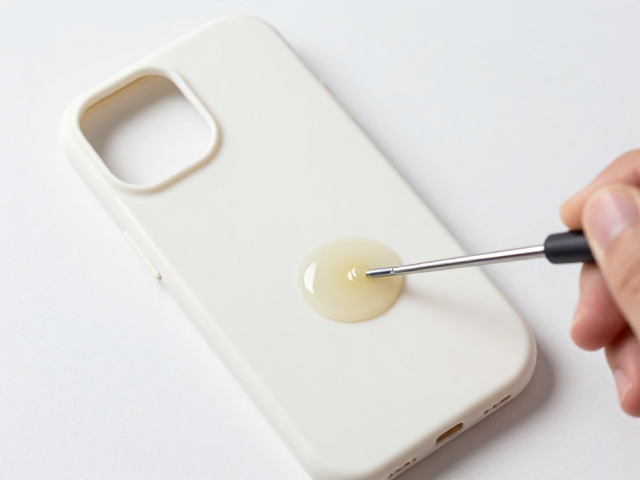
手机壳装饰DIY:分层自流平滴胶配比搅拌技巧与工艺详解
在手机壳装饰的手工领域中,分层自流平滴胶技术因其能呈现出色块分明、边缘锐利的几何美感而备受推崇。这种工艺的核心在于利用不同批次滴胶的固化时间差以及液体表面的张力,构建出具有立体层次的视觉效果。要实现理想的分层效果,材料的选择与预处理是基础,通常需要使用高透光的环氧树脂滴胶,其粘度需经过严格调控,过高的粘度会导致流平困难,产生气泡残留,而过低的粘度则容易破坏分层界限,使色块相互渗透模糊。
实际操作中,分层并非简单的颜色堆砌,而是对时间管理的极致考验。每一层滴胶都需要在前一层完全固化至表面微粘或完全硬化的状态下进行,这要求制作者对环境温度和湿度有精准判断。室温保持在20-25摄氏度,相对湿度低于60%是较为理想的施工环境,因为高温会加速固化反应,缩短操作窗口期,而湿度过高则可能导致滴胶表面发粘甚至出现白色雾状瑕疵。通过精确计算每一层的厚度与固化周期,才能确保最终成品呈现出如大理石纹理般自然又具设计感的分层结构。
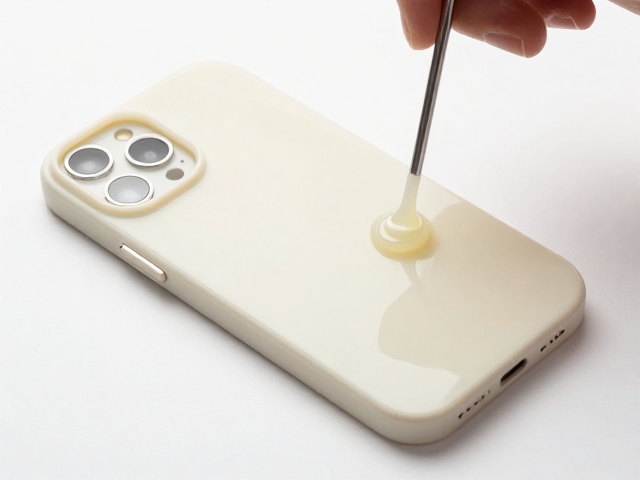
树脂与固化剂的科学配比与搅拌逻辑
滴胶成品的透明度与硬度直接取决于树脂与固化剂的比例精度,工业标准的配比通常为2:1或1:1,具体数值必须严格参照所用品牌的产品说明书,任何经验的主义估算都可能导致固化不完全或发粘。使用高精度电子秤进行称重是唯一可靠的方法,体积测量因密度差异会产生显著误差,尤其是在低温环境下,树脂粘度增加,体积换算的误差会被进一步放大。称重时需确保容器干燥无杂质,微量水分或油污都可能干扰固化反应,导致局部硬化失败。
搅拌过程是决定滴胶内部纯净度的关键环节,搅拌不充分会导致固化后出现硬块或发粘区域,而过度搅拌则会将大量空气卷入液体中,形成难以消除的气泡。建议采用“画圈法”结合“刮边刮底”的动作,确保桶壁和桶底的材料完全混合,搅拌时间通常控制在3-5分钟,直至液体中无明显纹路且颜色均匀。搅拌过程中需保持动作轻柔且连贯,避免剧烈搅动引入空气。搅拌完成后,若发现微小气泡,可采用静置消泡或低温烘烤的方式处理,而非依赖加热枪直接吹扫,以免破坏分层结构的稳定性。
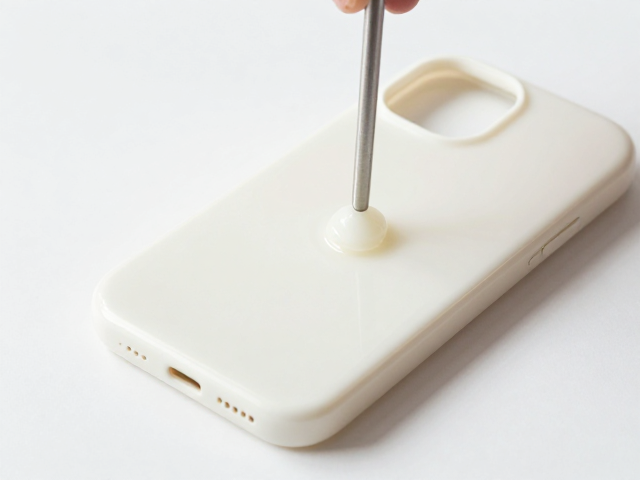
分层滴胶的滴注手法与流平控制
分层滴胶的滴注手法直接影响色块的边缘清晰度与整体平整度。在底层滴胶完全固化后,进行第二层滴注时,应采用滴管缓慢滴加,避免滴落冲击力过大导致底层表面受损或色块错位。滴注量需略高于手机壳边缘,利用液体的表面张力自然向四周铺展,形成平滑的弧度。若滴胶流动性不足,可轻微倾斜手机壳辅助流平,但需严格控制倾斜角度与时间,防止不同色块在未固化前发生混合。
为了获得完美的自流平效果,环境无尘是必要条件,微小的灰尘颗粒会嵌入未固化的滴胶表面,破坏光泽度。施工前需对工作区域进行清洁,并使用防尘罩覆盖半成品。在滴胶流平过程中,若发现气泡附着在表面,可使用点火枪快速掠过表面,利用瞬间高温降低液体粘度并促使气泡破裂,但需保持枪口与液面距离,避免高温直接损伤滴胶或引起燃烧。对于复杂分层设计,可采用掩膜纸或胶带辅助,隔离不同色块区域,待整体固化后移除,以增强图案的边界感。
固化环境与后期打磨抛光工艺
固化环境对滴胶成品的最终质量起着决定性作用,理想的固化环境应具备恒温、恒湿、无尘的条件。自然固化通常需要24-48小时达到初步硬度,但完全固化可能需要7-7天,期间应避免移动或触碰成品,以防内部应力释放导致变形或开裂。若需加速固化,可使用紫外线灯照射,但需注意紫外线强度与照射时间,过度照射可能导致滴胶变黄或表面发粘,尤其是含有特殊色粉的滴胶,对紫外线更为敏感。
后期打磨与抛光是提升成品质感的重要步骤,尤其在分层滴胶表面存在轻微瑕疵或边缘不平时。使用从400目到2000目以上的砂纸依次进行湿磨,每道工序需彻底清除前一道留下的划痕,直至表面呈现均匀哑光状态。抛光阶段可使用抛光膏配合抛光轮或棉布,通过摩擦生热使树脂表面分子重新排列,恢复高透明度与光泽。抛光时需保持力度均匀,避免局部过热导致表面熔化或产生云雾状痕迹,最终呈现出晶莹剔透、触感顺滑的艺术效果。