金属蚀刻片腐蚀工艺的核心原理
金属蚀刻片腐蚀工艺主要依赖化学溶液与金属基材表面的氧化还原反应,通过控制反应速率实现材料表面的微观去除。在这一过程中,掩膜技术起着决定性作用,常见的有光刻胶掩膜、丝网印刷掩膜以及干膜掩膜。不同掩膜方式直接决定了刻线针成型的精度上限和边缘质量。例如,光刻工艺利用紫外光照射感光材料,使需要保留的区域发生交联或分解,从而在后续显影步骤中形成严密的抗蚀层,这种高精度掩膜能够支撑微米级甚至亚微米级的刻线针结构成型。
腐蚀介质的选择需严格匹配金属材质,酸性溶液常用于铜、黄铜等金属,而碱性或氯化物溶液则多用于不锈钢或铝合金。反应过程中的气泡排出、溶液均匀性以及温度控制是维持工艺稳定性的关键变量。当金属表面与腐蚀液接触时,反应从掩膜暴露区域开始向深处及侧向扩展,侧向扩展现象即“侧蚀”会直接影响刻线针的线宽和对称性。因此,精确计算侧蚀速率,并在工艺设计中预留补偿量,是确保最终产品符合几何公差的基础。
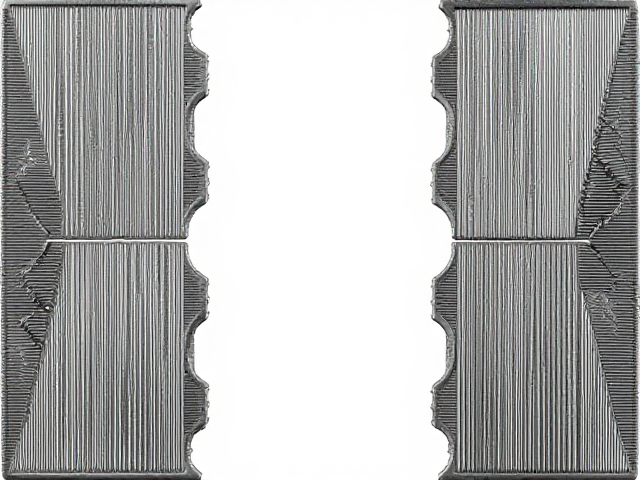
刻线针左右结构对称成型的影响因素
刻线针左右结构的对称性直接受限于掩膜图案的对称精度以及腐蚀过程中的动力学平衡。若掩膜在曝光、显影过程中出现偏移或形变,会导致左右两侧抗蚀层厚度或附着力不均,进而造成腐蚀速率差异。此外,腐蚀液在工件表面的流动状态至关重要,湍流可能导致局部浓度不均,使得刻线针一侧腐蚀较快,另一侧较慢,破坏左右对称。通过优化夹具设计,确保工件在腐蚀槽中姿态固定,并采用喷淋或超声辅助技术促进溶液均匀交换,可有效减少因流体动力学差异导致的不对称缺陷。
材料本身的微观结构特性也是影响对称成型的重要内因。金属晶粒取向、内应力分布以及表面预处理状态(如抛光程度、清洗残留)均会影响腐蚀反应的均匀性。例如,冷轧金属板存在的织构效应可能导致不同晶向的腐蚀速率差异,进而在微观尺度上造成刻线针边缘的不规则或宏观上的轻微扭曲。为了获得高对称性的刻线针,需对原材料进行退火处理以消除内应力,并在蚀刻前通过严格的表面检测确保无划痕或氧化皮残留,从而提供一致的反应基底。
工艺参数对对称成型的控制策略
温度控制是维持刻线针左右对称的核心工艺参数之一。腐蚀反应速率随温度升高而加快,但过高的温度会加剧侧蚀和随机波动,导致边缘粗糙和对称性丧失。通常,工业实践中将腐蚀温度控制在20-45摄氏度范围内,并配备高精度温控系统,确保槽液各区域温差小于±1摄氏度。通过恒温循环系统保持溶液热力学状态的稳定,能够显著降低因局部温差引起的反应速率差异,从而提升刻线针左右结构的对称一致性。
时间管理与浓度监控决定了腐蚀的深度和宽度平衡。在固定温度下,腐蚀时间与蚀刻深度呈线性关系,但需设置终止点以防止过腐蚀破坏刻线针结构。同时,实时监测腐蚀液的浓度变化,及时补充活性成分或更换废液,避免有效成分耗尽导致反应停滞或副产物堆积。采用在线密度计或滴定法监控溶液状态,结合自动加液系统,可维持腐蚀动力学条件的稳定,确保批量生产中每一片金属蚀刻片的刻线针左右结构保持高度一致的对称成型。