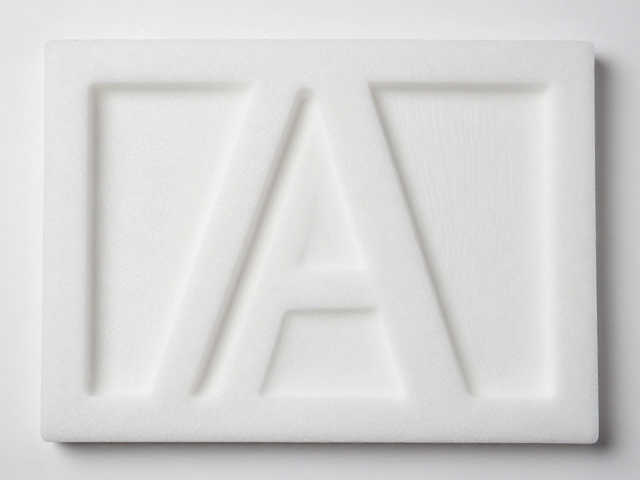
EVA泡沫热压裁切塑形工艺的核心原理
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性、耐水性及加工便利性,成为制作活动关节模型及手办配件的首选基材。热压裁切与塑形工艺的核心在于利用EVA材料的热塑性特征,即在加热状态下分子链段运动加剧,材料软化并具备可塑性,冷却后则固定形态。这一物理特性使得工匠能够通过控制温度与压力,将原本平面的片材转化为具有复杂立体结构的关节连接件。在实际操作中,温度的控制至关重要,过低的温度无法使材料充分软化,导致裁切边缘毛糙或塑形困难;而过高的温度则可能导致材料熔化粘连,破坏细节甚至释放有害气体。通常,工业级EVA板材在100℃至130℃的环境下能呈现出最佳的柔韧状态,这一温度区间也是手工热塑操作的安全与效果平衡点。
为了获得高精度的关节结构,裁切前的预处理与工具选择直接影响成品的质量。高质量的EVA板材应具备密度均匀、无气泡且厚度一致的特性,常见的密度范围在30-60kg/m³之间,这一密度区间既能保证足够的支撑力,又便于手工切割与热压成型。裁切过程中,建议使用锋利的精密刀片或激光切割机。激光切割通过高温瞬间气化材料,边缘光滑且无需后续打磨,特别适合制作带有复杂镂空或精密咬合结构的关节部件。若采用手工裁切,则需确保刀片锋利且切割角度垂直,避免产生斜面,以免在后续组装时因接触面不贴合而导致关节松动或受力不均。裁切后的边缘若存在轻微毛刺,需使用细砂纸轻轻打磨,以确保热压拼接时的紧密度。
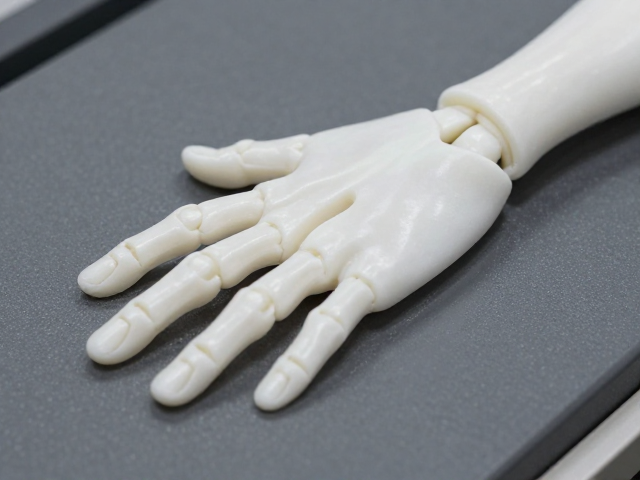
热压塑形与活动关节的结构实现技巧
活动关节的制作难点在于如何在保持结构强度的同时提供顺畅的活动范围。热压塑形技术通过“焊接”或热熔接的方式,将多个EVA部件无缝连接。具体操作中,将裁切好的关节连接片与主体部件对齐,使用热风枪或小型电烙铁对接触区域进行均匀加热。当材料表面呈现微微反光并略有下陷时,迅速施加均匀压力,使两层材料分子间发生扩散与融合。对于需要活动转动的关节,如肩、肘、膝部位,通常采用“套管式”或“夹板式”结构。套管式结构通过将管状EVA套在圆柱形轴上,利用热压形成的内紧外松结构实现旋转;夹板式则通过两片EVA板夹住活动部件,中间预留微小间隙,通过热压定型间隙大小,从而控制转动的阻尼感。这种纯物理连接方式无需胶水,避免了胶水老化发硬导致关节僵死的问题,且连接处具有与原材一致的弹性。
在打造高精度活动关节时,公差控制与辅助支撑结构的设计决定了最终作品的使用寿命。EVA材料在反复弯折下可能出现疲劳断裂,因此在受力较大的关节节点,可嵌入金属轴芯或高强度塑料棒作为骨架。操作时,先将金属轴芯置于EVA套管或夹板中心,再进行热压固定,确保轴芯与EVA之间形成严密的包裹层。此外,关节的活动顺畅度可通过在接触面涂抹少量硅油或特制润滑脂进行优化,但需注意润滑脂用量极少,以免吸附灰尘影响活动。对于需要固定角度锁定的关节,可在热压成型时故意保留微小的形变应力,或利用双层EVA叠加热压增加局部厚度与硬度,通过材料本身的弹性形变实现角度锁定功能。这种基于材料特性的结构设计,无需额外的机械锁扣,简化了内部结构,提升了作品的整体美观度与可靠性。