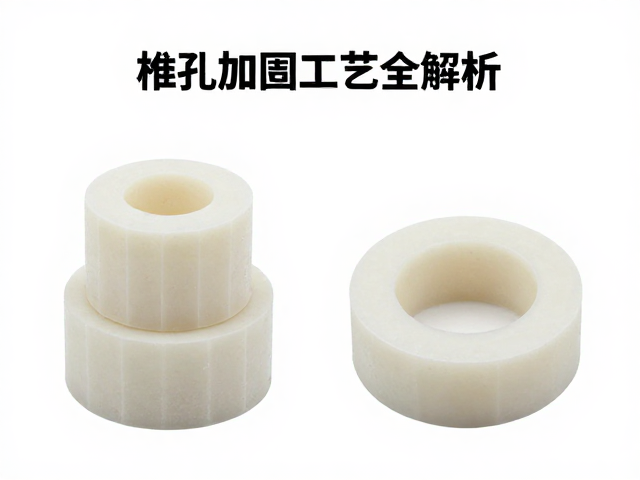
材料特性与成型原理的差异
PVC(聚氯乙烯)与硅胶在物理属性上存在显著差异,这直接决定了它们在注塑与开模工艺中的不同表现。PVC材料通常具有较高的刚性和耐热性限制,其加工温度区间较窄,通常在160至200摄氏度之间。高温注塑一体成型技术通过精确控制模具温度和注射压力,使PVC材料在熔融状态下能够充分填充复杂型腔,减少内应力,从而获得尺寸稳定的成品。这种工艺特别适用于需要高结构强度且形状复杂的连接件或固定结构。
相比之下,硅胶具有优异的柔韧性和耐高低温性能,但其流动性较差,难以像热塑性塑料那样通过常规注塑成型。硅胶开模多采用液态硅胶注射(LSI)或固态硅胶压缩成型,通常需要经过混炼、预热、注射和高温硫化等过程。硅胶模具的设计需考虑其收缩率较大(约3%-5%)的特点,并在流道设计上确保材料能均匀填充,避免缺料或气泡产生。两种材料在成型逻辑上的根本区别,决定了后续加固工艺必须因地制宜。
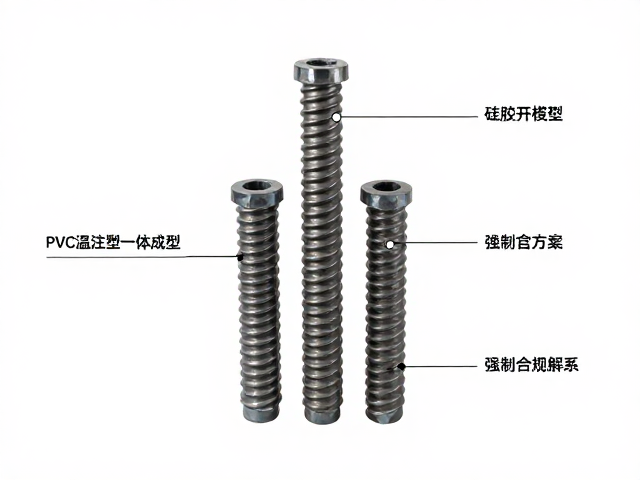
桩孔加固的核心难点与解决方案
桩孔加固在建筑装饰及工程应用中常面临基材强度不足、承重受限以及长期受力变形等问题。传统的加固方式往往依赖机械锚栓,但在PVC或硅胶等非金属或低强度基材中,机械锚固容易因应力集中导致基材开裂或松动。因此,需要引入化学粘接与结构增强相结合的加固策略。对于PVC桩孔,通常采用专用改性PVC胶粘剂,通过溶剂挥发与分子链扩散实现本体融合,形成比基材更强固的连接界面。
硅胶桩孔的加固则更具挑战性,因为硅胶表面能低,化学惰性高,常规胶粘剂难以附着。有效的解决方案包括对硅胶表面进行等离子处理或使用含硅氢基团的专用粘接剂,以增强界面结合力。此外,在加固过程中,常引入玻璃纤维或碳纤维增强材料作为骨架,嵌入加固结构中,以分散局部应力。这种复合加固方式不仅提高了抗拉拔强度,还提升了整体结构的抗震性能,确保长期使用的安全性。
工艺参数对成品质量的影响
在PVC高温注塑一体成型过程中,模具温度、注射速度和保压时间是决定成品质量的关键参数。模具温度过高可能导致材料降解,产生气泡或黑点;温度过低则会导致熔接痕明显,影响外观和强度。注射速度需根据制品壁厚进行调整,薄壁件需快速注射以填充型腔,厚壁件则需慢速注射以排出气体。保压压力和时间直接影响制品的密度和尺寸稳定性,过高的保压可能导致内应力过大,引发后期变形或开裂。
硅胶开模工艺中,硫化温度和时间是影响成品物理性能的核心因素。硫化温度过低会导致交联度不足,成品发粘、强度低;温度过高则可能引起材料老化或变色。硫化时间需根据硅胶配方和制品厚度精确计算,确保中心部位完全硫化。此外,脱模剂的使用需谨慎,过量使用会影响后续粘接或加固效果。工艺参数的微小波动都可能导致成品性能大幅下降,因此需要建立严密的过程控制体系,实时监控关键参数,确保每一批次产品的稳定性。
质量检测与标准规范
PVC注塑成品的质量检测通常包括外观检查、尺寸测量、力学性能测试和耐热性测试。外观检查需确认无气泡、裂纹、飞边等缺陷;尺寸测量需符合图纸公差要求,一般关键尺寸公差控制在±0.1mm以内;力学性能测试包括拉伸强度、弯曲强度和冲击强度,需符合相关行业标准;耐热性测试则评估制品在高温环境下的尺寸稳定性和颜色变化。
硅胶开模成品的检测则侧重于硬度、拉伸强度、撕裂强度和耐老化性能。硬度测试使用邵氏硬度计,确保符合设计要求的软硬度等级;拉伸强度和撕裂强度测试需按照国家标准进行,评估材料在受力条件下的表现;耐老化性能测试通过紫外老化或热老化实验,评估材料在长期使用中的性能衰减情况。此外,对于用于桩孔加固的部件,还需进行拉拔力测试,验证加固效果是否符合安全标准。所有检测数据需记录归档,以便追溯和分析。