材料准备与基底处理
制作冰箱贴书签的核心在于树脂的流动性控制与固化后的透明度,因此材料的选择直接决定了成品的质感。常用的环氧树脂滴胶通常由A组分(树脂)和B组分(固化剂)组成,两者需严格按照重量比例混合,常见的比例为1:1或2:1,具体数值需严格参照所购产品的说明书。在混合过程中,建议使用电子秤进行精确称量,而非依赖体积估算,因为不同品牌树脂的密度差异可能导致体积比例不准确,进而引发固化不完全或发粘现象。混合时需使用硅胶刮刀缓慢搅拌,确保杯壁和杯底的材料完全卷入,搅拌时间建议控制在3-5分钟,直至液体呈现清澈透明且无拉丝状态。
基底材料的选择决定了书签的整体厚度和视觉效果。亚克力板是较为理想的基底,因其表面平整、硬度高且具有良好的化学稳定性,能有效防止树脂渗透或发生不良反应。在将亚克力板放入模具前,需使用无尘布蘸取少量异丙醇擦拭表面,去除灰尘、油脂或指纹,这些细微杂质在固化后会成为明显的瑕疵。若追求特殊纹理,也可使用经过打磨抛光的金属片或天然石材薄片作为夹层,但需确保夹层材料表面干燥且无挥发性物质,以免干扰树脂固化反应或产生气泡。
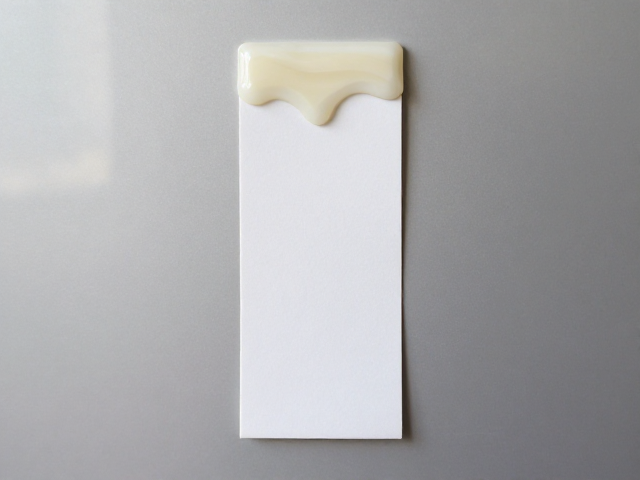
分层自流平与浇注工艺
分层浇注是实现“分层自流平”视觉效果的关键步骤,这种方法能够构建出色差分明或渐变的层次结构。在第一次浇注时,需将调配好的树脂倒入模具中,厚度通常控制在书签总高度的1/3至1/5之间,具体数值取决于设计所需的层次数量。浇注后,需立即使用点火枪或喷火枪在树脂表面快速扫过,利用高温瞬间降低树脂粘度并破坏气泡表面张力,使气泡迅速破裂排出。此步骤需保持火焰移动,避免局部过热导致树脂发黄或产生烟雾。
待第一层树脂初步固化至表面微粘但无流动性时(通常需等待1-4小时,视环境温度而定),进行第二层及后续层次的浇注。此时,上下两层树脂处于不同的固化阶段,新加入的树脂会与旧层形成清晰的物理分界线,从而增强视觉上的层次感。若希望不同颜色之间完全融合形成柔和过渡,需在第一层树脂完全固化前快速倾倒第二层;若追求硬朗的分层效果,则需等待第一层完全硬化。每一层的厚度建议保持一致,以确保书签整体厚度均匀,避免因重力作用导致底部树脂过厚或顶部过薄。
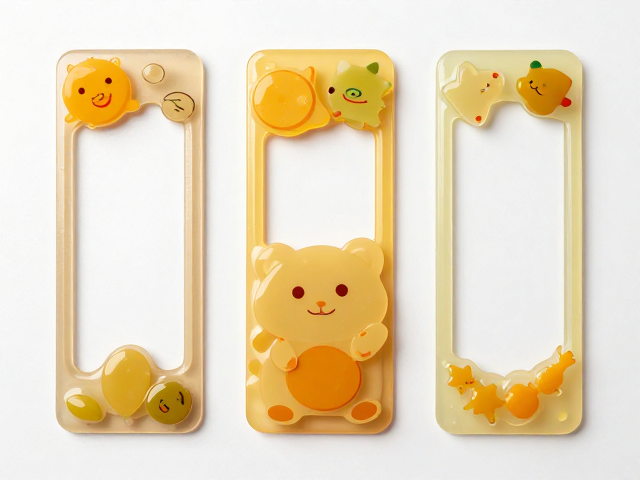
图案嵌入与细节处理
书签的视觉焦点通常依赖于嵌入的图案,这些图案可以是干花、金箔、亮片或印刷好的薄片。在树脂未完全固化前,将图案轻轻放置在树脂表面,需注意动作轻柔,避免图案移位或浸入树脂过深导致模糊。若使用干花,需确保花朵完全干燥,含水量过高会导致树脂变色或产生气泡。对于金箔等细小材料,可使用镊子或细毛笔进行精准定位,调整至理想构图。
在嵌入图案后,需再次进行消泡处理。由于图案的嵌入可能破坏树脂表面的张力平衡,或图案本身携带微小气泡,因此需再次使用火焰快速扫过表面。对于复杂图案或大面积嵌入,可采用真空脱泡机进行辅助处理,将模具置于真空环境中,利用负压原理强制排出树脂内部的气泡。真空处理通常持续5-10分钟,直至气泡完全消失。若无真空设备,可静置模具于无风环境中,利用树脂自身的流平性自然消除微小气泡,但此法耗时较长且效果受环境影响较大。
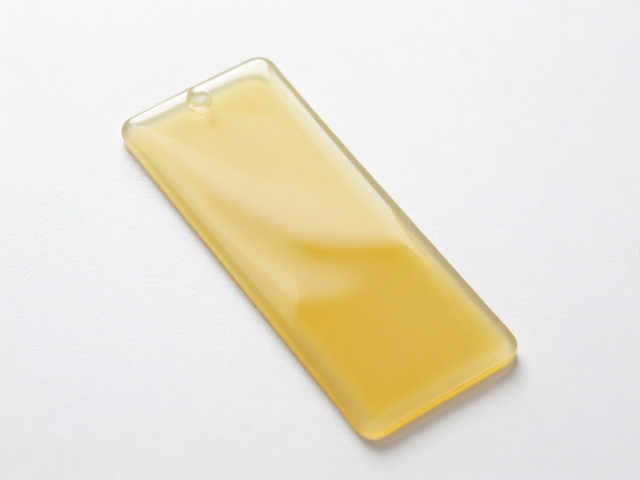
UV胶固化与表面处理
UV胶主要用于书签表面的封层或局部细节的加固,其固化速度远快于环氧树脂,且无需等待长时间的自然固化。在树脂完全固化后,若需增加表面光泽度或保护图案,可涂刷一层UV胶。涂刷时需均匀覆盖整个表面,避免局部堆积形成水痕或厚度不均。涂刷完成后,需使用紫外线固化灯进行照射,固化时间通常为30-60秒,具体时间需根据UV胶的型号和紫外线灯的功率进行调整。
固化过程中需确保紫外线灯与书签表面保持适当距离,通常为10-15厘米,过近可能导致局部过热或固化不均,过远则固化效率低下。若书签图案包含金属元素,需注意金属可能会反射紫外线,导致阴影区域固化不完全,因此需调整照射角度,确保光线能覆盖所有细节。固化完成后,可用无尘布轻轻擦拭表面,去除可能残留的粘性物质,使书签表面呈现高透、光滑的质感。
脱模与后期修整
脱模是DIY过程中的一步,操作不当可能导致书签边缘破损或表面划伤。在树脂完全固化后(通常需24-72小时,视环境温度和树脂类型而定),将模具从支架上取下,轻轻按压模具底部或侧面,使书签与模具分离。若使用硅胶模具,因其柔韧性好,脱模相对容易;若使用硬质模具,需小心撬动,避免用力过猛导致书签断裂。脱模后,书签边缘可能存在轻微毛刺或不平整,可使用细砂纸(建议从400目开始,逐步过渡到1000目以上)轻轻打磨边缘,直至光滑圆润。
打磨过程中需注意力度均匀,避免局部过度打磨导致书签厚度不均或图案磨损。打磨完成后,使用软布或压缩空气清理表面粉尘。若追求极致光滑的表面,可使用抛光膏配合软布进行手工抛光,或使用小型抛光机进行机械抛光。经过抛光处理的书签,其表面光泽度将显著提升,视觉效果更加精致。最终成品应具备清晰的层次、无气泡、无划痕的特点,既可作为日常使用的书签,也可作为装饰性冰箱贴使用。