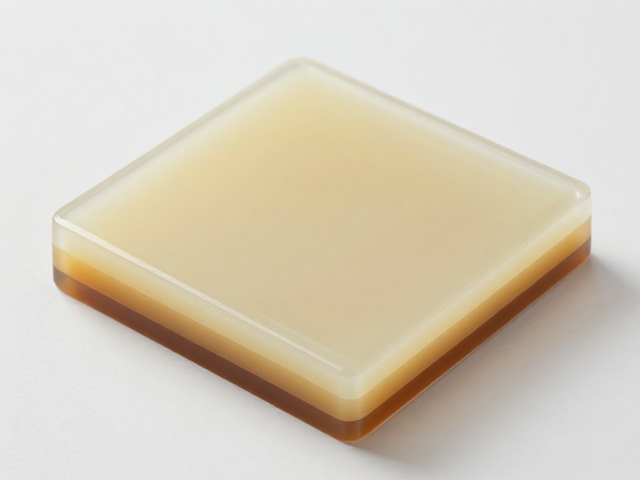
材料配比与基础环境控制
分层自流平滴胶的核心在于环氧树脂与固化剂的质量比,通常严格遵循厂家说明书中的重量比例,而非体积比例,以确保分子链充分交联。环境温度需稳定在20-25摄氏度之间,相对湿度低于60%,过高的湿度会导致胶体表面出现气泡或发白现象,而温度过低则会显著延长固化时间,影响流平效果。在调配过程中,建议使用高精度电子秤,误差控制在±1克以内,搅拌时需沿同一方向缓慢进行,避免卷入空气形成微小气泡,搅拌时间通常建议为3-5分钟,直至液体透明无纹路。
基底处理是决定最终质感的关键环节,任何微小的灰尘或油污都会破坏流胶的连续性。操作区域需经过严密的防尘处理,地面及工作台面需使用粘尘纸反复清理,确保无颗粒残留。若制作带有图案或文字的伴手礼,需提前将图案固定于模具底部,并使用封层胶进行初步覆盖,防止后续浇注时图案移位或产生气泡夹层。模具的选择需考虑脱模难度,硅胶模具因其优异的柔韧性和细节还原度,成为大多数高质感礼品制作的首选,但需确保模具内壁清洁干燥,无脱模剂残留,以免影响胶体附着力。
分层浇注与流平技巧
分层浇注旨在通过不同颜色或透明度的胶层叠加,营造出国画般的晕染效果或清晰的层次结构。第一层胶液需浇注至模具深度的三分之一至二分之一处,随后静置等待其表面形成一层轻微的凝胶状薄膜,此时胶体已失去流动性但未完全固化,称为“表干”状态。这一阶段的时机把握至关重要,过早进行第二层浇注会导致两层胶液混合,色彩晕染过度;过晚则可能导致层间附着力不足,形成明显的分割线。第二层胶液需缓慢倾倒,利用重力自然流平,避免直接冲击第一层表面。
在浇注过程中,若发现表面有气泡残留,可使用热风枪或打火机在距离胶面10-20厘米处快速扫过,利用热量降低胶体粘度,使气泡迅速上浮破裂。操作时需保持火焰或热源移动,避免局部过热导致胶体变色或产生烟雾。对于需要极高透明度的作品,可采用真空脱泡处理,将调配好的胶液置于真空箱中,抽真空至-0.1MPa左右,保持1-2分钟,再缓慢放气,此法能极大提升胶体的纯净度和光泽度。每层胶液浇注后,需等待其表干并确认无气泡后,方可进行下一层操作,整个分层过程需严格计算时间,避免前一层完全固化后与新层结合不紧密。
固化环境与后期处理
固化过程需在无灰尘、温度稳定的环境中进行,避免阳光直射,紫外线可能导致胶体黄变,影响长期美观。固化时间受环境温度影响较大,常温下通常需24-48小时达到初步硬度,完全固化需7-7天。在固化初期,切勿移动或触碰模具,以免破坏流平效果或导致内部结构受损。若环境温度较低,可适当延长固化时间,或使用加热垫辅助固化,但温度不宜超过40摄氏度,以防胶体开裂或变形。
脱模后,作品表面可能存在细微的纹理或不平整,需进行精细的打磨和抛光处理。使用从400目到2000目以上的砂纸,依次进行湿磨,去除划痕和杂质。打磨过程中需保持表面湿润,以减少粉尘并提高打磨效果。抛光阶段可使用专业的抛光膏和抛光布,通过机械摩擦使胶体表面恢复高光泽度。对于高质感伴手礼,还可进行边缘倒角处理,使礼品手感更加圆润舒适。最终成品需经过清洁和检查,确保无气泡、无杂质、无色差,方可进行包装。