常规圆形角色徽章电镀均匀度检查的核心指标
圆形角色徽章在金属工艺中常采用真空离子溅射或水电镀技术进行表面着色,其均匀度直接决定了成品的视觉质感与耐腐蚀性能。在工业检验标准中,表面色差通常依据CIE Lab色度空间进行量化,其中ΔE值(色差值)是关键判定参数。对于高精度金属工艺品,行业普遍接受的ΔE上限通常控制在1.5以内,这意味着人眼在标准光源D65下难以察觉不同区域间的色彩差异。
除了色彩一致性,镀层的厚度均匀性也是核心检测维度。常规徽章镀金或镀镍层的厚度范围多在0.5至5微米之间,过薄会导致底色金属(如铜或锌合金)透色,过厚则可能因应力导致镀层剥落。使用X射线荧光光谱仪(XRF)进行无损检测时,需对徽章表面选取至少9个标准点位(中心、四角、四边中点)进行数据采集,各点位数据极差值需小于0.2微米,方可判定为工艺合格。
标准纪念币规格解析与尺寸公差控制
标准纪念币在物理规格上有着严密的几何约束,以确保其在流通过程中的防伪识别与机械兼容性。以常见的圆形纪念币为例,直径规格多集中在20mm至40mm区间,其中25mm和30mm为市场流通量较大的主流尺寸。厚度方面,普通流通纪念币多维持在2.0mm至3.0mm之间,而高浮雕或精制纪念币因图案立体感需求,厚度可能延伸至4.0mm以上,但边缘必须设置严密的止边以防止堆叠摩擦。
尺寸公差是衡量纪念币规格一致性的硬性指标。根据相关造币工艺规范,圆形纪念币直径的允许偏差通常为正负0.1mm,厚度偏差控制在正负0.05mm。这种精密公差要求模具具备极高的耐磨性与定位精度,确保每一枚徽章或币坯在冲压过程中,边缘轮廓与中心图案的相对位置保持恒定。任何超出公差范围的尺寸变异,都会直接影响后续封装及自动化分拣设备的运行效率。
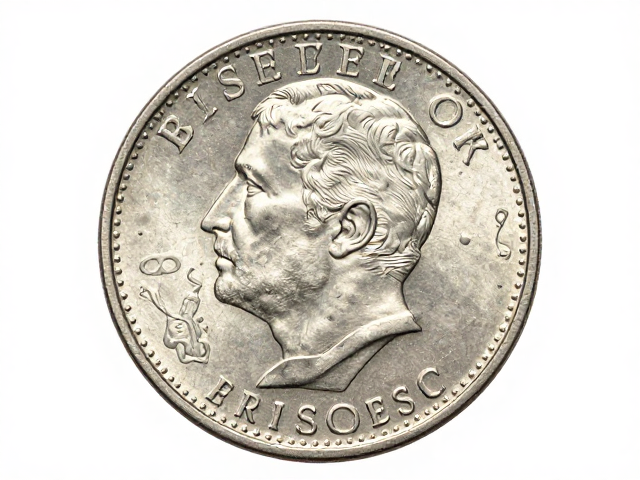
表面缺陷检测与微观形貌分析
在电镀均匀度检查中,微观形貌的分析往往能揭示肉眼难以察觉的工艺缺陷。常见的表面瑕疵包括麻点、流挂、橘皮纹以及局部发雾。麻点通常源于电镀液中的杂质颗粒附着或基材除油不净,在显微镜下呈现为不规则的微小凹坑;流挂则表现为镀液在垂直面或边缘处堆积形成的泪滴状凸起,这会破坏徽章表面的平整度。
橘皮纹现象多由电镀过程中电流密度分布不均或搅拌力度不足引起,导致镀层结晶粗糙,表面呈现类似橘子皮的波纹状起伏。对于高光泽度的角色徽章,这种纹理会严重散射光线,降低视觉亮度。通过光学轮廓仪扫描表面微观起伏,若波峰波谷的高度差超过0.5微米,即便颜色一致,该批次产品也被视为在表面质感上未达到高标准要求。
边缘处理与结构完整性评估
圆形徽章的边缘处理是连接电镀均匀性与结构强度的关键环节。在冲压成型后,边缘常存在细微的毛刺或卷边,这些结构缺陷在电镀前若未通过滚光或倒角工艺去除,会导致电流在边缘处集中,引发“边缘效应”,即边缘镀层明显厚于中心区域,形成一圈颜色深于主体的色环。
此外,徽章的侧壁垂直度也会影响镀液的置换效率。侧壁倾斜度过大或存在歪斜,会导致电镀液在侧面滞留,产生气泡附着,进而形成针孔或空白区域。检查时需使用专用量规测量侧壁与底面的夹角,标准直角偏差应控制在0.5度以内,以确保电镀过程中极距变化最小化,从而维持整体镀层的致密性与附着力。