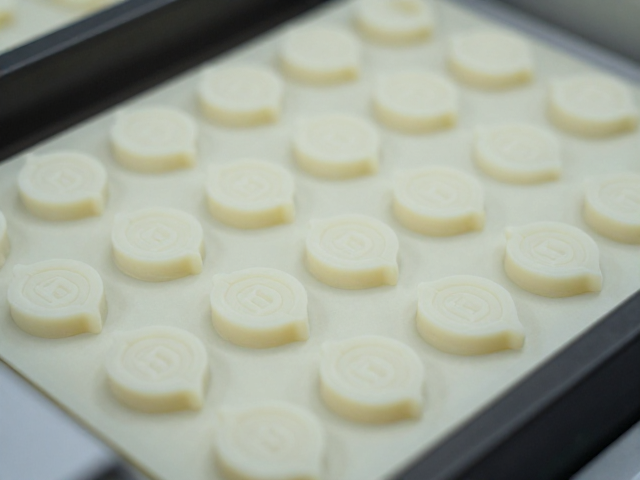
搪胶低温注塑成型的核心原理与温度控制
搪胶工艺中的低温注塑环节主要依赖于PVC(聚氯乙烯)或TPE(热塑性弹性体)等材料的流变特性,通过精确调控模具与料筒的温度,使熔融态胶料能够均匀填充复杂型腔。这一过程通常要求注塑机料筒温度控制在140℃至160℃之间,具体数值需根据胶料配方中的增塑剂含量进行微调,过高的温度会导致胶料分解产生气泡或黑点,而温度过低则会引起充填不足或表面流痕。模具温度通常维持在60℃至80℃,这一区间有助于胶料在冷却过程中保持适当的结晶度,从而提升成品表面的光泽度和尺寸稳定性。
在低温注塑过程中,注塑压力与保压时间的设定直接决定了产品内部的致密程度。低压注射阶段旨在让胶料缓慢进入型腔,排出空气,防止包裹性气泡的产生;随后的高压保压阶段则用于补偿胶料冷却收缩带来的体积变化。实际生产中,注塑周期通常控制在30秒至90秒之间,具体时长取决于产品壁厚和模具散热效率。通过实时监控液压系统的压力曲线,操作人员可以识别充填过程中的异常波动,及时调整注射速度,确保每一批次产品的密度均匀,避免因内应力过大导致的后期变形或开裂现象。
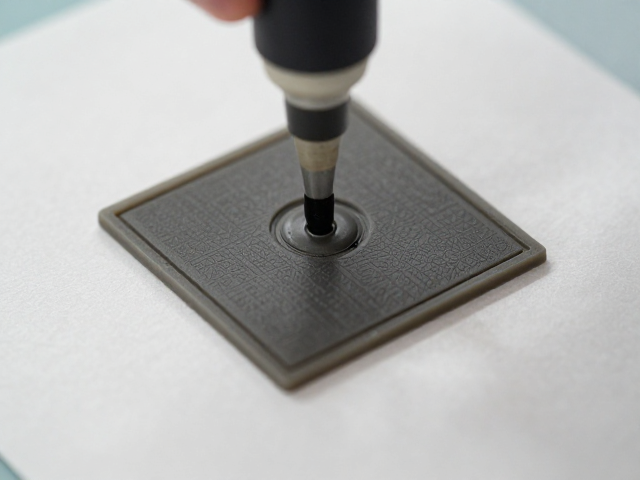
移印工艺中的油墨适配性与细节处理
移印技术在搪胶玩具表面装饰中扮演着关键角色,其核心在于硅胶移印头的材质选择与曲面贴合能力。由于搪胶产品表面通常具有微弱的纹理或弧度,高回弹力的硅胶头能够确保油墨均匀转移至凹陷或曲面区域,避免图案边缘模糊或断墨。油墨的选择需严格遵循溶剂兼容性原则,通常使用专为PVC或TPE表面设计的专用移印油墨,其溶剂体系必须不会溶解或腐蚀底层胶料,否则会导致图案发粘、褪色甚至脱落。印刷环境需保持无尘、恒温恒湿,相对湿度控制在45%-65%之间,以减少油墨干燥过程中的起泡或龟裂风险。
细节处理方面,移印前的表面处理至关重要。搪胶件在脱模后常残留脱模剂,若未彻底清洁,会严重影响油墨附着力。工业标准中常采用等离子清洗或专用清洁剂进行表面活化处理,以提升微观结合力。多色移印时,套位精度需控制在±0.1mm以内,这要求移印机具备高精度的机械定位系统或视觉对位辅助。此外,油墨的粘度需定期用旋转粘度计检测,保持在200-500秒(福特杯#4)范围内,过稀易导致渗墨,过稠则转移不完全。印刷后的固化过程通常通过自然晾干或低温烘道完成,确保油墨层完全交联固化,达到规定的耐摩擦和耐溶剂性能。
包装完整性检查的标准与缺陷识别
包装完整性检查是搪胶产品出厂前的一道防线,重点在于防止运输过程中的物理损伤和环境污染。外包装通常采用高强度瓦楞纸箱,内部配置定制泡沫或纸托以固定产品,防止晃动碰撞。检查过程中需确认纸箱无破损、受潮或变形,封口胶带粘贴平整且无翘边。对于透明包装袋,需检查是否有针孔、撕裂或封口不严现象,袋内应放置干燥剂以控制湿度,防止胶料在长期储存中发生水解或老化。包装标签上的产品信息、生产日期、批次号及警示标识必须清晰可辨,且位置符合包装设计规范,不得出现错印、漏印或模糊情况。
缺陷识别环节需建立严密的视觉检测流程,重点排查包装内的产品是否存在移位、挤压变形或表面污渍。操作人员需核对装箱数量与清单是否一致,确保无缺件或多装情况。对于高精度要求的产品,还需检查包装内部的缓冲材料是否有效覆盖产品关键部位,如面部五官或尖锐边角。抽检过程中发现包装破损或内部产品异常,需立即追溯至该批次的前道工序,分析是包装材料强度不足、包装操作不当还是运输工具震动过大所致。所有检查结果需记录在案,形成可追溯的质量数据,以便后续优化包装结构设计或改进操作流程。