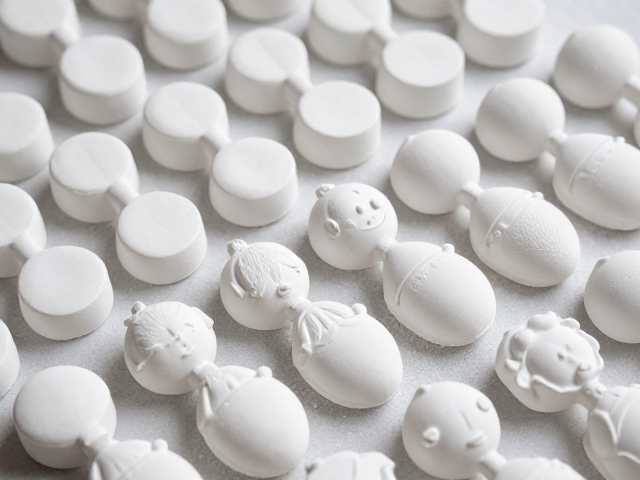
石膏注浆伴手礼的材料准备与模具选择
制作石膏伴手礼的第一步在于对原材料与辅助工具的精准筛选。优质的高细度石膏粉是决定成品表面细腻程度和强度的核心,通常建议选择白度高、杂质少、凝固时间适中的建筑装修或工艺品专用石膏粉,其细度需控制在规定的目数范围内,以确保浆料流动性与最终硬度的平衡。除了主材,模具的选择直接决定了伴手礼的形态与细节表现,硅胶模具因其优异的脱模性能和对复杂纹理的还原能力,成为批量制作的首选,而硬质塑料模具则更适合简单几何造型的快速生产。在批量制作前,需确保模具内部清洁无灰尘,必要时可涂抹少量脱模剂,如凡士林或专用硅油,以防止粘连,这一步骤能显著降低废品率,提升整体生产效率。
浆料的配比与搅拌工艺是影响注浆质量的关键环节,水与石膏粉的比例需严格遵循产品说明书,一般经验比例为0.6至0.7的水粉重量比,过多的水会导致成品疏松易碎,过少则难以充满模具细节。搅拌时应将石膏粉缓慢加入水中,静置片刻让其充分吸水,随后进行匀速搅拌,避免剧烈搅入过多空气形成气泡。搅拌至浆料呈现均匀细腻的酸奶状,无颗粒结块且无大气泡冒出时即可停止。静置消泡过程不可忽视,通常需等待3-5分钟,让搅拌过程中混入的气泡自然浮出,这一细节处理能确保注浆后的石膏表面光滑,减少后期打磨的工作负担,为后续的自然风干奠定坚实基础。
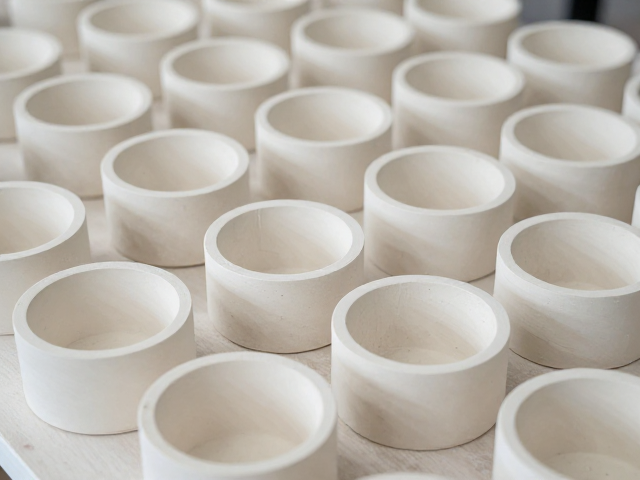
注浆成型与自然风干的环境控制
注浆过程需讲究技巧,将搅拌好的石膏浆沿模具内壁缓慢注入,避免直接冲击模具底部或侧壁导致气泡残留或形态变形。对于大型或复杂造型的模具,可采用分次注浆或震动模具的方式排出内部空气。注浆完成后,石膏浆料会在短时间内开始凝固,这一过程属于放热反应,需密切观察模具状态,待表面浆料失去流动性并初步定型,轻轻触摸无明显粘性且能轻微晃动模具时,即可进行脱模。脱模动作需轻柔果断,避免用力过猛导致边角破损,脱模后的半成品应立即放置在平整、干燥且通风良好的平面上,切勿立即堆叠,以免底部受压变形或表面粘连。
自然风干是石膏伴手礼制作中耗时最长却也最关键的步骤,其核心在于控制水分缓慢、均匀地蒸发。环境温度宜保持在15-25摄氏度之间,相对湿度控制在40%-60%,避免阳光直射或强风直吹,否则会导致表面干燥过快而内部水分滞留,引发开裂或变形。在批量制作时,需保持车间良好的空气对流,可使用风扇间接吹风加速空气流动,但不可对着石膏制品直吹。干燥时间会根据石膏制品的厚度、环境温湿度及数量密度有所差异,通常薄型制品需24-48小时,厚型或大型制品可能需要3-7天。判断干燥是否彻底的标准是制品颜色由深灰转为均匀的浅白,手感冰凉感消失,重量明显减轻,且无任何潮湿感,此时方可进入下一道工序。
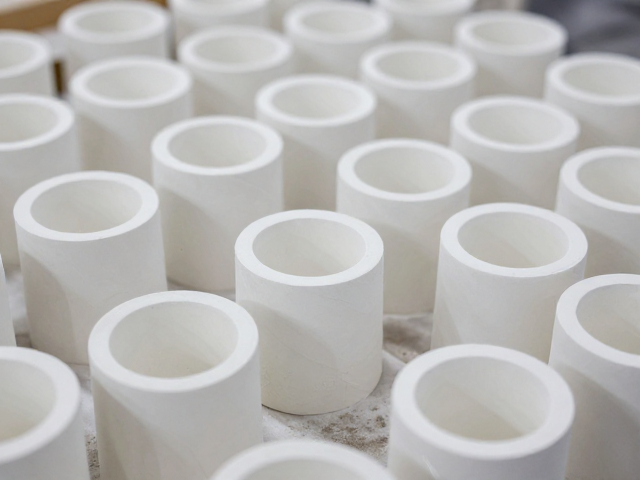
砂纸打磨与表面精细处理
自然风干完全后的石膏伴手礼表面往往存在细微的模具接缝线、气泡孔或毛刺,此时需进行砂纸打磨处理。打磨前需仔细检查制品表面,确定需要处理的区域。砂纸的选择应遵循由粗配细的原则,通常先用120-240目砂纸去除明显的凸起和粗糙部分,动作要轻柔均匀,避免局部过度打磨导致形状改变。对于复杂纹理或浮雕部位,可使用软布包裹砂纸或专用打磨棒进行精细处理,确保纹理清晰且不因打磨而模糊。打磨过程中会产生大量石膏粉尘,建议佩戴防尘口罩,并在打磨区域铺设湿布或使用吸尘器及时清理,防止粉尘附着影响后续视觉效果。
当粗磨完成后,需更换为400-800目甚至更高目数的细砂纸进行精磨,这一步骤旨在消除粗磨留下的划痕,使表面达到丝滑细腻的触感。精磨时需保持力度均匀,以画圈或直线往复的方式打磨,直至表面无明显砂痕,触感温润如玉。对于追求极致光滑效果的伴手礼,可在精磨后使用极细的抛光布或棉球进一步擦拭表面,去除残留粉尘。若伴手礼需上色或绘制图案,打磨后的表面应保持干燥、洁净、无油污,此时石膏表面的微孔结构能更好地吸附颜料,使色彩附着更牢固。打磨完成后的成品应放置在无尘环境中静置片刻,确保表面无浮尘,为后续可能的封装或包装做好准备。