EVA泡沫热压裁切塑形工艺的核心原理与材料特性
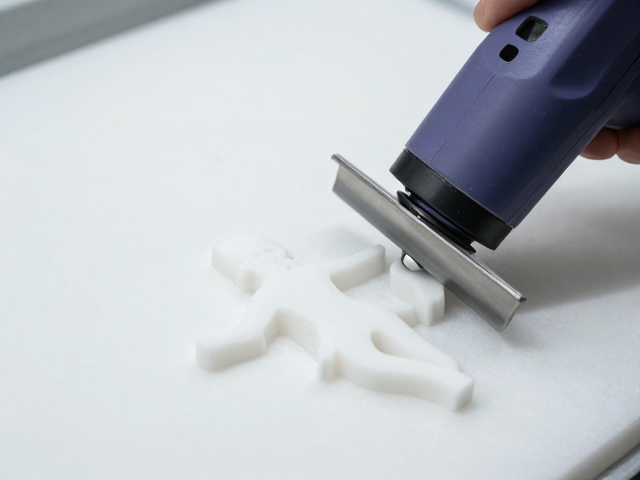
EVA(乙烯-醋酸乙烯共聚物)泡沫因其优异的缓冲性、柔韧性和加工便利性,成为手办制作中制作大型道具或背景组件的首选材料。该材料在受热后会发生软化,具备显著的热记忆效应,这使得通过热压技术改变其形态成为可能。在制作高精度手办部件时,工匠通常会根据设计图纸,将EVA泡沫切割成预定形状,随后利用热风枪或专用加热板对局部进行均匀加热。当温度达到材料软化点(通常在60-80摄氏度区间,具体视醋酸乙烯含量而定)时,泡沫内部结构变得活跃,此时施加外力即可实现塑形,冷却后即可固定新形态。
裁切环节是确保后续热压精度的基础步骤。传统的手工裁切容易因力度不均导致边缘毛糙,影响拼接效果。现代手办工坊常采用高精度激光裁切机或电动裁切刀进行初步定型。激光裁切能通过高温瞬间熔接切口,形成光滑且坚硬的封边,有效防止泡沫纤维脱落。对于复杂曲线或镂空结构,电动裁切刀配合特制刀片能提供更灵活的操控性,尤其在处理多层复合EVA材料时,能保持切面的平整与垂直,为后续的热压贴合提供严丝合缝的基础。
电磨机在手办精细加工中的高效应用技巧
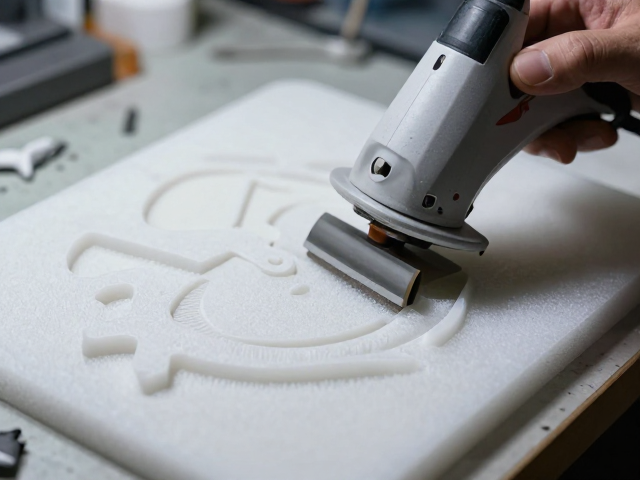
电磨机是处理EVA泡沫细节修饰、倒角打磨及表面平整的关键工具,其高效性源于高速旋转的磨头与泡沫材料的低密度特性之间的匹配。在实际操作中,工匠需根据加工部位选择合适的磨头,例如球形磨头用于打磨圆润过渡面,圆柱形磨头用于平面修整,而带状磨头则适用于大面积的快速去料。由于EVA泡沫质地较软,过高的转速可能导致材料撕裂或产生过多粉尘,因此通常建议将转速控制在中低档位,并通过轻柔、渐进的手法进行打磨,以避免因局部过热导致材料变形或粘连。
为了提升电磨机的加工效率与安全性,合理的防尘与散热措施不可或缺。EVA泡沫在打磨过程中会产生大量细微颗粒,这些颗粒不仅影响工作环境,还可能堵塞磨头轴承或影响视线。因此,配备带有吸尘功能的专用打磨台或连接工业吸尘器是必要配置。同时,长时间连续使用电磨机需注意电机散热,避免过热影响转速稳定性。工匠通常采用“少量多次”的打磨策略,每打磨片刻即检查工件表面平整度,利用砂纸或打磨块进行辅助修整,从而在保证细节精度的同时,最大限度地缩短加工时间。
热压塑形中的温度控制与成型质量检测
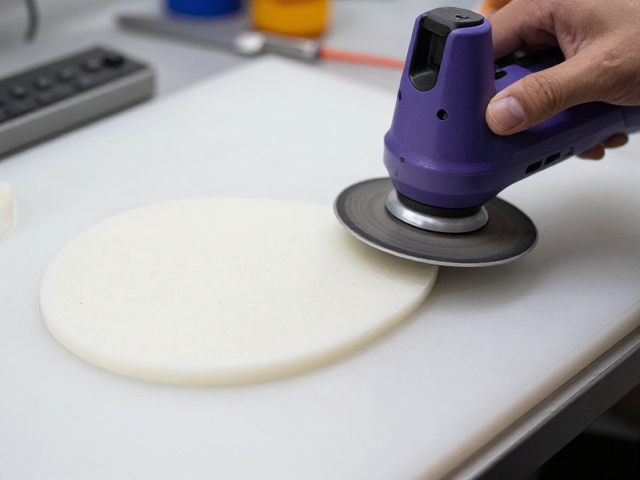
热压塑形成功的关键在于对温度与压力的精准把控。不同的EVA泡沫密度和醋酸乙烯含量对其软化温度具有显著影响,密度较高的泡沫通常需要更高的温度或更长的加热时间才能充分软化。工匠需使用红外测温仪实时监控加热区域的温度,确保其在材料最佳加工窗口内。压力施加需均匀且适度,过大的压力可能导致泡沫过度压缩,降低部件的厚度和缓冲性能;压力不足则无法使材料充分贴合模具或预定形状。对于复杂曲面,可采用分段加热、分段加压的方式,逐步塑造出台阶、弧度等细节特征。
成型后的质量检测是确保手办道具质量的重要环节。首先观察表面是否有因温度过高导致的焦黄、起泡或硬化现象,这通常由局部过热或加热时间过长引起。其次检查尺寸精度,使用卡尺或三维扫描仪对比成品与设计图纸的偏差,确保关键装配位符合公差要求。对于大型组件,还需测试其结构稳定性,通过轻微弯曲或按压测试其回弹性能,判断热压定型是否牢固。若发现变形或强度不足,需重新评估加热参数或考虑在内部增加支撑结构,以提升最终成品的耐用性与美观度。