搪胶材质特性与低温注塑的热力学匹配逻辑
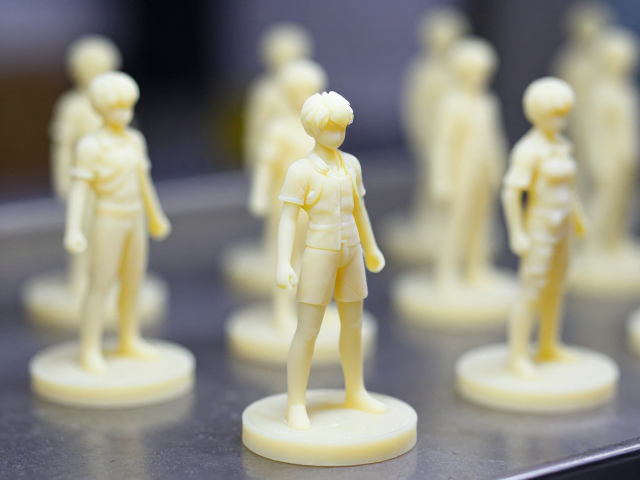
搪胶玩具的核心优势在于其优异的柔韧性与抗冲击能力,这源于聚氯乙烯(PVC)树脂与增塑剂在高温下形成的稳定网状结构。在传统的搪胶工艺中,模具通常需要在180°C至200°C的烘箱中进行长时间烘烤,这种高温环境会显著增加能耗并延长生产周期。相比之下,低温注塑成型技术通过优化配方中的热稳定剂与流动性助剂,使得搪胶浆料在80°C至120°C的区间内即可实现良好的流动与固化。这种温度区间的降低,直接减少了高分子链在受热过程中的降解风险,从而保留了材料原有的弹性模量,使得手办在长时间摆放或运输过程中不易出现变硬、脆裂或表面发白的老化现象。
低温环境对模具寿命及生产稳定性有着决定性的影响。传统高温搪胶模具多采用铝合金材质,在反复冷热交替中容易产生疲劳裂纹,且高温会导致脱模剂挥发过快,造成产品表面出现橘皮纹或气泡。低温注塑工艺允许使用导热性能更优的钢模或经过特殊表面处理的合金模,由于热应力较小,模具型腔的磨损速度显著降低。在实际量产中,这种热力学匹配使得单套模具的模次寿命提升了约30%至50%,同时降低了因模具变形导致的尺寸偏差,确保了动漫展会限定版手办在批量生产时的高度一致性,避免了因批次间色差或尺寸误差引发的售后问题。
磁吸结构在复杂手办中的工程实现方案
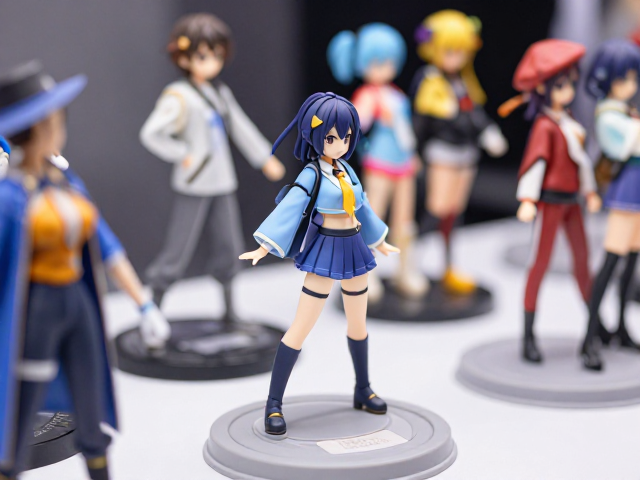
动漫手办常因角色动态姿势复杂,导致传统一体成型或简单卡扣结构难以满足展示需求。磁吸结构通过在内构关键受力点嵌入钕铁硼(NdFeB)磁体,实现了模块化的组装与拆卸。为了确保磁吸力的稳定性与安全性,工程师通常会在搪胶主体内部预留精密凹槽,并采用环氧树脂进行点胶固定,防止磁体在长期使用中因震动脱落。磁体的选型需经过严密的计算,既要保证手办头部、手臂或武器等部件在轻微触碰下不脱落,又要确保用户能够轻松完成拆卸动作,通常单点吸附力控制在5N至15N之间,这一数值经过大量力学模拟与实际测试验证,能有效平衡稳固性与易用性。
磁吸结构的量产难点在于公差控制与装配效率。搪胶材料在冷却过程中存在收缩率,若模具型腔与磁体固定槽的精度不足,会导致磁体安装后出现偏位,进而影响手办整体重心与外观对齐。为此,生产线引入了高精度CNC加工模具,并将磁体固定槽的尺寸公差控制在±0.05mm以内。在组装环节,自动化点胶设备被用于精准投放固化剂,配合视觉定位系统,确保磁体与搪胶部件的同心度。这种精密工程使得复杂姿势的手办在拆解后重新组装时,各部件间的缝隙均匀度保持在1mm以内,极大提升了成品的美观度与结构可靠性,满足了高端收藏级市场对工艺细节的严苛要求。
动漫展会场景下的量产效率与成本控制
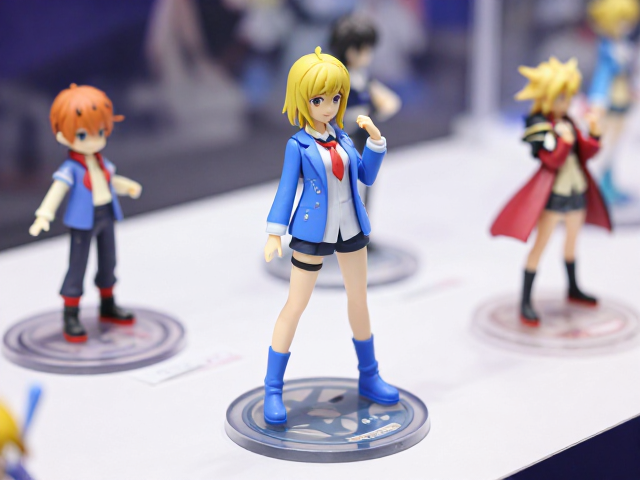
动漫展会通常具有时间短、人流大、订单集中爆发的特点,这对手办的量产交付能力构成了巨大挑战。低温注塑工艺将单件成型时间从传统工艺的20-30分钟缩短至5-8分钟,这一效率提升使得单条生产线在展会期间的日产能提升了近三倍。快速成型不仅缩短了从下单到提货的等待周期,还降低了库存压力,使得品牌方能采用“小批量、多批次”的柔性生产策略,根据展会现场的热度动态调整不同角色手办的产量,避免热门IP缺货或冷门IP积压的风险。
成本控制方面,低温注塑带来的节能效果显著。加热系统的能耗降低约40%,同时由于模具寿命延长,模具维护与更换频率下降,进一步摊薄了固定成本。在人工成本上,自动化装配线的引入减少了对熟练工人的依赖,磁吸结构的模块化设计使得组装工序简化,单件人工工时减少约20%。这些成本优化措施使得量产手办在保持高品质工艺的同时,能够维持在合理的市场售价区间,确保了从原材料采购到终端销售的整个供应链的健康运转,为动漫IP的商业化落地提供了坚实的经济基础。