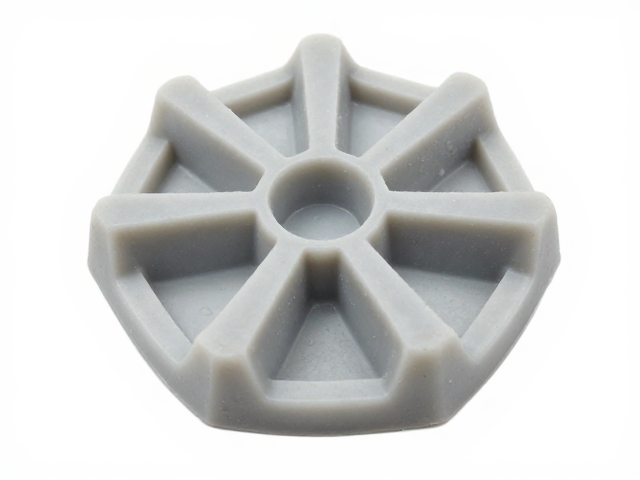
液态硅胶在复杂几何结构下的成型优势
液态硅胶(LSR)因其极低的粘度和优异的流动性,能够轻松填充微米级的细小特征与深邃的型腔,这一特性使其在处理高难度脱模结构时具备天然优势。相较于传统固态硅胶,LSR在注射过程中无需经过预热和预成型步骤,材料以双组分液体形式直接注入模具,并在高温下瞬间完成硫化反应。这种工艺特性使得LSR能够完美复刻设计师手中的复杂曲面,无论是精密的医疗导管接口还是高难度的汽车密封件,均能实现无缺口的完整成型,从根本上避免了传统工艺中因材料流动性不足导致的填充不全或缺料现象。
在分色模腔的应用场景中,LSR的多色共注技术解决了传统组装件存在的接合痕迹与密封性差的问题。通过精密的模具流道设计,不同颜色的LSR材料可以在模具内部同时或顺序注入,形成分子级别的结合力。这种一体成型的方式不仅消除了人工组装或二次硫化带来的色差与缝隙,还显著提升了产品的整体强度与防水性能。对于需要严格卫生标准或高洁净度的行业,LSR的分色成型避免了胶水粘接可能产生的挥发物残留,确保了产品内部的纯净度,满足了高端制造对外观一致性与结构完整性的双重严苛要求。
模具设计与脱模机构的关键技术突破
解决复杂造型脱模难题的核心在于模具结构的精密计算与脱模机构的创新设计。LSR硫化后的弹性回复率较高,若模具顶出系统设计不合理,极易导致产品表面出现顶白、变形甚至撕裂。现代模具设计通常采用气动顶出、软胶顶针或阶梯式顶出结构,以均匀分布脱模力,保护产品的精细特征。同时,模具表面的纹理处理与脱模斜角的精确计算至关重要,适当的脱模斜角能减少硅胶与模腔壁的摩擦阻力,而经过特殊抛光或纳米涂层处理的模腔表面,能进一步降低粘模风险,确保产品能够平稳、无损地从模腔中分离。
分色模腔的模具结构则对滑块、镶件及定位销的配合精度提出了极高要求。为了实现不同颜色材料的互不干涉与精准对接,模具内部需设置严密的防漏胶结构与高精度的定位系统。例如,采用锥面定位或球头定位技术,确保多色材料在合模状态下能够精确对齐,防止溢料或混色。此外,模具的冷却系统需经过严密的流道模拟分析,确保不同厚度区域的硫化时间一致,避免因冷却不均导致的尺寸偏差或内应力集中,从而在大批量生产中保持产品尺寸的稳定性与一致性。
工艺参数控制与质量稳定性保障
LSR模压一体成型的工艺窗口相对较宽,但参数的精确控制仍是保证产品质量的关键。注射压力、注射速度、硫化温度及硫化时间的设定需根据硅胶配方特性与产品壁厚进行动态调整。过高的注射速度可能导致材料湍流,卷入空气形成气泡;而过低的速度则可能影响填充效率。现代LSR成型设备通常配备高精度的计量泵与闭环控制系统,能够实时监测并调整材料比例与注射参数,确保每模产品的重量偏差控制在极小范围内。同时,硫化温度的均匀分布直接影响硅胶的交联密度,需通过模具温控系统维持恒温,避免局部过熟或欠熟现象。
在分色成型过程中,材料切换的时机与模具清洁度是决定成品外观质量的重要因素。不同颜色的LSR材料若混合,会导致色差或性能下降,因此模具在换色或停机时需进行严密的清洗程序。此外,LSR材料对水分和杂质较为敏感,原料储存环境需保持干燥洁净,管路系统需具备严密的密封性,防止空气或湿气进入导致硫化不完全。通过建立严密的工艺数据库与过程监控系统,生产团队可对每一模次的工艺数据进行追溯与分析,及时发现并纠正潜在偏差,从而在大规模生产中维持极高的良品率与产品一致性。