PVC高温注塑一体成型的技术特性与白模形态解析
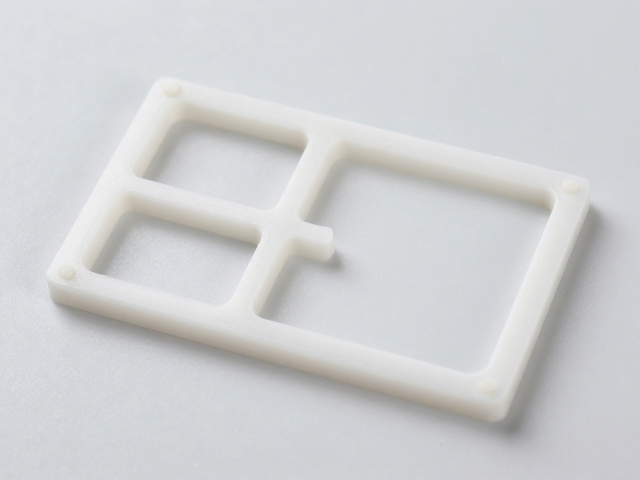
PVC材料在经历高温注塑工艺后,其分子结构会发生显著的热塑性转变,这种工艺通常用于制造具有复杂几何形状且需要高结构强度的部件。由于注塑过程中熔融物料在模具内流动、冷却及固化,成品往往呈现出致密且均匀的物理特性,有效避免了传统拼接工艺中常见的接合弱点。然而,在注塑完成后或经过后续加工(如切割、钻孔)后,材料表面可能会暴露出色差明显的白模状态,特别是在接缝处或装配界面,这些区域因材料收缩率差异或应力释放不均,极易形成肉眼可见的微观缝隙或宏观缺口。
白模套件在未经表面涂装或修饰前,其原始状态下的缝隙问题主要表现为连接处的错位、填充不足或因高温导致的局部变形。这些缝隙不仅影响外观的连续性,更可能在后续使用中成为应力集中点,导致部件在承受机械负荷或温度变化时发生开裂。因此,深入理解PVC材料在高温环境下的流变行为以及白模表面的微观结构特征,是制定有效修补策略的前提。通过观察不同批次、不同模具温度下成品的白模状态,可以识别出色差与缝隙形成的根本原因,从而为后续的精细化修补提供数据支持。
缝隙修补前的表面预处理与材料兼容性评估
在进行任何修补作业之前,必须对白模套件缝隙区域进行严密的清洁与打磨处理,以去除脱模剂残留、油污或因加工产生的碎屑。使用细目砂纸(如400-800目)对缝隙周围进行适度打磨,增加表面粗糙度,从而提升修补材料与基材的附着力。这一步骤至关重要,因为PVC表面往往存在一层低分子添加剂层,若不加处理直接涂抹修补剂,极易导致脱落或起泡。同时,需确认修补材料的化学性质与PVC基材具有良好的兼容性,避免使用含有强溶剂成分的胶水,以防溶解基材表面,造成二次损伤。
评估修补材料的流动性、固化时间及收缩率是确保修补效果的关键环节。对于PVC高温注塑件,推荐使用基于聚氯乙烯树脂基料的专用修补胶或腻子,这类材料在固化过程中能保持较好的尺寸稳定性,减少因自身收缩而再次形成缝隙的风险。在实际操作中,需根据缝隙的宽度和深度选择合适的修补形式,对于细微裂纹,可采用渗透性强的液态修补剂;而对于较深的孔洞或缺角,则需使用膏状腻子进行填充。通过小面积试涂测试,观察修补剂在白模表面的附着状态和固化后的硬度,以确定最佳施工参数。
精细化修补工艺与应力消除处理
修补过程中,应采用分层涂抹与多次修整的方法,确保修补材料与基材充分融合。对于较大的缝隙,建议先使用稀释的PVC胶水进行初步粘合和填充,待其初步定型后,再使用腻子进行表面找平。在涂抹时,需使用刮刀或专用工具将修补材料压入缝隙深处,排除空气泡,确保无空洞残留。随后,在修补区域边缘进行平滑过渡处理,避免形成明显的台阶或凸起,这对于后续喷涂或贴皮工艺至关重要。修补后的部件需放置在通风、无尘环境中自然固化,严格遵循材料说明书规定的固化时间,不得强行加速干燥过程,以免引起内部应力不均。
应力消除处理是提升修补部位耐久性的必要步骤。PVC材料对温度变化敏感,修补区域与基材之间的热膨胀系数差异可能导致在使用过程中产生新的应力集中。因此,在修补完成并固化后,可对修补区域进行温和的热处理,如使用热风枪均匀加热至略低于PVC玻璃化转变温度的范围,使修补材料与基材进一步融合,释放内部应力。此外,修补后的表面需经过精细打磨,逐步使用高目数砂纸(如1000-2000目)进行抛光,直至表面光滑平整,与周围白模表面无明显触感差异。这一过程不仅提升了外观质量,也为后续的涂装或装饰提供了理想的基底。
表面修饰与长期耐久性验证
在完成基础修补和打磨后,白模套件通常需要进行表面修饰以恢复其原始外观或满足装饰需求。对于需要保持白模原色的部件,可使用同色系的PVC修补漆或着色剂进行局部遮盖,注意控制喷涂厚度,避免流挂或色差。若部件后续需进行整体喷涂,修补区域需作为独立单元进行封闭底漆处理,确保修补材料与基材之间形成稳定的隔离层,防止后续溶剂渗透导致修补层软化。修饰过程中,需严格控制环境温度和湿度,避免因环境因素导致涂层缺陷,如橘皮、针孔或附着力不良。
长期耐久性验证是评估修补效果的重要环节,需模拟实际使用环境中的温度、湿度及机械应力条件进行测试。通过加速老化试验,观察修补区域在高温、高湿或紫外线照射下的变色、开裂或脱落情况,判断修补材料的耐候性能。同时,进行简单的机械强度测试,如敲击试验或轻微弯曲测试,检查修补部位与基材的结合强度,确保其在日常使用中不会因意外冲击而失效。通过系统的验证流程,可以确认修补工艺的有效性,并为后续类似部件的生产或维护提供可靠的数据参考,确保白模套件在经过修补后仍能保持预期的结构完整性和外观质量。