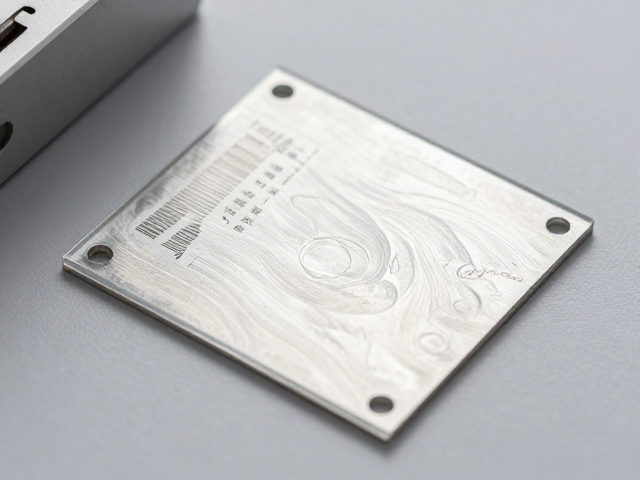
金属蚀刻片无气孔形成的核心机理与工艺控制
金属蚀刻过程中,气孔缺陷通常源于反应产物的滞留或基材表面的微观不平整。在酸性或碱性蚀刻液中,金属溶解产生的气体若未能及时从蚀刻面逸出,便会附着在工件表面形成气泡,进而阻碍蚀刻液与金属基体的直接接触,导致蚀刻深度不均或形成蜂窝状气孔。为了消除这一现象,工艺控制的核心在于优化流体动力学环境,确保蚀刻液能均匀、快速地覆盖整个金属表面。通过调整蚀刻液的搅拌方式,如采用超声波辅助清洗或动态喷淋技术,可以显著降低气泡在微观缝隙中的停留时间。超声波产生的空化效应能够剥离附着在金属表面的微小气泡,使新鲜蚀刻液持续接触金属表面,从而维持反应的连续性。此外,蚀刻液的温度和浓度配比也起着关键作用,过高的温度可能导致气体溶解度下降,促使气泡迅速形成,因此需要依据不同金属材质(如不锈钢、铜、铝等)的热力学特性,精确设定最佳工艺窗口。
基材的前处理质量直接决定了最终蚀刻片的表面完整性。任何残留的油污、氧化皮或粗糙度不均都会成为气泡附着的“锚点”。在进入蚀刻工序前,必须执行严格的脱脂、酸洗和活化步骤。脱脂过程需确保彻底去除加工过程中残留的切削液和防锈油,避免疏水性物质阻碍液体润湿;酸洗则用于去除表面自然氧化层,露出土壤纯净的金属基体。活化步骤能进一步均匀化表面能,提高蚀刻液的铺展系数。对于高精度要求的蚀刻片,还需关注拉丝或喷砂后的表面状态,过深的划痕容易藏匿气泡,因此需平衡表面处理力度与后续蚀刻的均匀性。通过引入在线光学检测或激光轮廓仪,实时监控前处理后的表面粗糙度参数,可确保进入蚀刻工序的基材表面状态处于可控范围内,从源头降低气孔生成的概率。
透明件防刮保存的材料科学与环境管理
透明件(如光学玻璃、亚克力、聚碳酸酯等)的表面硬度通常低于金属,极易在搬运、存储过程中因微小颗粒接触而产生划痕。防刮保存的首要措施是建立严密的物理隔离机制。在包装材料选择上,应避免使用粗糙的纸制品或未经处理的布料直接接触光学表面。高标准的保存环境通常采用柔软的无绒擦拭布、防静电袋或定制的内衬泡沫作为直接接触层。对于高精密光学元件,真空包装或充氮包装能有效隔绝空气中的尘埃颗粒,减少因气流流动导致的颗粒摩擦。同时,包装材料的透气性和透湿性需经过严格筛选,防止内部湿气凝结后对镜片镀膜或基材造成化学侵蚀,进而削弱表面机械强度。
环境参数的稳定性是防止透明件表面损伤的另一关键维度。温度剧烈变化可能导致材料内部应力释放或变形,进而影响表面平整度;而湿度过高则可能加速某些聚合物材料(如PMMA)的水解老化,使其表面变脆,更易受损。理想的存储环境应保持恒温恒湿,通常建议温度控制在20±5℃,相对湿度低于50%。此外,存储区域的空气质量至关重要,空气中悬浮的二氧化硅粉尘硬度极高,即使是轻微的接触也能造成不可逆的划痕。因此,存储空间应配备高效空气过滤系统,保持正压环境,防止外部污染物侵入。定期清洁存储柜和包装材料,使用经过认证的无尘室专用清洁剂和超细纤维布进行维护,可确保持续的低污染环境,最大限度地延长透明件的光学性能和外观完整性。