注塑一体成型的核心原理与模具设计逻辑
1/7比例PVC手办在追求极致细节还原的过程中,传统分件组装与后期喷涂工艺面临着水口痕迹明显、漆面剥落及色差控制难等痛点。注塑一体成型技术通过高精度金属模具的设计,将原本需要多个部件拼接的复杂结构转化为单一模具腔体下的整体成型。这种工艺对模具的滑块、斜顶及行位结构提出了极高要求,设计师需精确计算拔模角度,确保PVC材料在冷却收缩过程中能顺利脱模,同时保留发丝、衣物褶皱等微米级细节。模具钢材通常选用P20或718硬化钢,经过精密CNC加工与镜面抛光,以应对1/7比例手办约30-40厘米高度带来的结构强度与细节表现需求。
在模具结构设计阶段,流道系统的布局直接决定了产品内部的应力分布与外观质量。采用热流道或精密冷流道系统,配合多点浇口设计,能够平衡熔体在型腔内的填充速度,减少因填充不均导致的熔接痕或气泡。对于1/7比例的大型手办,模具温度控制至关重要,恒温油温机需将模具表面温度稳定在80-100摄氏度之间,这不仅有助于PVC材料的流动,还能显著降低内应力,防止成品在后期出现变形或开裂。模具的分型线设计需经过严密的仿真模拟,确保其在视觉上不可见或处于隐蔽部位,从而从源头消除传统工艺中因分件产生的接合缝隙。
原材料处理与注塑成型过程控制
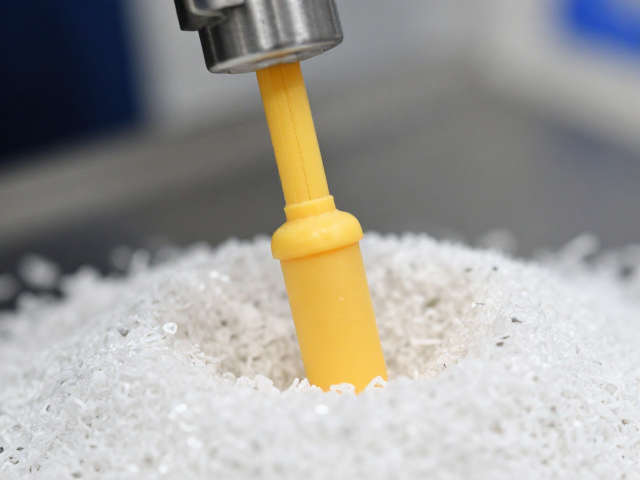
PVC树脂粉的选型与添加剂配比是决定手办质感与耐久性的关键。高透明度、耐黄变的硬质PVC树脂需与适量的增塑剂、稳定剂及填充物混合,混合均匀度直接影响成品的色泽一致性。在1/7比例手办生产中,原料通常经过真空干燥处理,去除水分,防止高温注塑时产生银纹或气泡。注塑过程中,注射压力需精确控制在40-80 MPa之间,注射速度采用分段控制,慢速填充以填充细小纹理,快速填充以缩短成型周期。保压阶段的压力与时间需经过严格计算,以补偿材料冷却收缩,确保产品尺寸精度控制在±0.1毫米以内,这对于1/7比例手办各部件间的精密配合至关重要。
成型后的冷却定型阶段决定了手办的最终尺寸稳定性。模具内的冷却水道需均匀分布,确保手办各部位冷却速率一致,避免因冷却不均导致的翘曲变形。对于1/7比例的大型手办,冷却时间通常长达1-2分钟,需通过模温机精确调控水温,保持模具温度场的均匀性。脱模过程中,顶出系统需平稳运行,顶针位置经过精密计算,避开外观面,防止顶白或损伤细节。部分高难度部位可能采用机械手自动取件,配合真空吸附,减少人工干预带来的划伤风险。成型后的产品需经过严格的尺寸检测,使用三坐标测量仪对关键特征点进行数据采集,确保每一批次产品的几何精度符合设计标准。
后处理工艺与表面缺陷消除
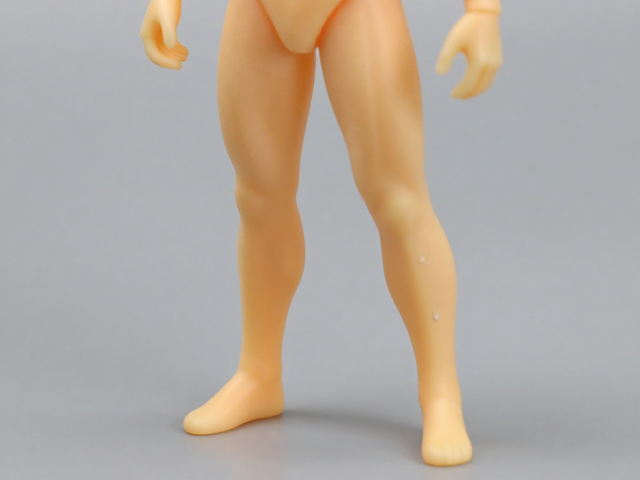
一体成型工艺虽减少了组装环节,但注塑过程中仍可能产生细微的水口痕迹或流痕,需通过精细的后处理进行消除。传统打磨方式易损伤细节,现代工艺多采用超声波切割或精密激光切割技术去除浇口残留,随后使用专用溶剂进行溶解抛光,使浇口部位与主体表面平滑过渡,完全消除视觉上的水口痕迹。对于PVC表面可能出现的油污或脱模剂残留,需经过超声波清洗或等离子表面处理,增强表面附着力,为后续可能的局部涂装做准备。此阶段的环境要求极高,无尘车间内的温湿度控制可防止灰尘附着,确保表面处理的洁净度。
针对1/7比例手办复杂的曲面结构,表面质检需借助高精度光学扫描设备进行。通过三维扫描数据与原始CAD模型比对,识别出厂内可能存在的微小凹陷或变形。对于特殊材质表现,如金属部件或透明件,一体成型需采用双色注塑或包胶工艺,在单一成型过程中实现不同材质或颜色的结合。双色注塑需精确控制模具转位时间与温度,确保两种材料间的结合力与界面平整度。所有后处理步骤均需遵循严格的操作规范,避免使用强溶剂或粗糙工具,防止对PVC表面造成不可逆损伤,确保成品在光照下呈现出均匀、细腻的质感,彻底告别传统喷涂工艺中常见的橘皮、流挂或喷涂不均等瑕疵。