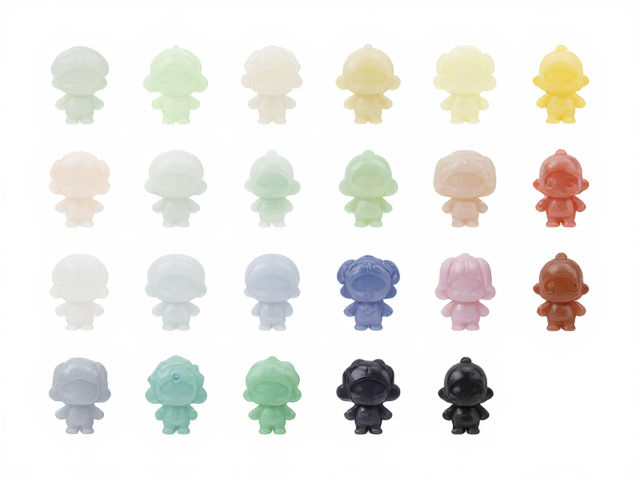
搪胶材质特性与低温注塑的热力学基础
搪胶玩具的核心在于聚氯乙烯(PVC)粉与增塑剂的混合,这种混合物在加热过程中会发生物理状态的转变,从固态粉末转化为具有高流动性的粘流态。低温注塑工艺主要针对这一特性进行优化,通常将模具温度控制在140℃至160℃之间,这一温度区间能确保PVC熔体充分填充模具细微纹理,同时避免高温导致的材料降解或气泡产生。相比于传统高温注塑,低温环境下的分子链运动更为平缓,有助于减少内应力,使成型后的Q版角色表面更加细腻平滑,减少因收缩不均导致的变形问题。
在色板打样阶段,颜料与PVC基料的相容性决定了最终色彩的饱和度与稳定性。低温注塑要求色浆或色粉在混合初期具备极高的分散性,以防止在低温熔体中形成色差斑点。实际操作中,技术人员需精确计算增塑剂与树脂的比例,通常增塑剂含量在30%-40%之间,这一配比直接影响材料的软硬度及注塑时的流动性。通过调整增塑剂种类,如使用DOP或DOTP,可以微调材料的粘度,使其更适应Q版角色复杂的五官结构和肢体细节的成型需求,确保每一处曲线都能精准还原设计稿的意图。
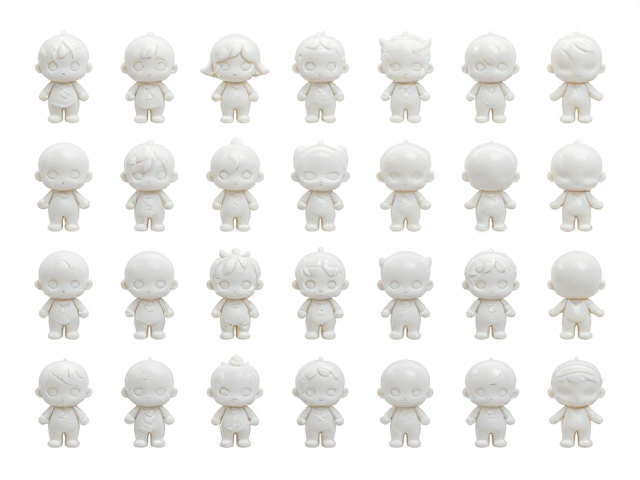
Q版角色造型的模具设计与分模逻辑
Q版角色通常具有大头小身的比例特征,头部占比大且细节丰富,这对模具的分模线设计提出了极高要求。在模具制造过程中,分模线必须避开角色的面部关键特征,如眼角、鼻尖及嘴角,通常选择隐藏在头发边缘、颈部后方或肢体连接处。为了应对搪胶材料在冷却过程中的收缩,模具型腔需设置适当的脱模斜度,一般控制在0.5°至1.5°之间,以防止产品在脱模时发生划伤或变形。对于Q版角色常见的圆润关节结构,模具需设计精密的滑块或斜顶机构,以成型复杂的凹凸纹理,确保角色摆出动态姿势时,肢体连接处依然紧密无隙。
注塑过程中的排气设计是决定Q版角色表面质量的关键因素。由于搪胶熔体粘度较大,气体容易被困在模具型腔深处,特别是在面部五官等复杂区域。模具需在分模面或非重要外观面设置排气槽,深度通常控制在0.01mm至0.02mm,以允许空气顺利排出而不产生飞边。此外,对于大面积平面的Q版角色身体部分,可采用在模具内部设置微细纹路的方式来辅助排气,同时增加表面摩擦力,防止产品在模具内滑动。通过严密的模流分析,优化浇口位置,通常选择在角色背部或非视觉中心区域设置点浇口或潜伏式浇口,以最小化浇口痕迹,保持Q版角色整体的圆润可爱感。
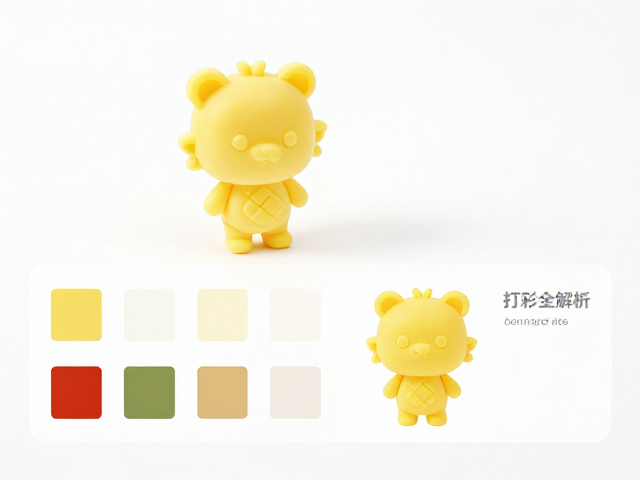
色板打样的色彩管理与标准化流程
色板打样的核心在于建立可复现的色彩标准,通常采用Pantone色卡作为基准,将设计稿中的色彩转化为具体的PVC配方。在打样过程中,需使用标准光源箱进行比色,确保在不同光照环境下色彩的一致性。技术人员需记录每次配方的增塑剂比例、搅拌时间及注塑温度,形成严密的数据档案。由于搪胶材料对温度敏感,同一色浆在不同批次中可能出现细微偏差,因此打样时需进行多次试模,对比标准色板,通过微调色浆中颜料的比例进行修正。这一过程通常需要经历3-5轮迭代,直至色差值ΔE控制在1.5以内,以满足高端Q版角色对色彩精准度的要求。
除了基础色调,Q版角色常涉及肤色、服饰花纹等复杂色彩组合,色板打样需特别注意色彩叠加后的视觉效果。例如,透明或半透明的PVC材料在多层注塑时,下层颜色会影响上层颜色的呈现,因此需预先模拟多层注塑效果。打样过程中,还需测试颜料在高温下的耐热稳定性,防止因局部过热导致颜色变黄或变色。通过建立详细的色彩数据库,记录不同颜料在不同温度、压力下的显色特性,可以为后续的大货生产提供可靠的数据支持。这种标准化的流程确保了每一个Q版角色在量产时都能保持高度的色彩一致性,提升产品的整体品质感。
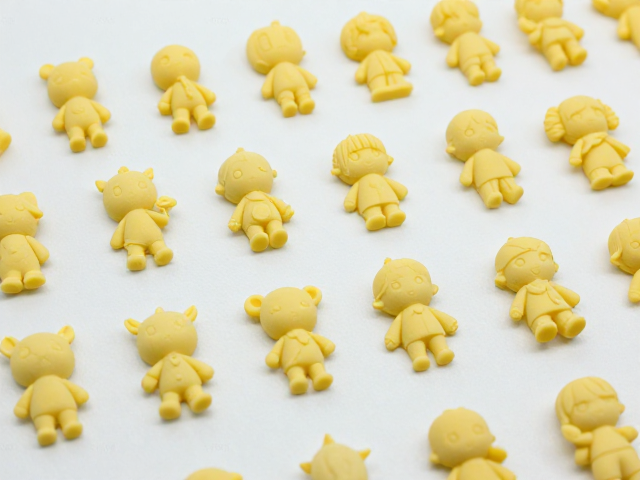
成型后的后处理与品质检验标准
注塑成型后的Q版角色需经过严格的去毛边和清洁处理。由于搪胶材料具有一定的粘性,产品表面易附着油污或脱模剂残留,影响后续涂装或组装。通常采用超声波清洗或专用溶剂擦拭的方式去除表面杂质,确保角色表面光洁无污渍。对于分模线产生的微小飞边,需使用精密刀具进行修整,避免损伤角色表面纹理。这一阶段的处理直接影响角色的最终外观,任何细微的瑕疵都可能影响整体视觉效果,因此需由经验丰富的质检人员进行逐一排查,确保每一处细节都符合设计标准。
品质检验涵盖尺寸精度、外观缺陷及物理性能等多个维度。使用三坐标测量仪检测角色关键部位的尺寸偏差,确保符合模具设计公差。外观检验需在标准光照下检查表面是否有气泡、缺料、流痕或色差等缺陷。物理性能测试则关注产品的耐黄变性和抗老化能力,通常通过紫外灯照射实验评估材料在长期光照下的稳定性。对于Q版角色的关节活动部位,需测试其转动的顺畅度及紧固性,确保在反复摆动中不松动、不脱落。通过这些严密的检验流程,确保每一批次出厂的Q版角色都具备优良的品质,满足收藏与展示的需求。