EVA基础裁切练习:工具选择与材料特性
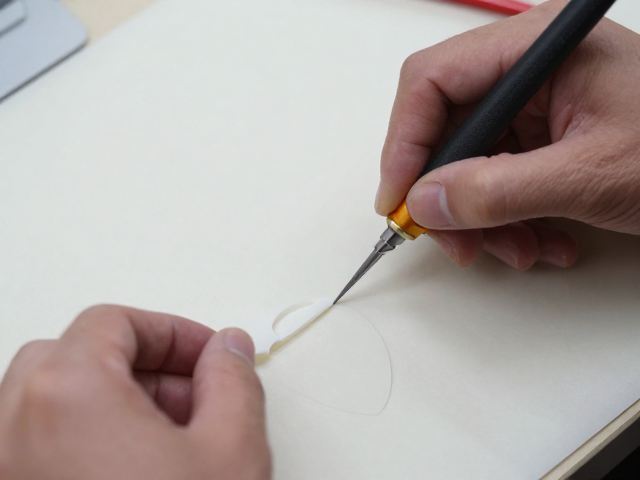
EVA(乙烯-醋酸乙烯共聚物)因其优异的缓冲性能和可塑性,常被视为模型制作与道具制作的入门首选材料。在进行基础裁切练习时,材料本身的密度和回弹特性决定了工具的选择。高密度EVA(通常密度在45-70kg/m³之间)硬度较高,适合制作需要支撑力的结构件;低密度EVA则更为柔软,适合包裹或填充。裁切前需确认材料的厚度,常见的练习板材厚度多在5mm至10mm之间,过厚的板材在手工裁切时容易因受力不均导致切口倾斜。
工具的选择直接影响裁切的精度与边缘质量。锋利的美工刀是基础,但刀片必须保持新鲜,钝刀会导致EVA边缘出现毛糙或撕裂。除了美工刀,热刀(Hot Knife)或加热的金属片也是常用工具,它们在切断材料的同时会轻微熔化边缘,形成光滑且密封的截面,有效防止内部泡沫结构松散。对于需要精确几何形状的制作,金属尺与切割垫必不可少,金属尺能提供刚性的导向,而切割垫能保护桌面并延长刀具寿命。
热压塑形工艺:温度控制与成型逻辑
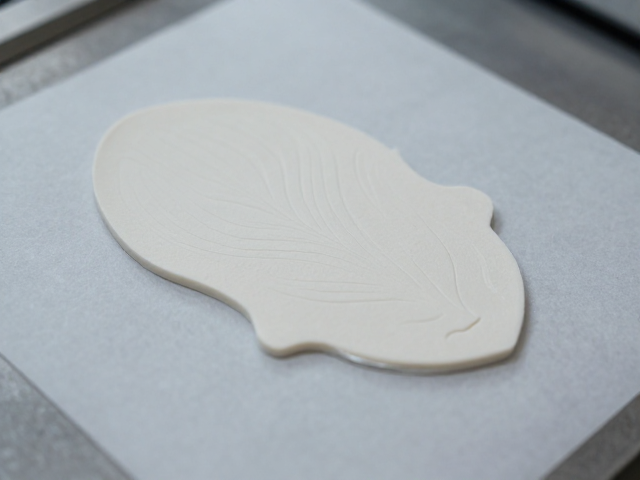
EVA材料的热塑性是其核心优势,通过加热软化后可像黏土一样随意定型。热压塑形通常使用热风枪或专用烤箱,热风枪能提供局部高温,适合小面积或细节处的弯曲;烤箱则适合整体均匀加热。操作时需严格控制温度,EVA的软化点通常在60°C至80°C之间,温度过低无法成型,过高则会导致材料表面起泡、焦化甚至释放刺激性气味。
成型过程中,模具或支撑物的运用至关重要。将加热软化的EVA迅速贴合到预先准备好的模具上,利用压力使其固定。常见的模具材料包括木材、塑料或泡沫块,关键在于模具表面需光滑无瑕疵,以免在EVA表面留下压痕。定型后需立即用夹子或重物固定,等待材料冷却至室温,此时分子结构重新固化,形状即可永久保持。冷却时间通常需3-5分钟,过早移除固定会导致形状回弹变形。
轻量化造型技巧:结构优化与表面处理
轻量化是EVA制作中的重要考量,尤其是在制作大型道具或穿戴式装备时。减少材料用量并非简单地切薄板材,而是通过结构设计来实现。常见的技巧是“挖空”与“加强筋”结合,即在保证结构强度的前提下,去除内部非受力区域的材料,并在关键连接处增加三角形或菱形加强筋,以分散应力。这种结构优化能在大幅降低重量的同时,保持整体的刚性。
表面处理是提升成品质感的关键步骤。EVA表面多孔,直接上色会导致颜料渗透不均,因此通常需要使用专用底漆进行封闭。水性底漆或PVA胶稀释液可作为简易封闭层,干燥后形成光滑表面。上色阶段,丙烯颜料因其快干、附着力强且色彩丰富而被广泛使用。为了达到平滑的视觉效果,可采用多层薄涂法,每层干燥后再涂下一层,避免一次性厚涂导致流挂或龟裂。,哑光或亮光清漆的喷涂能统一表面光泽,提升整体的精致度。