桦木夹板的物理特性与开料基础逻辑
桦木夹板由多层薄木片经高温高压胶合而成,其内部纤维呈纵横交错排列,这种结构显著提升了材料的尺寸稳定性,有效降低了传统实木因温湿度变化引发的开裂与变形风险。在开料环节,木材的含水率控制至关重要,通常需维持在8%至12%之间,以确保后续加工中胶层不发生失效或板材翘曲。开料前需对板材表面进行精细清理,去除木屑与杂质,避免在切割过程中对刀具造成磨损或影响切口平整度。
开料过程中,锯切速度与进给速度需根据板材厚度与密度进行匹配。使用高精度带锯或圆锯进行粗加工时,需预留2-3毫米的打磨余量,以应对锯口可能产生的微观毛刺。对于需要高精度拼接的部件,建议采用数控开料锯进行定尺切割,这种设备通过伺服电机控制锯片位置,能将尺寸误差控制在±0.5毫米以内,为后续组装提供严丝合缝的基础。
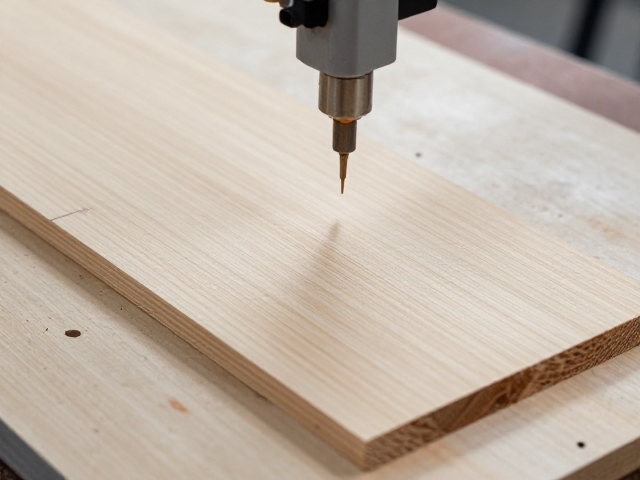
激光精雕的加工原理与参数设定
激光精雕主要利用高功率密度激光束照射木材表面,通过热效应使木质纤维碳化或汽化,从而在板材表面形成预定图案。桦木因含有适量纤维素与半纤维素,对激光能量吸收率较高,能呈现出清晰、层次分明的雕刻效果。加工前需根据板材厚度调整激光功率与频率,薄板(1-3mm)通常采用较低功率与较高频率,以减少烧焦现象;厚板则需适当增加功率,确保雕刻深度。
焦距对准是决定雕刻清晰度的核心环节。激光头与板材表面的距离需精确保持在焦距范围内,通常为100-150毫米,过近会导致焦点分散,图案模糊,过远则能量密度不足,无法有效碳化木材。此外,辅助气体的选择也会影响雕刻质感,使用空气作为辅助气体成本低廉且适用于大多数装饰性雕刻,若追求更洁净的切口,可选用氮气进行吹扫,防止氧化变色。
工艺细节控制与表面处理
雕刻过程中,排烟系统的高效运行至关重要。木材碳化产生的烟尘不仅污染工作环境,还会附着在板材表面形成黑斑,严重影响成品美观。因此,需配备大功率工业吸尘器或专用排烟罩,在雕刻区域形成负压环境,实时吸除烟尘。同时,雕刻路径的设计需遵循从内到外、从细到粗的原则,避免局部热量堆积导致板材变形或火灾风险。
雕刻完成后,板材表面可能残留少量碳化颗粒或轻微焦痕,需进行细致的表面处理。对于要求高光面的产品,可使用细砂纸(如600-800目)轻轻打磨雕刻区域,去除浮尘与毛刺,再用软布擦拭干净。若需保留木材天然纹理与雕刻阴影,可涂抹透明清漆或木蜡油,既能保护雕刻图案免受磨损,又能增强木材色泽的层次感,提升整体视觉质感。
常见问题排查与质量优化
雕刻过程中若出现断线或图案不连贯,通常源于激光功率波动或镜片污染。需定期检查激光管输出稳定性,清洁聚焦镜与反射镜表面的灰尘与油污,确保光路传输效率。若雕刻边缘出现明显烧焦黑边,可适当降低功率或提高移动速度,或在雕刻后对边缘进行轻微打磨处理,以改善视觉效果。
板材表面出现深度不均或阴影过重,多因板材平整度不足或激光头未水平校准。加工前需确保夹板放置平稳,必要时使用垫板调整水平。对于大面积雕刻,建议采用分区域扫描方式,先进行浅层轮廓雕刻,确认位置无误后再进行深层细节雕刻,以此减少因板材微小起伏导致的雕刻误差。通过精细的参数调试与严密的过程控制,可显著提升桦木夹板激光精雕的成品率与艺术表现力。