材料预处理与环境控制:气泡产生的根源阻断
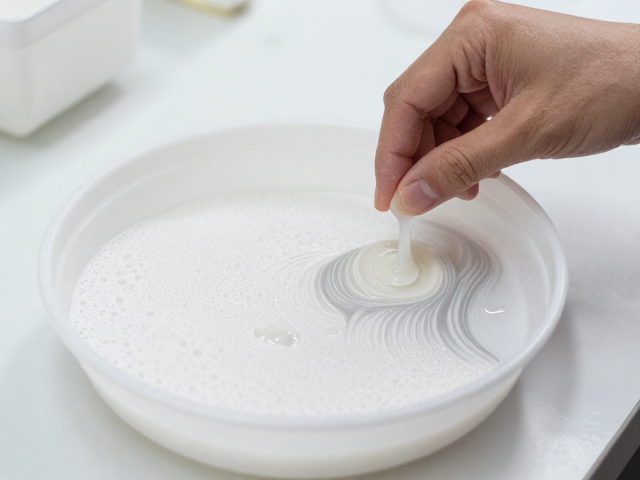
自流平滴胶出现气泡,往往不是胶水本身的问题,而是环境温湿度与材料状态失控的结果。施工环境的温度应严格控制在15℃至25℃之间,相对湿度需低于75%,过高或过低的温湿度会显著改变树脂的粘度与固化反应速率,进而导致气泡无法及时排出。在材料搅拌阶段,必须使用低速搅拌工具,避免高速搅拌卷入大量空气。搅拌过程中,刮刀应始终贴合容器底部与侧面,以画“Z”字形或螺旋轨迹缓慢搅动,搅拌时间通常控制在3到5分钟,直至材料颜色均匀且无明显纹路,切忌像打蛋器那样剧烈打发。
静置消泡是物理排气的关键环节,这一步能消除搅拌过程中产生的微小气泡。将混合好的树脂倒入量杯或桶中后,置于静止状态静置5到10分钟,期间可轻轻敲击容器侧壁,利用震动帮助大气泡上浮破裂。若条件允许,可使用工业吹风机在距离材料表面10-15厘米处,以低温档缓慢扫过液面,热风能降低树脂表面张力,使气泡迅速破裂逸出,但需严格控制风速与距离,避免热风直接吹入树脂内部或导致局部固化过快形成固化层包裹气泡。
分层浇注与自流平流平:技术动作的精准执行
分层浇注的核心在于控制每一层的厚度与固化时间,通常建议单层浇注厚度不超过3毫米,过厚的单次浇注会导致内部气泡难以排出且易产生收缩应力。第一层作为底色层,需确保地面清洁无尘,浇注后立即使用钉板鞋或消泡滚筒在地面来回滚动,利用重力与物理挤压迫使气泡脱离地面并上浮至表面破裂。若使用滴胶工艺制作图案,需待底色层完全固化至不粘手状态(通常2-4小时,视具体产品说明书而定),再进行第二层浇注,层间附着力在此阶段最为关键。
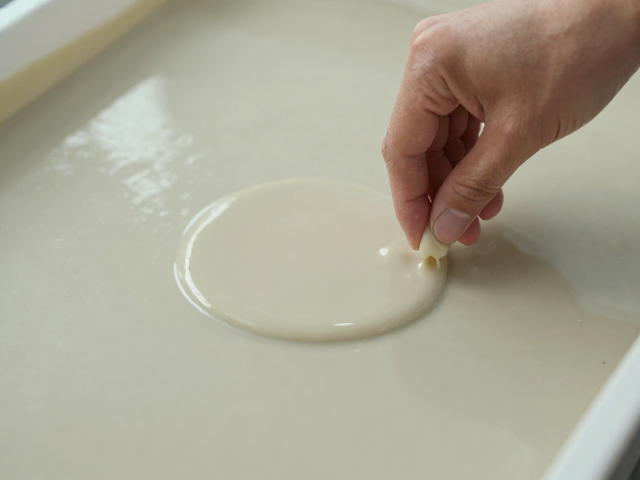
自流平效果的实现依赖于树脂的流动性与重力作用。在浇注第二层或面层时,应将材料从高处缓慢倾倒,利用落差形成自然的流淌覆盖,避免直接堆积在一点。浇注后,使用宽齿刮板或专用消泡滚筒进行轻压与引导,确保材料均匀分布至边缘。对于大面积施工,可采用“拉胶”手法,即用刮板将中心材料向四周推开,减少中心堆积导致的气泡滞留。若发现局部气泡密集,可用注射器吸取少量未搅拌的树脂或专用消泡剂注入气泡处,再用刮板抹平,利用液体置换原理消除气泡。
固化环境与后期处理:避免二次污染与缺陷
固化阶段的环境稳定性直接决定成品质量。施工完成后,必须立即封闭施工区域,防止灰尘、昆虫等异物落入未固化的树脂表面,形成永久性瑕疵。固化期间严禁移动或震动地面,温度波动过大会导致树脂收缩不均,产生裂纹或气泡。通常自流平滴胶在24小时内可达到表干,但完全固化需7-72小时,具体时间取决于树脂类型与环境温度。在固化初期,可使用透明薄膜覆盖表面,既可防尘,又能维持一定的湿度,减少表面开裂风险。
后期处理中,若表面仍有少量微小气泡残留,不可强行打磨,以免破坏平整度。可在完全固化后,使用细目砂纸(如800-1000目)轻轻打磨气泡处,再用湿布清洁,随后进行局部修补浇注。若气泡较大且位于深层,需使用专用钻头或小刀去除气泡部位,清理干净后重新调配少量树脂进行填补,填补后需再次进行消泡处理。最终表面应保持光滑平整,避免使用粗糙工具接触,以维持自流平工艺特有的镜面效果。