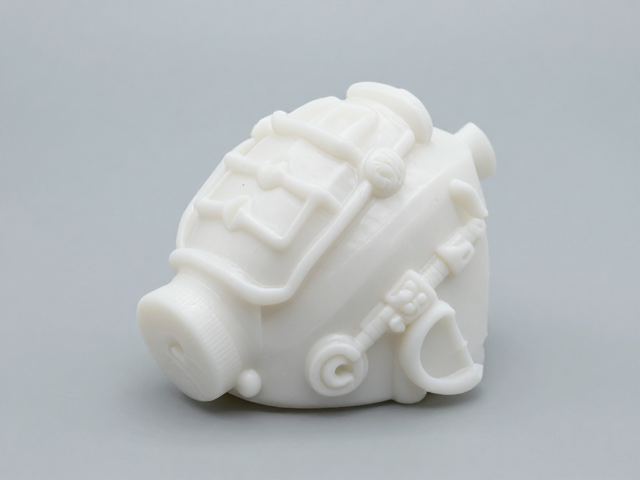
PVC高温注塑一体成型工艺的核心原理与材料特性
PVC(聚氯乙烯)作为一种热塑性树脂,在高温注塑过程中会经历从固态颗粒到熔融态再到固化定型的物理变化。这一工艺的核心在于精确控制料筒温度、注射压力以及保压时间,以确保材料能够完全填充模具型腔,同时避免因高温导致的降解或气泡产生。与传统的机械加工或低温成型不同,高温注塑利用PVC良好的流动性,能够一次性成型出结构复杂、内部带有精细卡扣或加强筋的部件,显著减少了后续组装工序,提升了整体结构的稳定性。
材料的选择对最终成品的性能起着决定性作用。工业级PVC树脂通常配合特定的增塑剂和稳定剂,以平衡材料的硬度、柔韧性以及耐热性。在注塑过程中,材料的玻璃化转变温度和熔体流动速率(MFR)是关键指标。通过调整配方,工程师可以优化PVC在高温下的流变行为,使其在高压下能迅速渗透至模具的细微角落,从而在冷却后形成表面光洁、尺寸精度高的一体化部件。这种材料特性使得该工艺特别适用于需要高尺寸稳定性且形状不规则的工程部件制造。
无比例GK原型雕刻的全流程解析
无比例GK(Garage Kit)原型雕刻并非传统意义上的等比例模型制作,而是侧重于艺术表现和结构逻辑的自由创作,常用于概念设计验证或高精度手办原型开发。全流程始于基础形体搭建,创作者使用高密度泡沫或超轻土构建大致体积,随后通过雕刻刀、锉刀等工具进行精细修整。这一阶段重点在于捕捉动态张力和肌肉线条的微妙变化,而非严格遵循解剖学比例,因此需要创作者具备极强的空间想象力和造型能力。
在粗雕完成后,进入精细雕刻与细节强化阶段。这一过程涉及对五官、衣物褶皱、武器纹理等微小特征的刻画。由于GK原型通常作为后续批量生产或3D扫描的母模,表面的光洁度和平整度至关重要。创作者需使用不同目数的砂纸进行打磨,去除刀痕,并填补接缝处的瑕疵。随后,通过喷补土检查表面瑕疵,反复修补打磨,直至达到镜面般的平滑效果。这一严谨的后期处理步骤,直接决定了最终成品在涂装或注塑复制时的细节还原度。
工艺融合与质量控制要点
将PVC高温注塑与GK原型雕刻相结合,能够实现从艺术原型到工业量产的高效转化。GK原型作为母模,其表面的每一处起伏和细节都直接决定了注塑件的最终外观。在模具设计阶段,需根据GK原型的几何特征分析拔模角度,确保PVC材料在冷却收缩时能顺利脱模,避免产品变形或表面拉伤。对于复杂结构,可能需要设计滑块或斜顶机构,以应对倒扣部位的成型需求,这要求模具工程师与原型雕刻师保持紧密沟通,平衡艺术表现与工业可行性。
质量控制贯穿整个生产链路。在注塑前,需对模具进行试模,观察首件产品的尺寸精度、表面光泽度以及是否存在缺料、飞边或熔接痕等缺陷。通过调整注塑参数,如提高注射速度以改善流动痕迹,或优化冷却时间以减少内应力,逐步消除瑕疵。对于GK原型复刻的部件,还需定期抽检尺寸数据,确保每一批次的产品都能严格贴合原始原型的设计意图。这种基于数据反馈的工艺迭代,是保证大批量生产一致性的关键,也是高端PVC一体成型产品具备高附加值的核心所在。