PVC高温注塑一体成型的核心机理与材料特性
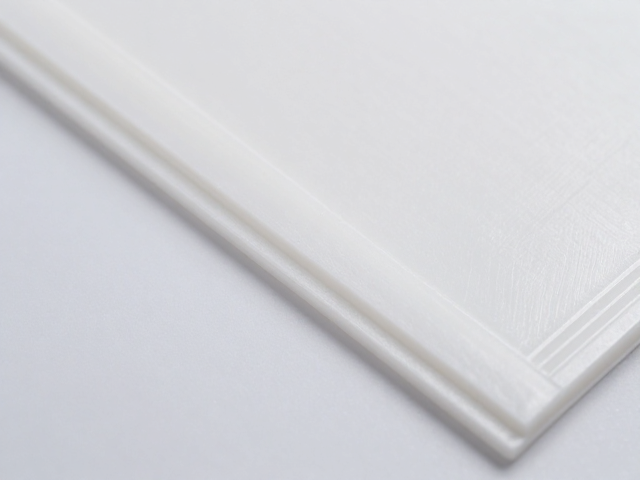
PVC材料在高温注塑过程中表现出独特的流变行为,其分子链在受热后发生松弛,使得熔融态树脂能够更均匀地填充模具型腔。这种工艺依赖于精确控制的温度曲线,通常模温需维持在160至190摄氏度之间,以确保材料充分塑化而不发生热降解。一体成型技术通过消除传统拼接工艺中的接合步骤,从根本上避免了因多次加工导致的内应力集中,从而提升了制品的整体结构稳定性。
表面质感的细腻程度直接取决于熔体在模具内的冷却速率与结晶状态。PVC作为一种非完全结晶聚合物,其表面光泽度与微观平整度受注塑压力和保压时间的影响显著。当高压注入使得材料紧密贴合模具型腔表面时,原本可能存在的微观流痕得以消除,为后续处理提供了高基准的初始表面。这种由工艺内在逻辑决定的致密结构,是实现后期精细打磨的物理基础,也是区分普通注塑与高品质一体成型的关键指标。
合模线形成的成因及其对表面完整性的影响
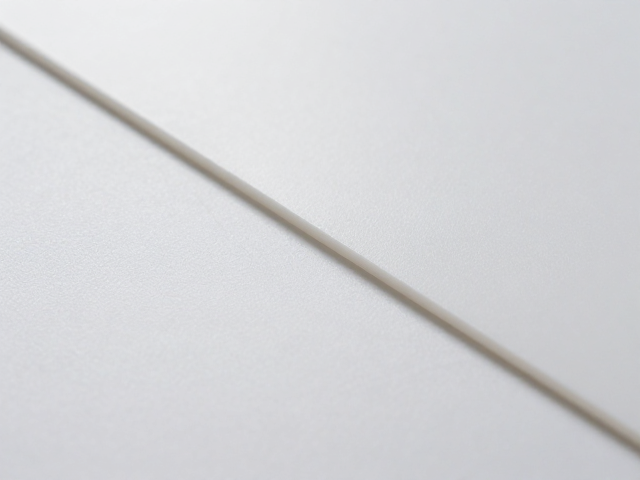
合模线是模具分型面在制品表面留下的痕迹,其产生源于注塑过程中熔融材料从分型处溢出后冷却固化。在PVC高温注塑中,由于材料粘度较高,若锁模力不足或模具配合精度不够,溢料现象会加剧,导致合模线凸起或粗糙。此外,模具长期使用后的磨损或清洁不彻底形成的积垢,也会在每次开合模时压印在制品边缘,形成顽固的视觉瑕疵。这些微观不平顺不仅影响外观美感,更可能在后续装配中引发干涉或密封失效。
打磨处理的核心目标并非完全消除合模线,而是将其转化为平滑过渡的微观曲面,使其在视觉上与主体表面融为一体。这一过程要求去除的材料厚度控制在微米级别,过深打磨会破坏PVC表面的致密层,导致光泽度下降甚至出现发白现象。通过精密计算合模线的原始高度与模具公差,确定最佳的打磨深度,能够在保留材料本体强度的同时,消除视觉上的断裂感。这种对公差带的精准把控,是保证批量生产一致性的技术难点。
合模线打磨工艺中的表面处理技术解析
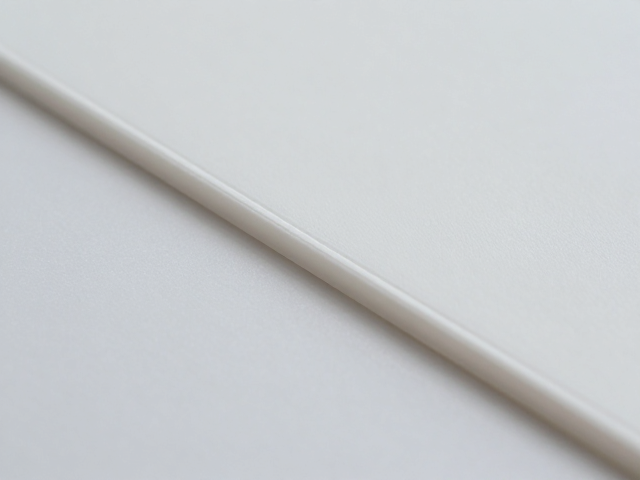
针对PVC材质的特性,机械打磨通常采用多级渐进式砂带或砂纸进行,从粗磨去除主要凸起,再到细磨消除划痕,通过抛光恢复光泽。不同目数的研磨介质在接触表面时产生的切削作用不同,粗磨阶段主要依靠硬质颗粒切入材料表面,而细磨阶段则更多依赖摩擦力使表面微观峰谷趋于平缓。对于高温注塑形成的较硬PVC表面,需严格控制打磨压力,防止因局部过热导致材料软化粘连,进而造成表面拉丝或纹理不均。
除了传统的干式打磨,湿润打磨或带有冷却系统的自动化打磨设备能显著提升表面处理的稳定性。冷却介质有助于带走打磨产生的热量,保持PVC材料在加工过程中的尺寸稳定性,避免热变形引发的表面波浪纹。同时,自动化设备通过恒定的进给速度和压力控制,确保了不同批次产品间打磨效果的均一性。这种从经验操作向数据化控制的转变,使得合模线处理不再是依赖工人手感的零散工序,而是可量化、可追溯的标准作业流程。
表面质感细腻化的微观结构与视觉呈现
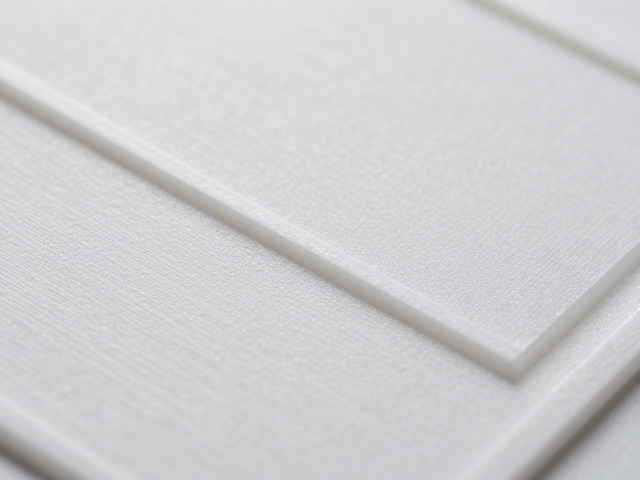
经过精细打磨后的PVC表面,其微观形貌呈现出均匀分布的微小凹坑与平滑脊线,这种结构能够有效散射光线,形成柔和且均匀的漫反射效果。细腻的表面质感并非意味着绝对的光滑,而是表现为视觉上无杂乱纹理、无明显接缝的连贯性。当光线以一定角度照射时,处理得当的表面不会出现因合模线导致的阴影断裂,而是呈现出连续的光带,这种视觉连续性极大地提升了产品的整体精致感。
表面处理的最终效果还体现在触感层面,细腻的表面摸上去具有温润、顺滑且无阻碍的特性。PVC材料经过高温注塑后,其表层分子排列相对有序,配合恰当的打磨抛光,能够形成类似皮肤般的微细纹理。这种质感不仅满足了美学需求,也在一定程度上增强了材料的耐磨性和抗污能力。在实际应用中,这种细腻的表面能够减少灰尘附着,保持长期使用的清洁度,从而在功能性与美观性之间达成平衡。