金属蚀刻片腐蚀成型工艺中的砂纸预处理逻辑
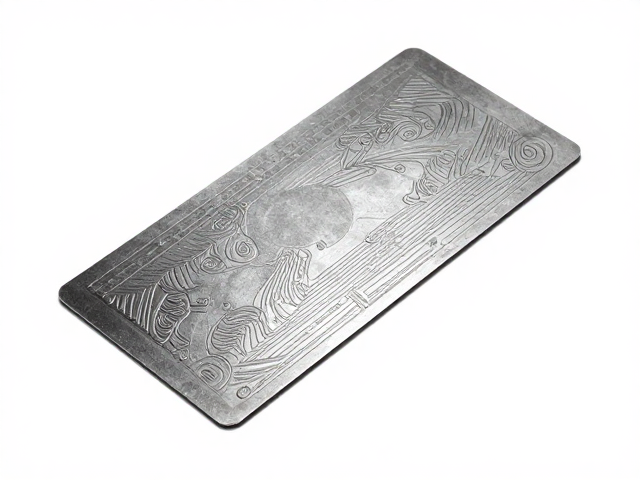
在金属蚀刻片的制造流程中,腐蚀成型的核心在于控制化学反应的均匀性,而表面预处理直接决定了最终刻线的深度一致性。砂纸在此环节扮演着物理整平与微观粗糙度构建的双重角色,其作用并非简单的打磨,而是为后续抗蚀层或直接腐蚀提供均匀的反应界面。若基底存在微观划痕或氧化不均,腐蚀液会在低洼处或光滑出产生速率差异,导致刻线深浅不一。因此,选用合适的砂纸目数及打磨路径,是消除表面应力集中和微观不平的关键步骤。
实际操作中,砂纸的目数选择需严格对应金属基材的硬度与厚度。对于常见的铜、不锈钢或铝材,通常采用从粗到细的阶梯式打磨策略。例如,使用400目至800目砂纸进行初步去毛刺和去氧化层,随后必须使用1000目至2000目砂纸进行精磨。这一过程必须保持单向或固定的交叉角度,避免产生随机乱纹。这种精细的物理处理能够去除金属表面的微观凸起,使得后续涂布的感光膜或直接腐蚀时的液滴附着更加均匀,从而从物理层面保障腐蚀介质的接触面积一致,这是实现刻线深度一致性的先决条件。
标准化打磨手法与压力控制机制
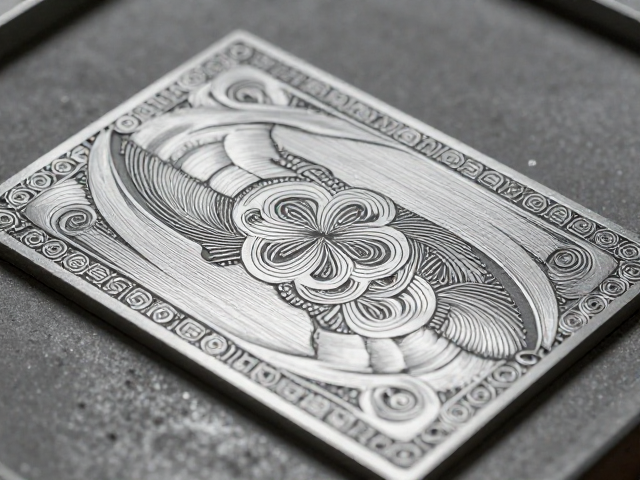
砂纸在操作过程中的物理施力方式,是决定刻线深浅一致性的另一大变量。手工打磨时,压力的不均匀会导致局部金属去除量差异,进而影响腐蚀速率。为了确保一致性,必须建立标准化的施力模型。操作者需使用平整的硬质衬垫(如橡胶块或木块)包裹砂纸,通过衬垫传递均匀的压力,而非直接用手掌接触砂纸。衬垫的硬度需适中,既能跟随金属表面的微小起伏,又能提供足够的支撑力,防止砂纸在受力点产生过度弯曲导致的局部过度打磨。
此外,打磨的频率与行程长度也需经过计算与固定。在工业级或高精度手工制作中,通常规定每平方厘米的打磨次数或行程长度。例如,在10x10厘米的金属片上,使用2000目砂纸进行直线往复打磨,每行间距保持2-3毫米,往返次数控制在20-30次。这种量化操作消除了人为手感差异,确保金属表面达到统一的Ra值(表面粗糙度)。当表面粗糙度被控制在极小的公差范围内时,腐蚀液在金属表面的渗透速度和反应动力学趋于一致,从而避免了因表面状态差异导致的刻线深浅不均问题。
砂纸处理后的表面状态检测与验证
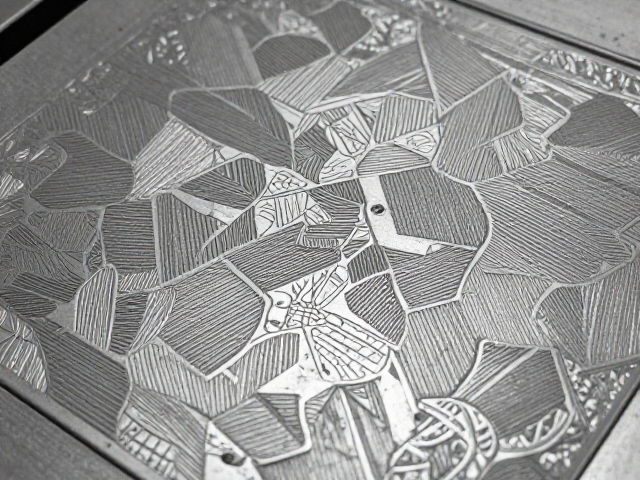
在完成砂纸打磨后,必须对金属表面的状态进行客观检测,以验证其是否满足腐蚀成型的要求。肉眼观察难以识别微观层面的不均,因此需借助放大镜或显微镜观察表面纹理。理想的表面应呈现均匀、细密且方向一致的拉丝纹或漫反射光泽,无肉眼可见的划痕、油污或氧化斑点。若发现局部反光异常或纹理中断,表明该区域存在打磨过度或未达标的情况,需重新进行局部修正或整体重磨。
另一种有效的验证方法是利用水膜测试或染色法。将处理后的金属片浸入清水或特定染色液中,观察液体在表面的铺展情况。均匀的水膜或染色层表明表面能一致,无微观凹陷或凸起导致的液体滞留。若出现水珠聚集或染色不均,提示表面存在微观缺陷,这将直接导致腐蚀过程中局部反应速率异常。通过这种严密的检测机制,可以在进入腐蚀工序前剔除不合格品,从源头上确保最终蚀刻片刻线深度的高度一致性,避免因表面预处理缺陷导致的批量废品。